Herstellung
Gewinderollen
Gewinde kalt geformt statt geschnitten
Schritt 6
Gewinde kalt geformt statt geschnitten
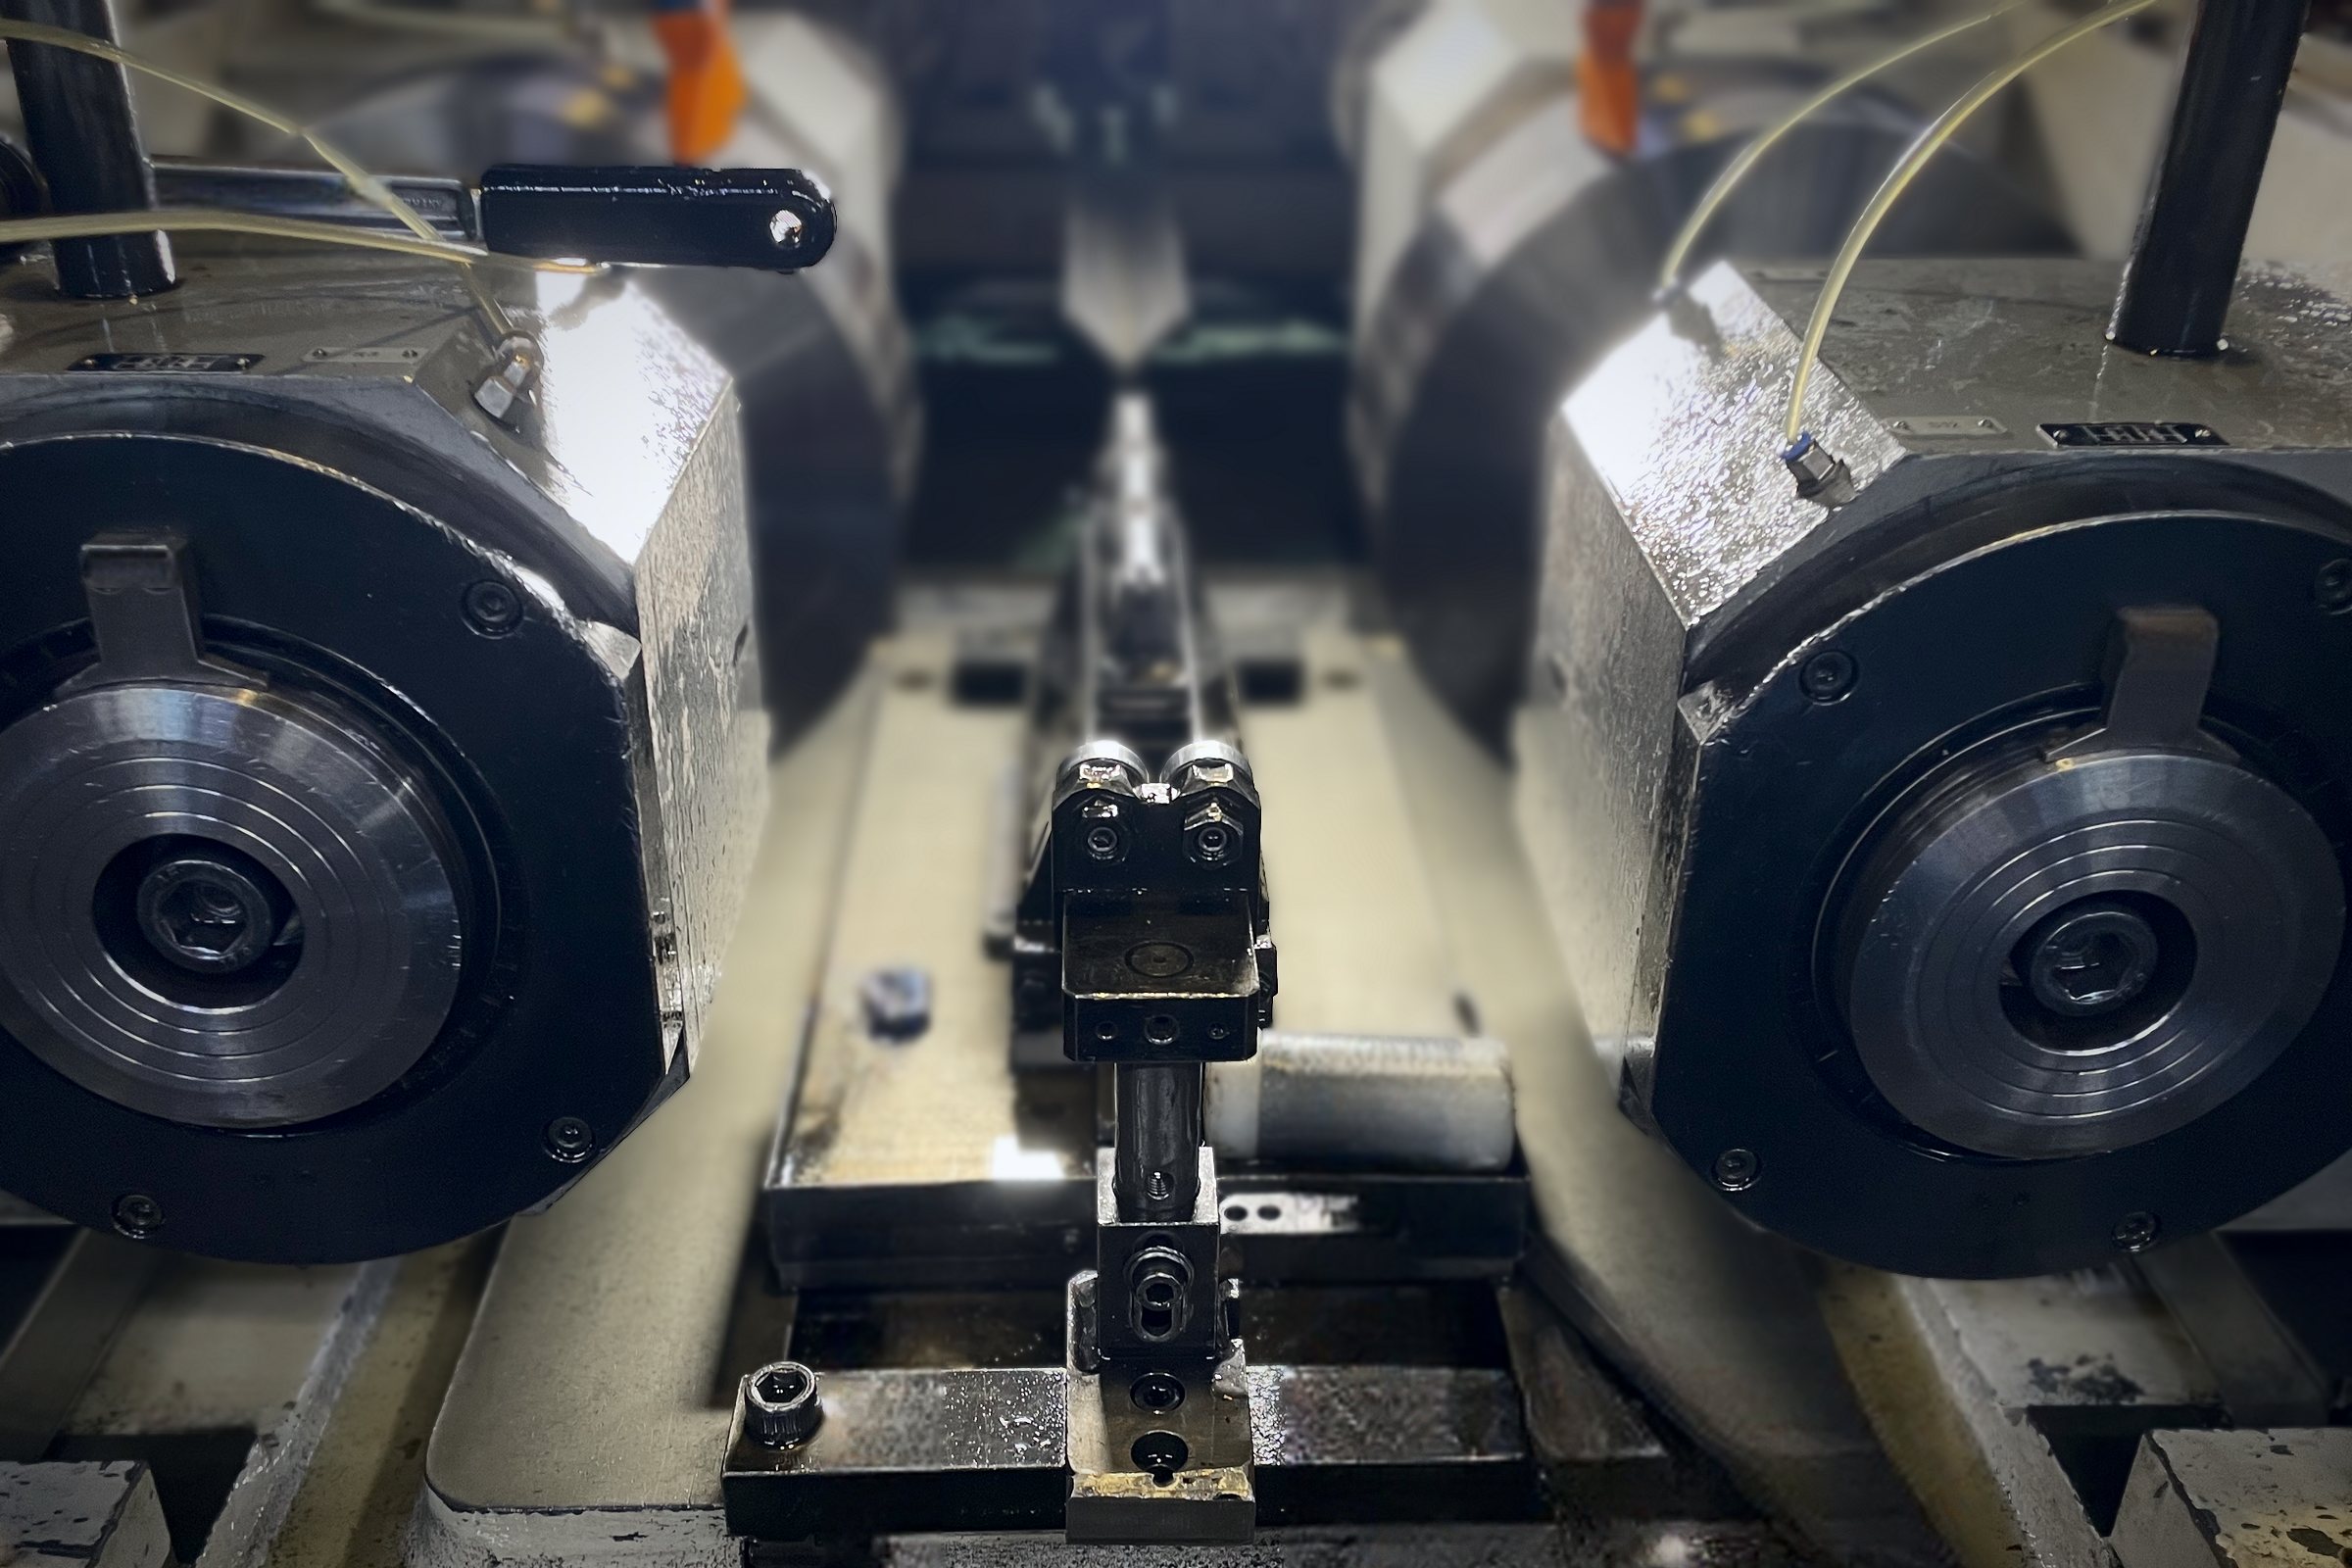
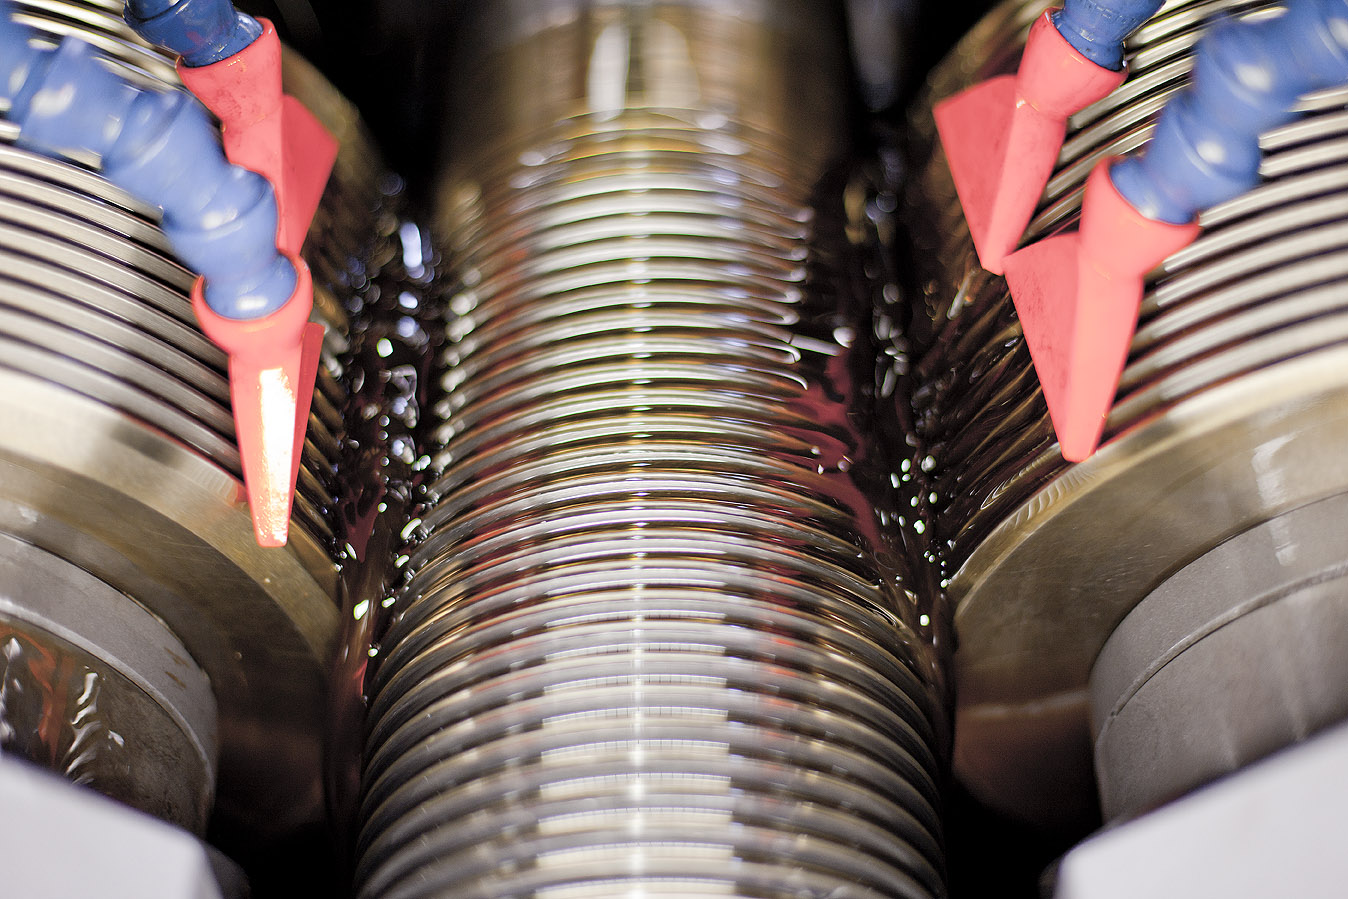
Gewinderollen, oft auch Gewindewalzen genannt, ist ein spanloses Umformverfahren: Zwei profilierte Rollen drücken das Gewinde unter hohem Druck kalt in den Schaft, ohne Material abzutragen. Bei RS Randack entsteht so der weitaus größte Teil aller Außengewinde, an Schrauben, Bolzen, Stiftschrauben und Dehnschrauben nach Zeichnung oder Norm. Geschnittene Gewinde fertigen wir nur, wenn Ihre Zeichnung es ausdrücklich verlangt. Gewinde sind üblich bis M180 möglich, größere auf Anfrage.
M180
Gewinde gerollt, üblich bis
UN, UNR
amerikanische Profile
2
Verfahren: Durchlauf und Einstechen
12.9
auch im vergüteten Zustand
Warum gerollte Gewinde belastbarer sind
Beim Rollen wird der Werkstoff verdrängt, nicht getrennt. Die Fasern folgen dem Gewindeprofil, die Flanken und der Gewindegrund werden verfestigt, und im Gewindegrund bleiben Druckeigenspannungen zurück. Genau dort, wo bei einer dynamisch belasteten Schraube der Ermüdungsriss beginnt, ist ein gerolltes Gewinde deshalb deutlich dauerfester als ein geschnittenes. Dazu kommt eine glattere Oberfläche der Flanken. Für Verbindungen unter Wechsellast, etwa in Turbinen, Kupplungen, Druckgeräten oder Hochdruckanlagen, ist das gerollte Gewinde deshalb Standard. Den Vergleich beider Verfahren erklärt der Ratgeber Gewinderollen oder Gewindeschneiden.
Welche Gewinde rollt RS Randack?
- Metrische Regel- und Feingewinde nach ISO
- Zollgewinde und amerikanische Profile UN, UNC, UNF, 8UN und UNR; das UNR Profil mit gerundetem Gewindegrund verringert die Kerbwirkung zusätzlich, siehe Amerikanische Gewinde
- Gewinde für amerikanische Werkstoffgüten wie B7, L7 oder B16 an Stud Bolts und Stiftschrauben
- Gewinde an Dehnschrauben nach DIN 2510, an Gewindestangen und Ankerbolzen
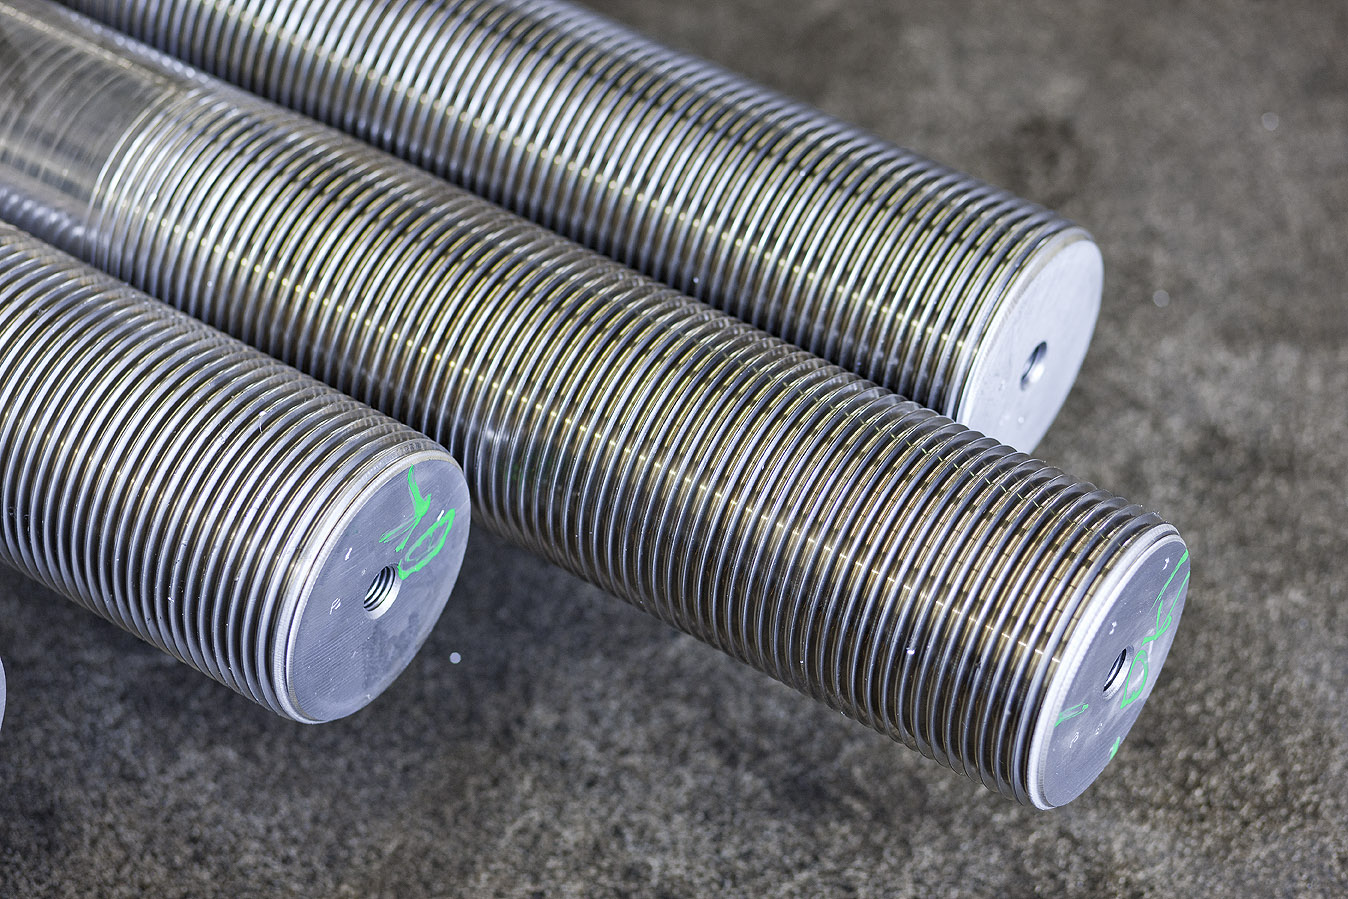
Abmessungen: Gewinde üblich bis M180, größere Gewinde auf Anfrage. Eine starre Grenze gibt es nicht, weil die machbare Größe von mehreren Faktoren zugleich abhängt: der Walzkraft je Fläche, der Gewindelänge, dem Werkstoff und seiner Festigkeit, der Walzentechnik und der Gewindeform. Nennen Sie uns Werkstoff, Festigkeitsklasse, Gewinde und Länge, dann sagen wir Ihnen, was geht.
Zwei Verfahren: Durchlauf und Einstechen
Lange Gewinde, etwa an Gewindestangen oder Stiftschrauben, rollen wir im Durchlaufverfahren: Das Werkstück wandert zwischen den Rollen axial durch, die Gewindelänge ist dadurch nicht durch die Rollenbreite begrenzt. Kurze Gewinde entstehen im Einstechverfahren, bei dem die Rollen das vollständige Gewinde in einem Hub formen. Für jedes Gewinde sind Vordrehdurchmesser und Flankendurchmesser dokumentiert, auch mit Rücksicht auf eine spätere Beschichtung.
Rollen vor oder nach dem Vergüten?
Beides ist möglich. Beim Rollen im vergüteten Zustand, dem Schlussrollen, bleiben Kaltverfestigung und Druckeigenspannungen erhalten, weil keine Wärmebehandlung mehr folgt. Das ist die Königsklasse für dynamisch belastete Verbindungen und wird auf vielen Zeichnungen ausdrücklich gefordert; die Reihenfolge richtet sich nach Ihrer Zeichnung. Welche Reihenfolge für Ihr Teil richtig ist, legt die Arbeitsvorbereitung je Werkstoff und Zeichnung fest. Mehr dazu im Ratgeber Schlussrollen.
Werkstoffe
Gerollt werden Vergütungsstähle wie 42CrMo4 (1.7225) und 30CrNiMo8 (1.6580), warmfeste Stähle wie 21CrMoV5-7 (1.7709) und 40CrMoV4-6 (1.7711), nichtrostende und Duplexstähle, Nickelbasislegierungen und Titan sowie amerikanische Güten wie B7, L7 und B16. Schwer umformbare Werkstoffe im vergüteten Zustand sind dabei der Normalfall, nicht die Ausnahme. Ob Ihr Werkstoff in der gewünschten Festigkeitsklasse gerollt werden kann, klären wir am konkreten Teil.
Vom Vormaterial zum fertigen Gewinde
Zuschnitt aus chargenreinem Stangenmaterial, bei Bedarf Warmumformung des Kopfes in der eigenen Schmiede, Wärmebehandlung beim Partner mit Nachweis im eigenen Labor, Drehen des Vordrehdurchmessers beim CNC Zerspanung, Gewinderollen, Kennzeichnung, Prüfung, auf Wunsch Beschichtung und Abnahme. Jeder Schritt läuft über denselben Werkstattauftrag mit derselben Charge.
Wie das gerollte Gewinde geprüft wird
Die ersten Teile jedes Loses werden mit Lehrring oder Lehrmutter und am Flankendurchmesser gemessen, danach laufen Stichproben mit. Bei Festigkeitsklasse 12.9 prüfen wir die Gewindeoberfläche zusätzlich auf Überlappungen nach ISO 6157-3. Ab M100 wird der Flankendurchmesser dokumentiert. Gewinde, die anschließend beschichtet werden, rollen wir an der unteren Toleranzgrenze, damit die Lehre nach dem Beschichten noch passt. Auf Wunsch erhalten Sie zu jedem Los ein Zeugnis 3.1 oder 3.2 nach EN 10204.
Was wir für ein Angebot brauchen
Zeichnung oder Norm, Werkstoff und Festigkeitsklasse, Gewinde und Gewindelänge, Stückzahl, Zeugnisart und, falls gewünscht, die Beschichtung. Eilaufträge sind eine Stärke von Randack. Sie erhalten innerhalb weniger Stunden eine Antwort. In vielen Fällen ist eine Lieferung innerhalb von 24 Stunden möglich.
Häufige Fragen
Fragen und Antworten zu Gewinderollen
Bis zu welcher Größe rollt RS Randack Gewinde?
Üblich bis M180, größere Gewinde auf Anfrage. Die machbare Größe hängt von Walzkraft je Fläche, Gewindelänge, Werkstoff, Festigkeit, Walzentechnik und Gewindeform ab.
Kann ein Gewinde im vergüteten Zustand gerollt werden?
Ja, das ist das Schlussrollen. Es wird bei hochbelasteten Verbindungen auf der Zeichnung gefordert und erhält Kaltverfestigung und Druckeigenspannungen im Gewindegrund vollständig.
Werden gerollte Gewinde auch beschichtet?
Ja. Für Zinklamelle, galvanisches Zink oder Gleitbeschichtungen wird das Gewinde an der unteren Toleranzgrenze gerollt, damit die Lehre nach dem Beschichten noch passt.
Gerollte Gewinde nach Zeichnung anfragen
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.