Herstellung
Wärmebehandlung und Vergüten
Beim Partner behandelt, im eigenen Labor nachgewiesen
Schritt 4
Beim Partner behandelt, im eigenen Labor nachgewiesen
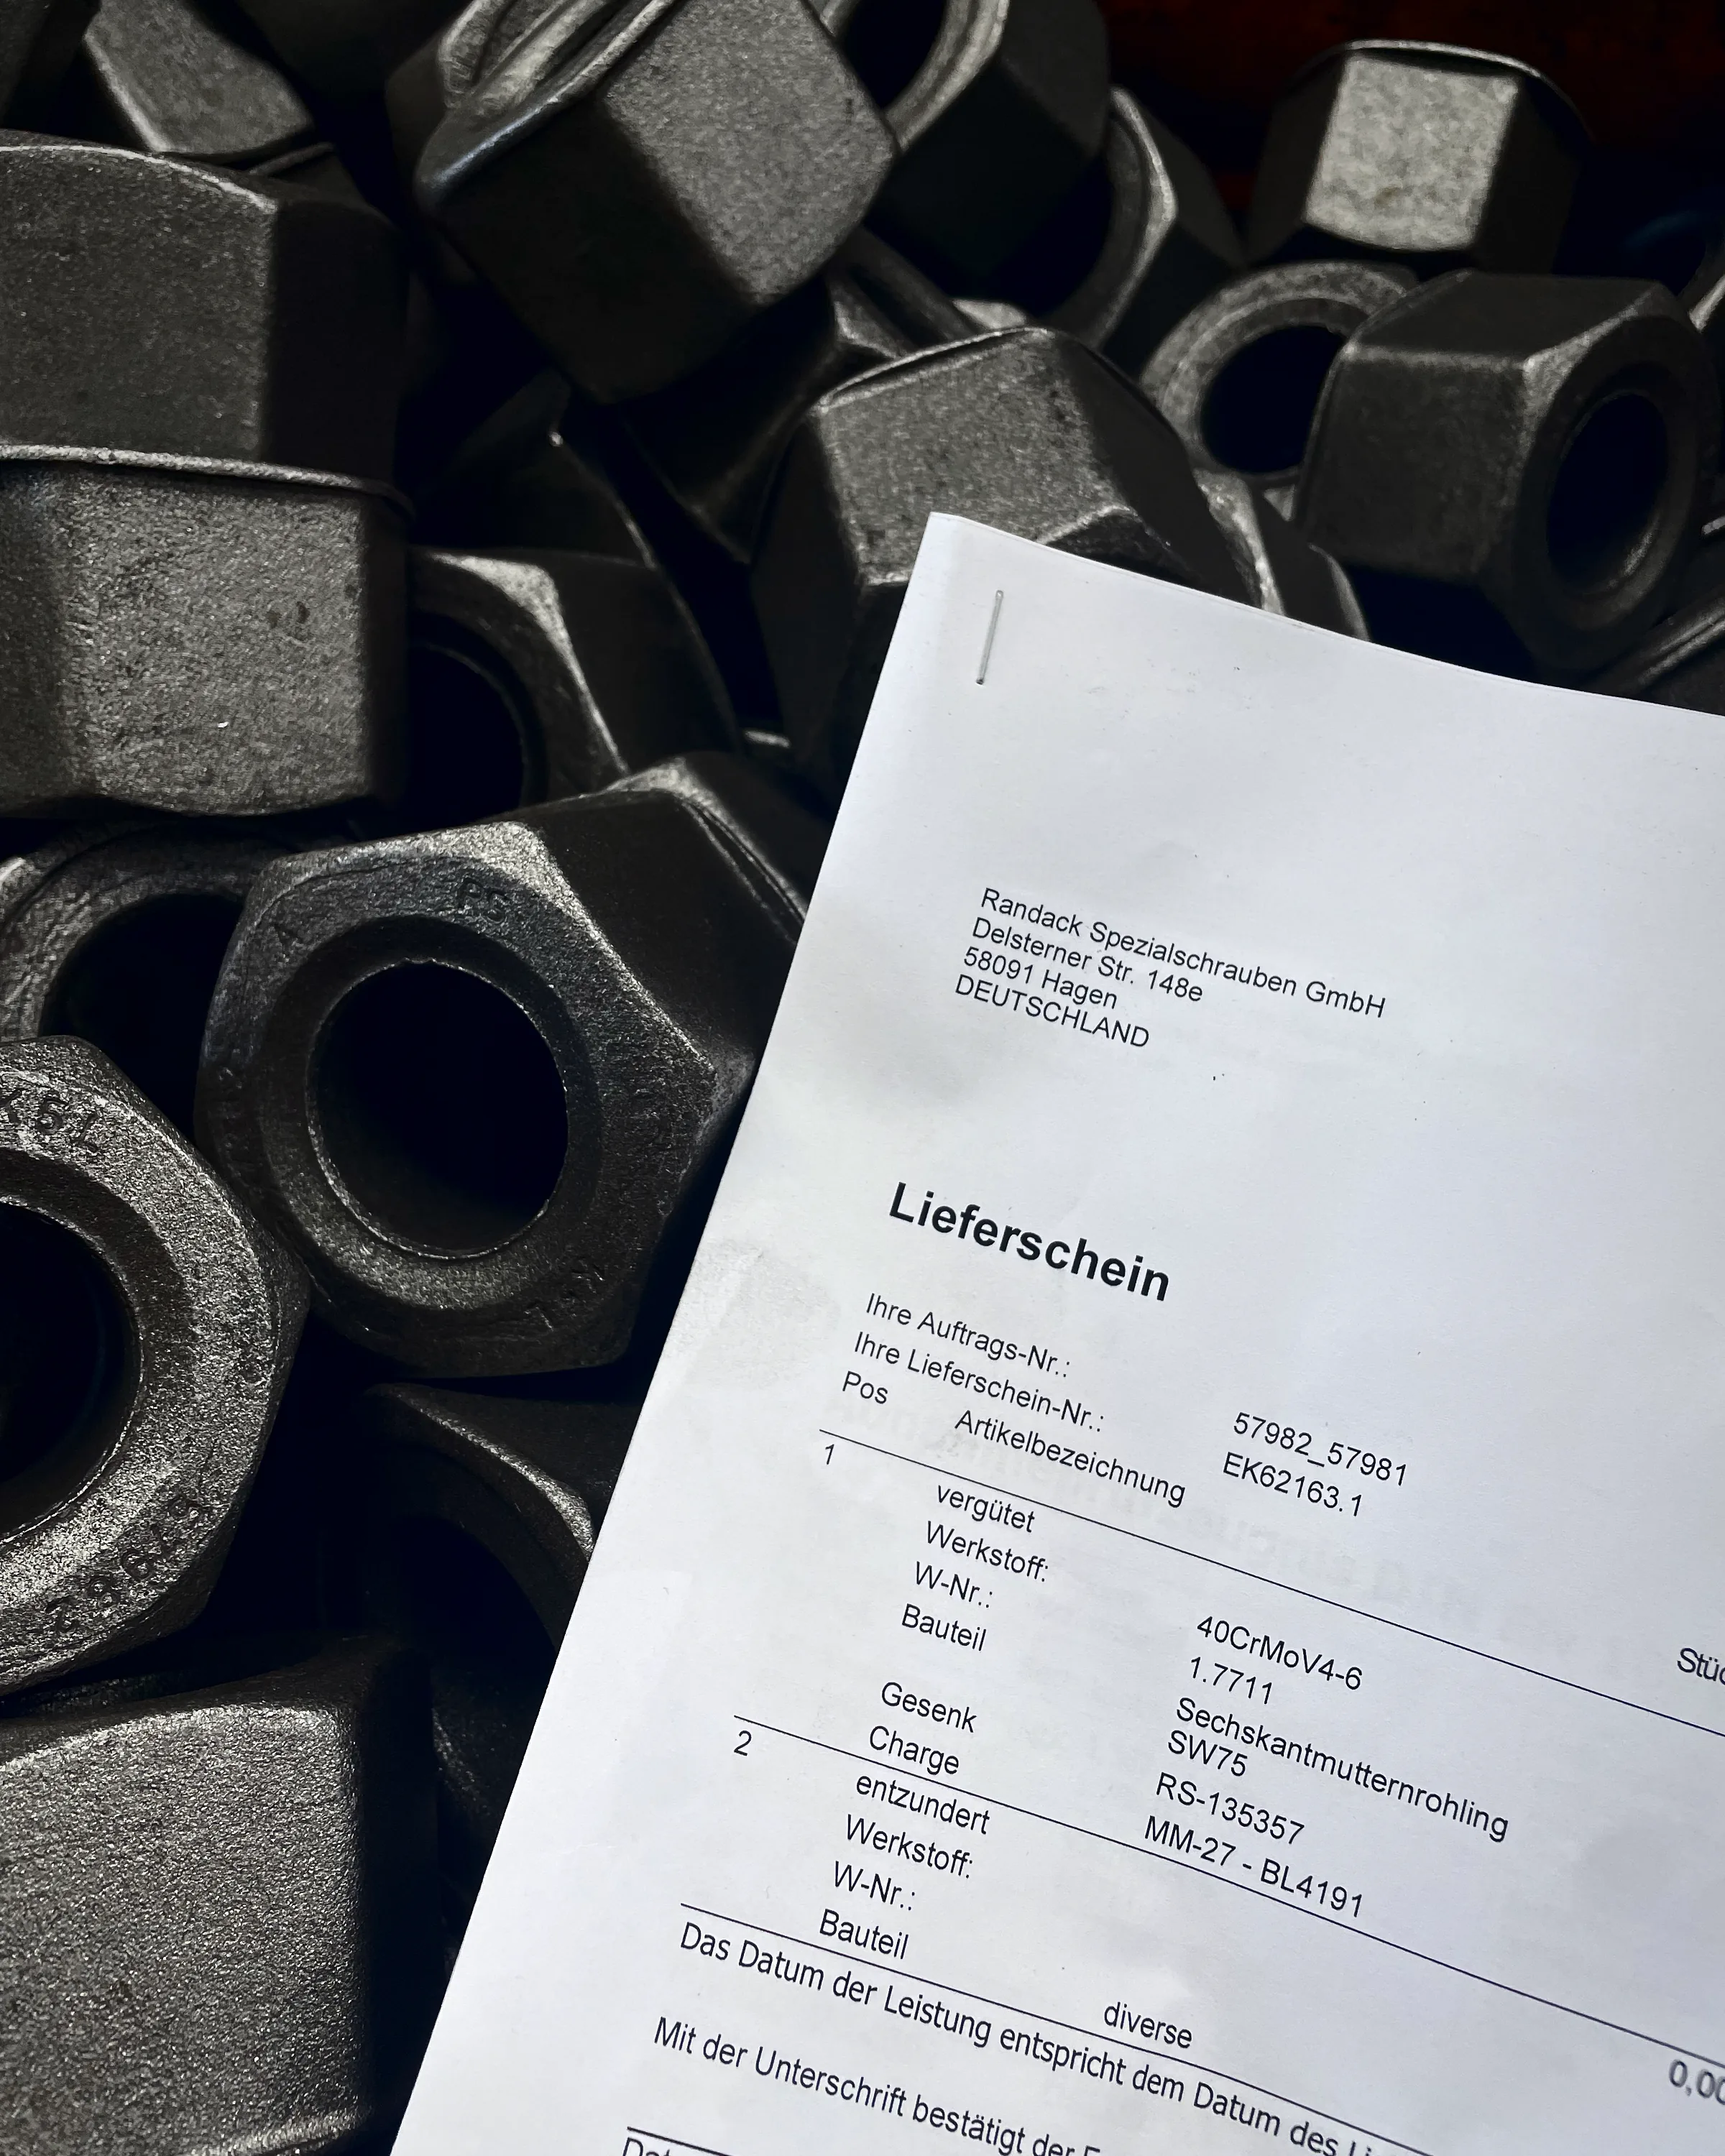
Die Wärmebehandlung gibt der Schraube ihre Festigkeit. Vergüten, Härten, Normalglühen, Spannungsarmglühen oder Lösungsglühen laufen bei RS Randack in enger, langjähriger Zusammenarbeit mit qualifizierten Partnern, die Steuerung und der Nachweis bleiben im Haus: Der Härtebereich je Werkstoff steht als Vorgabe auf dem Werkstattauftrag, und jedes Los wird nach der Rückkehr im eigenen Werkstofflabor geprüft, bevor es weiterläuft. Für den Kunden heißt das: Die Festigkeitsklasse wird nicht angenommen, sie wird gemessen.
8.8 bis 12.9
Festigkeitsklassen und höher
1 Probestab
je Los aus derselben Schmelze
3
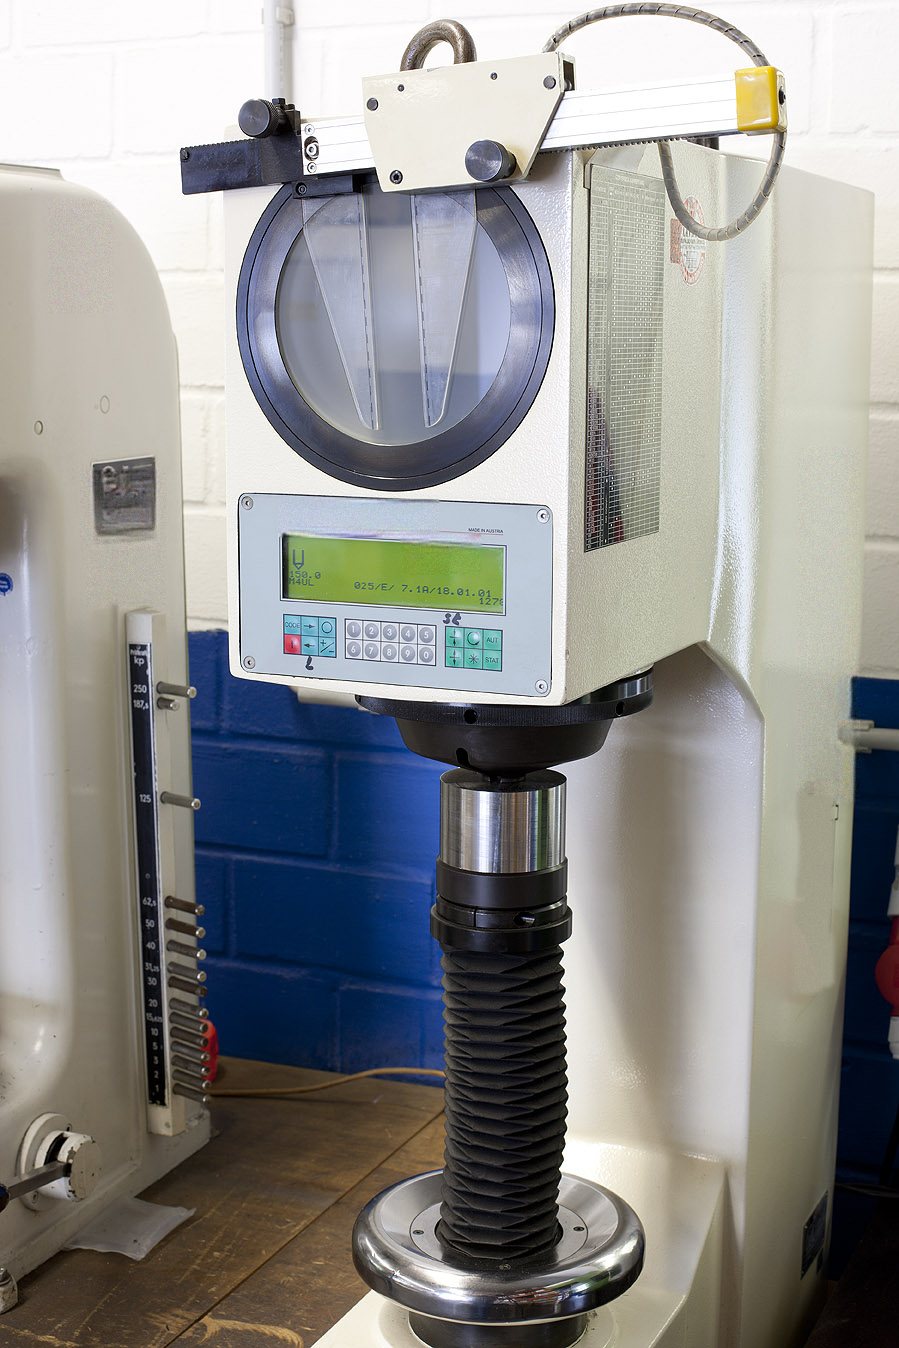
Härteverfahren: Brinell, Vickers, Rockwell
100 %
Nachweis vor dem nächsten Schritt
Was beim Vergüten passiert
Vergüten ist Härten mit anschließendem Anlassen. Das Teil wird über die Umwandlungstemperatur erwärmt, in Öl, Polymer oder Wasser abgeschreckt und danach bei einer werkstoffabhängigen Temperatur angelassen. Das Abschrecken erzeugt ein hartes, aber sprödes Gefüge; das Anlassen stellt das Verhältnis von Festigkeit und Zähigkeit ein. Je höher die Anlasstemperatur, desto zäher und weniger fest wird der Stahl. Die Festigkeitsklasse 8.8, 10.9 oder 12.9 entsteht genau in diesem Schritt, nicht beim Drehen und nicht beim Gewinde.
Welche Wärmebehandlungen kommen vor?
- Vergüten von Vergütungsstählen wie 42CrMo4, 30CrNiMo8 und warmfesten Stählen nach EN 10269 auf die geforderte Festigkeitsklasse oder den geforderten Härtebereich, zum Beispiel rund 320 bis 380 HV für eine Schraube in 10.9.
- Lösungsglühen und Abschrecken von austenitischen nichtrostenden Stählen und Nickelbasislegierungen.
- Spannungsarmglühen nach dem Schmieden oder vor dem Fertigbearbeiten langer, schlanker Teile, damit sie sich beim Drehen nicht verziehen.
- Tempern nach galvanischem Beschichten gegen Wasserstoffversprödung, ausgeführt beim Beschichtungspartner.
- Induktivhärten einzelner Zonen und Einsatzhärten für Drehteile, bei Bedarf.
Wann wird vergütet: vor oder nach der Bearbeitung?
Das legt die Arbeitsvorbereitung je Werkstoff und Teil fest. Geschmiedete Rohlinge werden in der Regel gestrahlt, vergütet und danach auf den CNC Drehzentren fertig bearbeitet; das Gewinde wird im vergüteten Zustand gerollt, wenn die Zeichnung schlussgerollt verlangt. Manche Werkstoffe werden zwischendurch geglüht, zerspant und erst dann vergütet. Die Reihenfolge steht auf dem Werkstattauftrag, damit Härteprüfung und Gewinderollen an der richtigen Stelle im Ablauf liegen.
Wie der Nachweis im eigenen Labor läuft
Mit jedem Los läuft ein Probestab aus derselben Schmelze durch Schmiede und Wärmebehandlung mit. Nach der Rückkehr prüft das Werkstofflabor:
- Härte je Charge nach Brinell, Vickers oder Rockwell, bei Bedarf als Härteverlauf über den Querschnitt, um die Durchvergütung großer Durchmesser zu belegen.
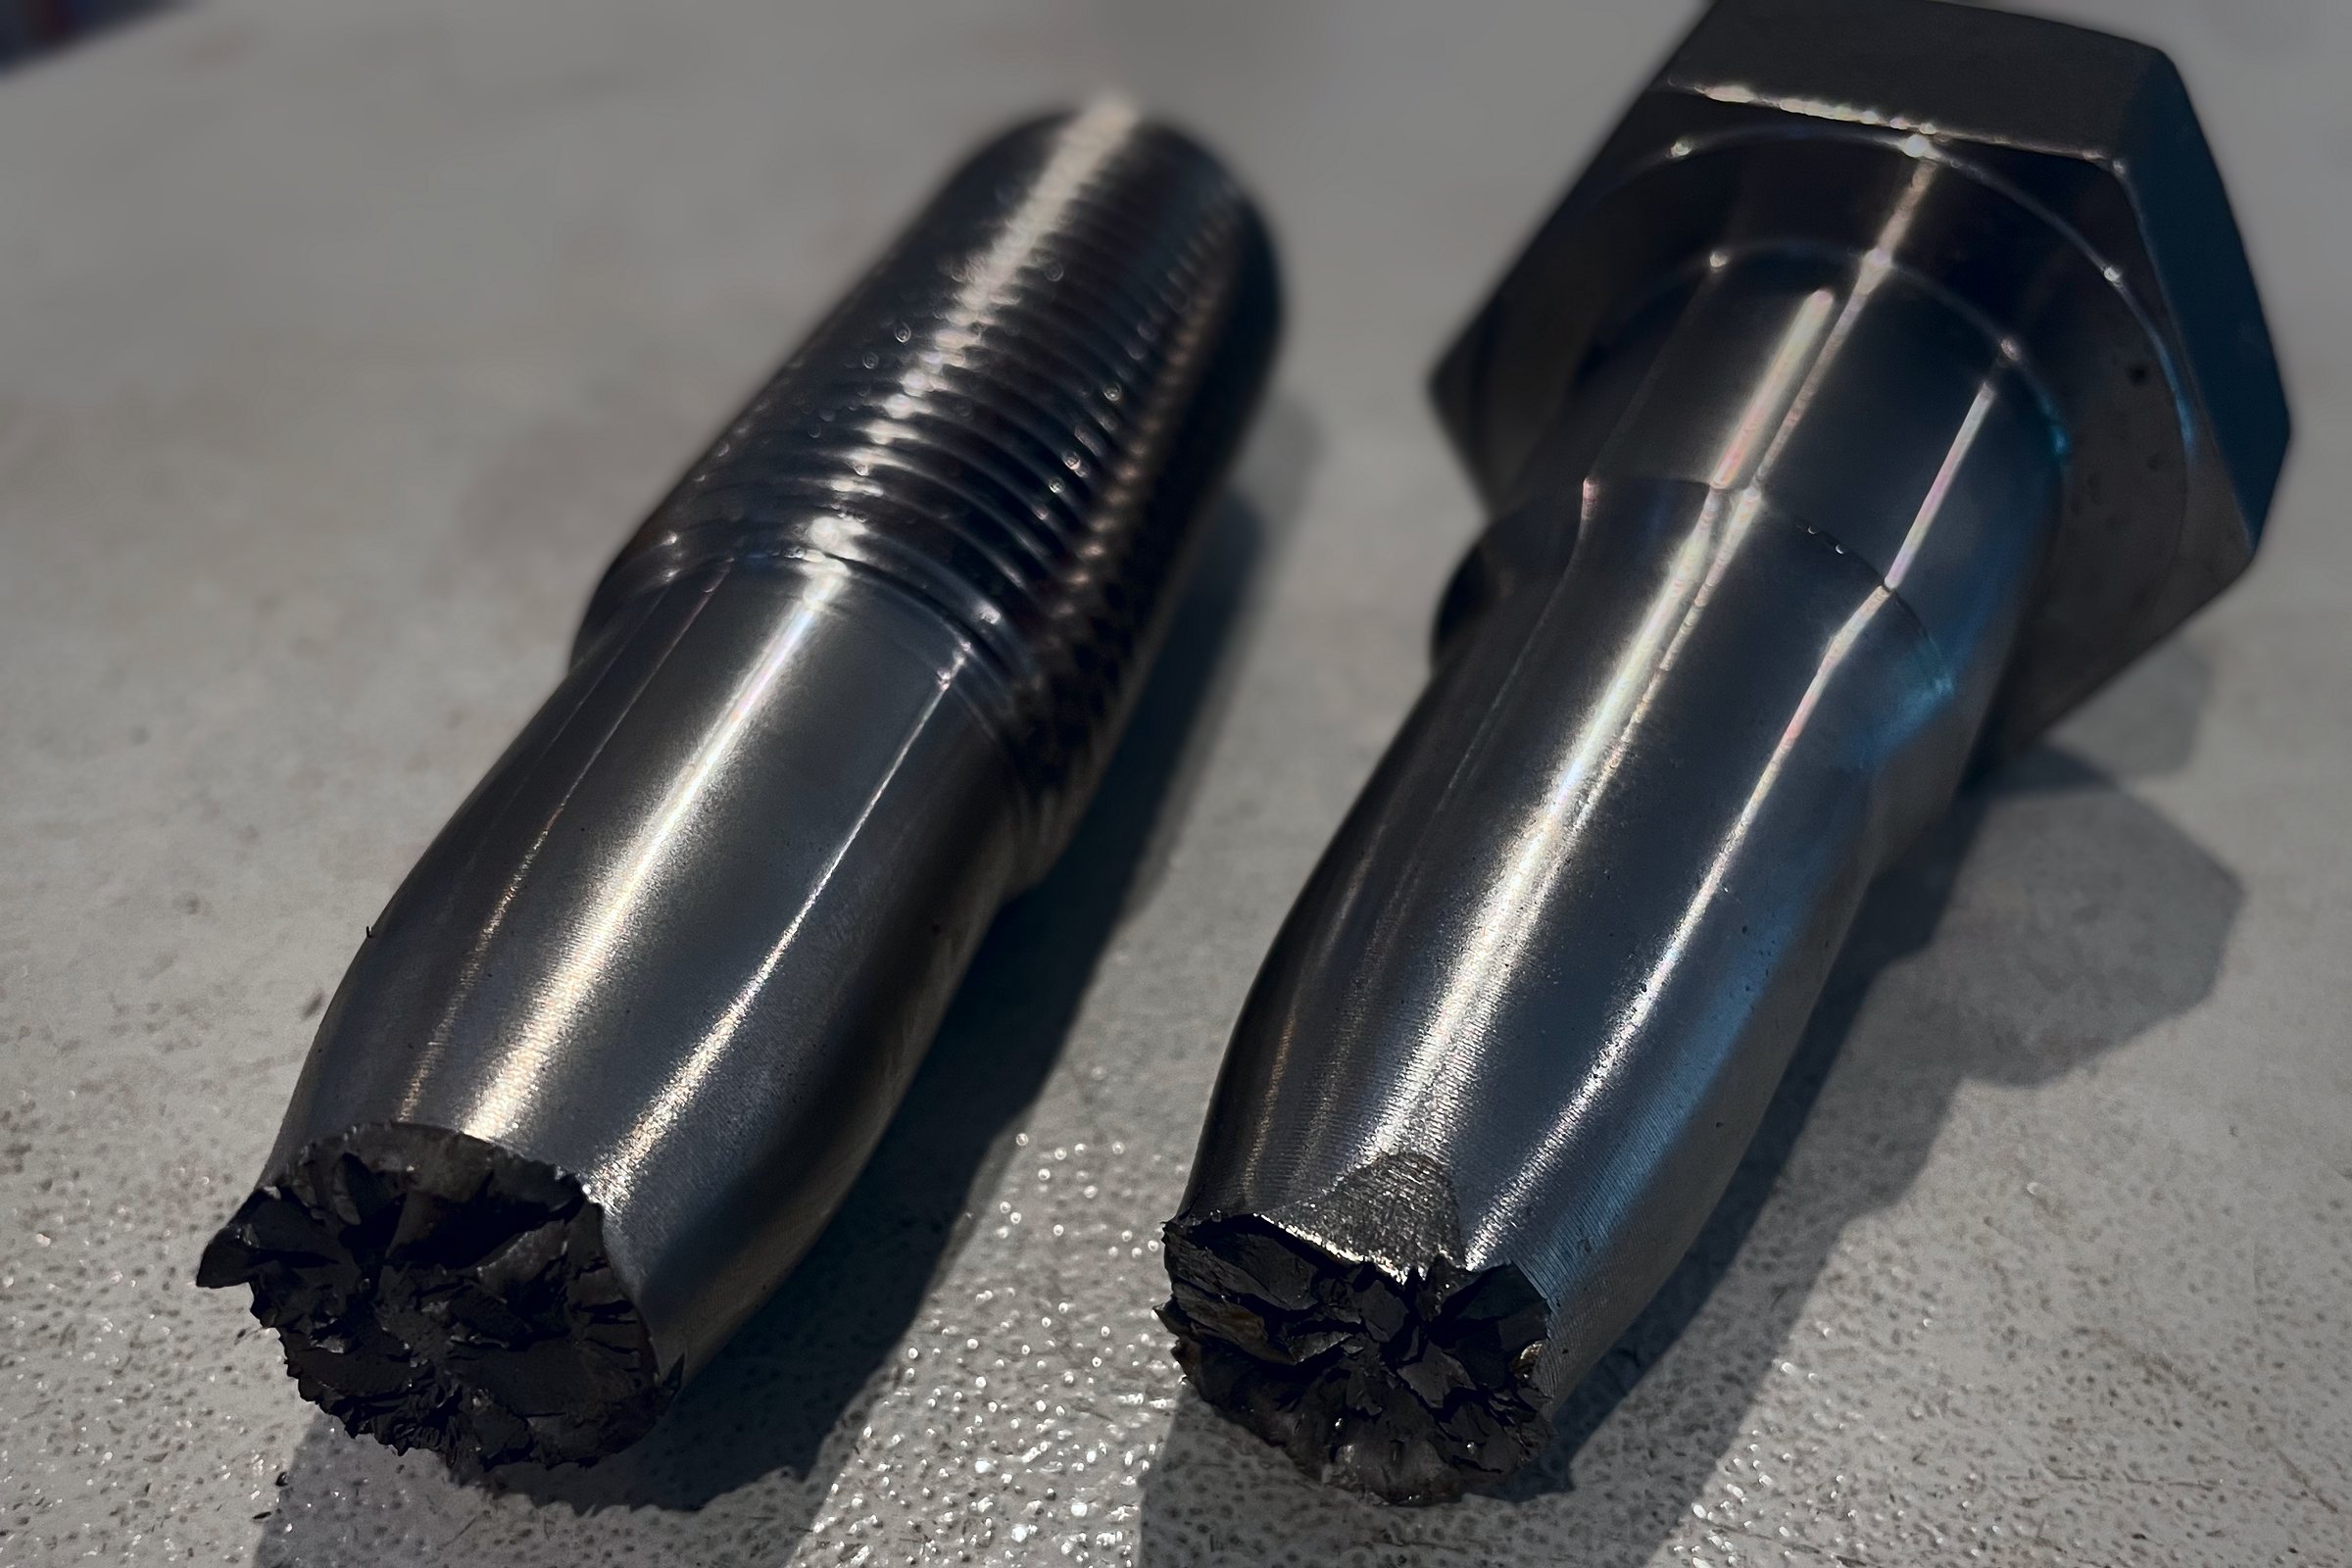
- Zugversuch am Probestab: Zugfestigkeit, Streckgrenze, Dehnung, Einschnürung; bei abnahmepflichtigen Teilen zusätzlich an der ganzen Schraube.
- Kerbschlagarbeit bei Raumtemperatur oder tiefer Temperatur, wenn gefordert, siehe Kerbschlagversuch.
- Gefüge im Schliffbild, Randentkohlung und Randaufkohlung.
Erst mit bestandener Prüfung läuft das Los weiter. Fehlen Werte, läuft das Los nicht weiter. Die Ergebnisse stehen im Zeugnis 3.1 oder 3.2.
Was Sie angeben sollten
Festigkeitsklasse oder Härtebereich, geforderte Mindestwerte bei Abmessungen über M39, Einsatztemperatur, Kerbschlagforderung mit Prüftemperatur und die Norm, nach der geprüft werden soll. Bei Unklarheiten schlägt RS Randack Werkstoff und Wärmebehandlung vor.
Häufige Fragen
Fragen und Antworten zu Wärmebehandlung
Vergütet RS Randack im eigenen Haus?
Die Wärmebehandlung selbst läuft bei qualifizierten Partnern, mit denen RS Randack seit vielen Jahren zusammenarbeitet. Vorgabe, Probestab, Härteprüfung, Zugversuch und Gefügeuntersuchung liegen im eigenen Werkstofflabor in Hagen.
Woran erkenne ich, dass eine Schraube richtig vergütet ist?
Am Nachweis: Härte je Charge, Zugversuch am Probestab oder an der ganzen Schraube und Gefüge im Schliffbild, dokumentiert im Zeugnis 3.1 oder 3.2. Äußerlich ist ein vergütetes Teil nicht von einem unvergüteten zu unterscheiden.
Was passiert mit einem Los, dessen Härte nicht im Bereich liegt?
Es ist gesperrt; ausgeliefert wird nichts, was nicht zum Zeugnis passt.
Vergütete Sonderschrauben mit Festigkeitsnachweis anfragen
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.