Herstellung
Herstellung von Sonderschrauben und Spezialschrauben
Zehn Schritte unter einem Dach in Hagen: vom Stangenmaterial bis zum Zeugnis.
Fertigung in Hagen
Alles aus einer Hand: vom Stahl bis zum Zeugnis
RS Randack fertigt Sonderschrauben, Bolzen, Muttern und Drehteile nach Zeichnung oder Norm am Standort Hagen. Zuschnitt, Schmiede, Werkzeugbau, Zerspanung, Gewinderollen, Mutterbearbeitung, Prüfung und Versand liegen im eigenen Haus. Wärmebehandlung und Beschichtung laufen bei qualifizierten Partnern und werden im eigenen Werkstofflabor nachgewiesen.
Spezielles, Eiliges, Kleinserien und abnahmepflichtige Teile sind das Tagesgeschäft: Zeichnungsteile aus schwer zerspanbaren Werkstoffen, mit Abnahme und Zeugnis nach EN 10204 3.1 oder 3.2. Europäisches Vormaterial aus zugelassenen Werken, Fertigung komplett in Hagen; Besuche in der Fertigung sind willkommen.
Eilaufträge sind eine Stärke von Randack. Sie erhalten innerhalb weniger Stunden eine Antwort. In vielen Fällen ist eine Lieferung innerhalb von 24 Stunden möglich.
300 mm
Durchmesser Drehteile
3.500 mm
Länge Drehteile
M180
Gewinde gerollt
M80
Innengewinde
3.000 kN
Zugversuch
−70 °C
Kerbschlag im Haus
Jeweils üblich bis, darüber auf Anfrage.
Zehn Schritte
Vom Stangenmaterial zur geprüften Schraube
01
Zuschnitt
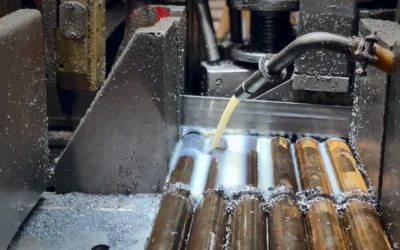
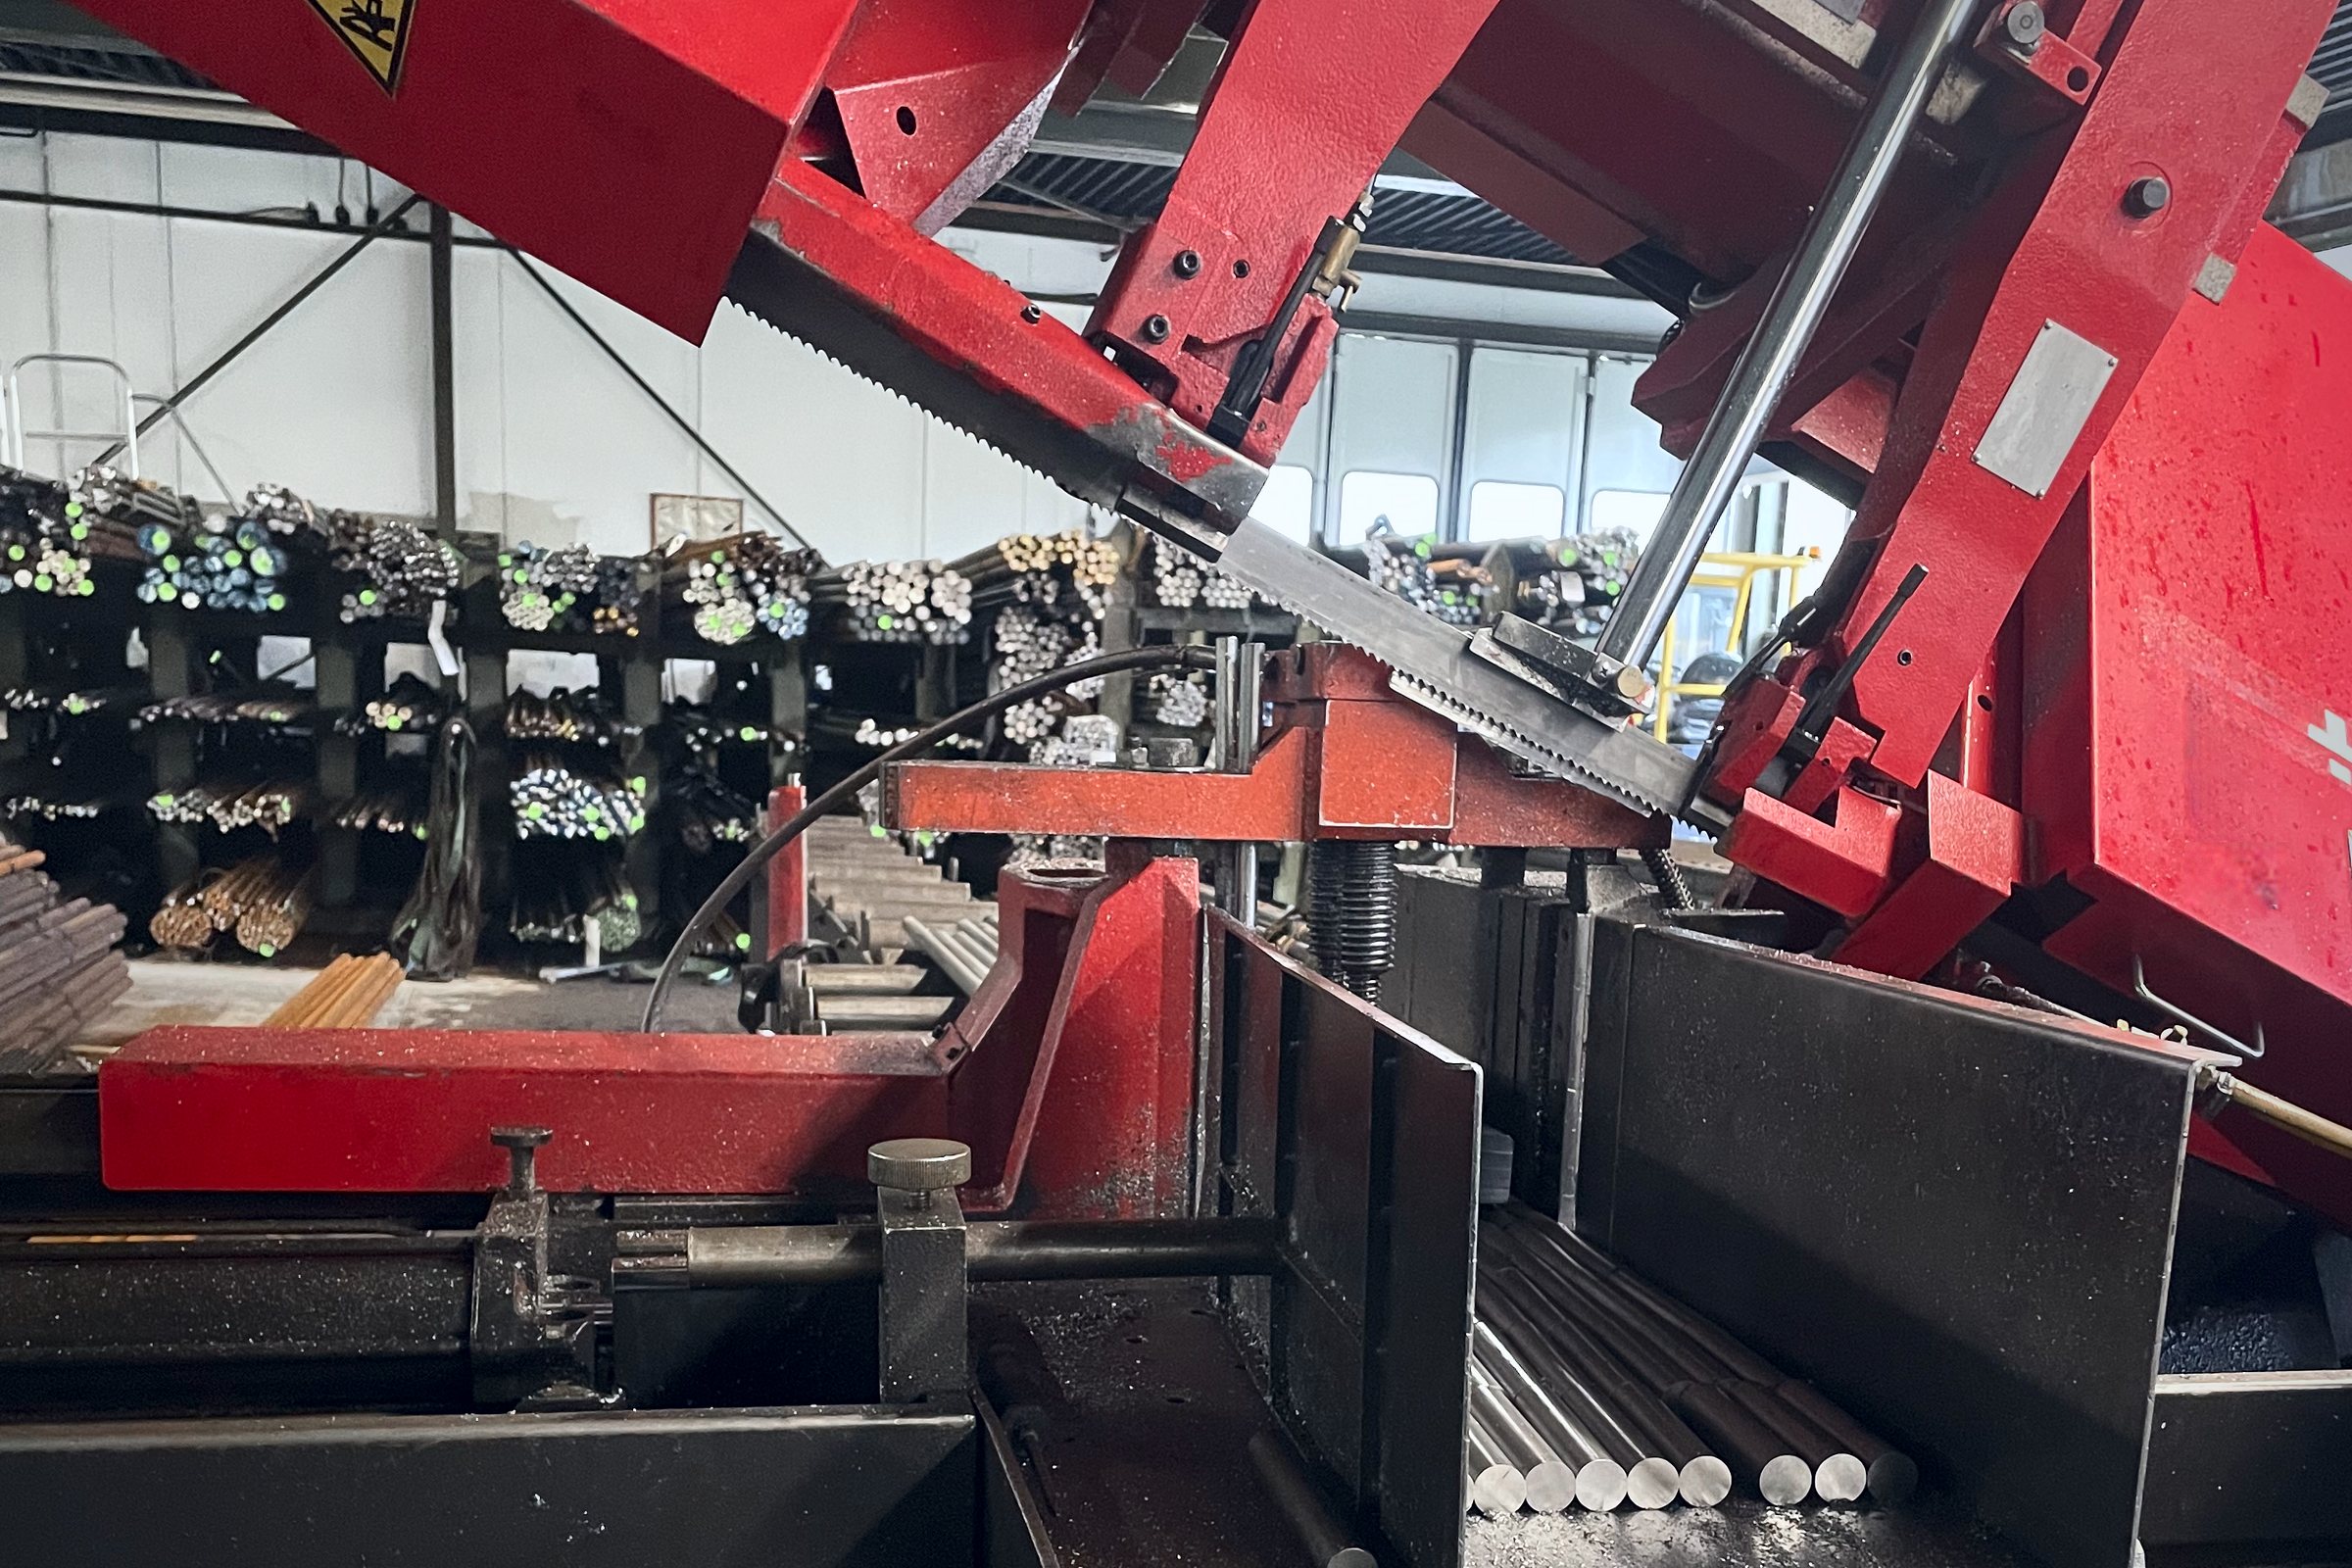
Jeder Auftrag beginnt mit Stangenmaterial aus geprüfter Herkunft. Am Wareneingang werden Abmessung, Schmelze und Charge mit den Papieren abgeglichen, jede Stange wird gekennzeichnet, vergütetes Material zusätzlich auf Härte geprüft. Fünf Bandsägeautomaten trennen Rundmaterial bis 400 mm Durchmesser. Austenitische Stähle werden getrennt verarbeitet. Die Charge bleibt bis ins Zeugnis nachvollziehbar.
02
Schmiede
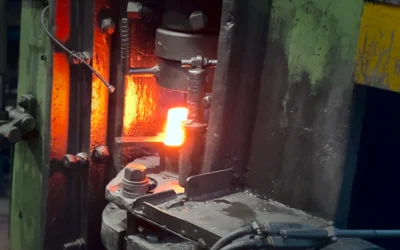
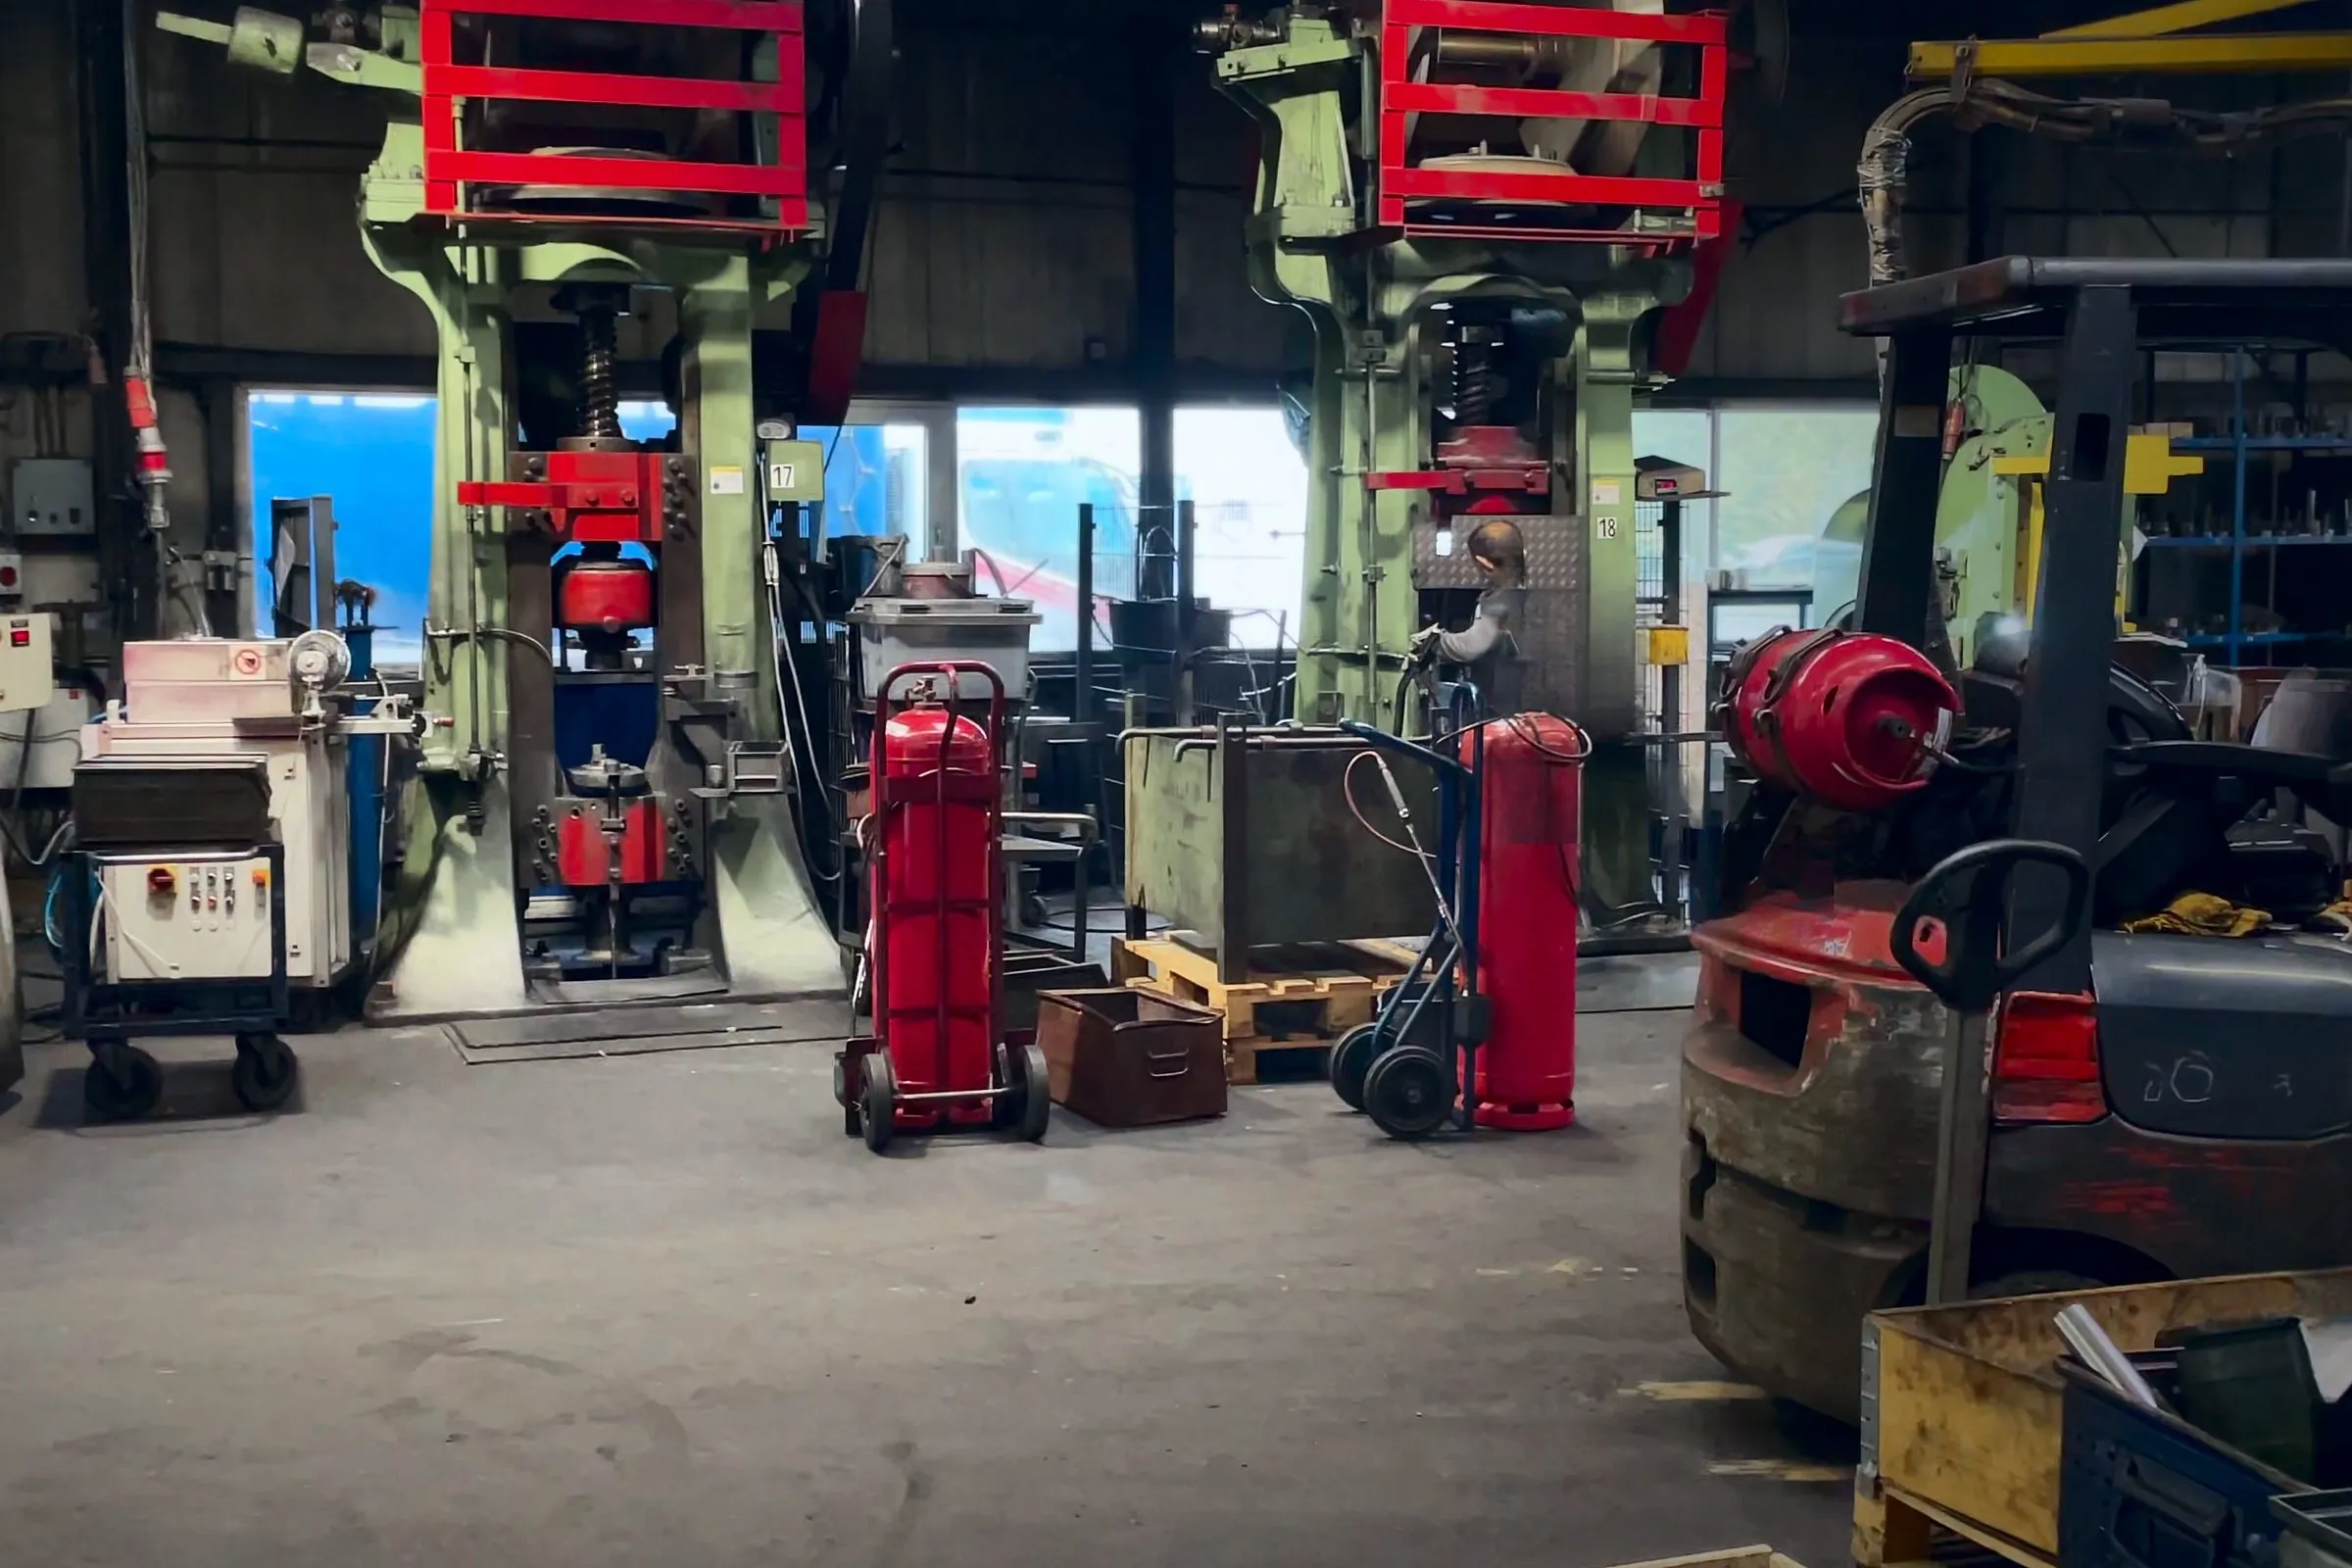
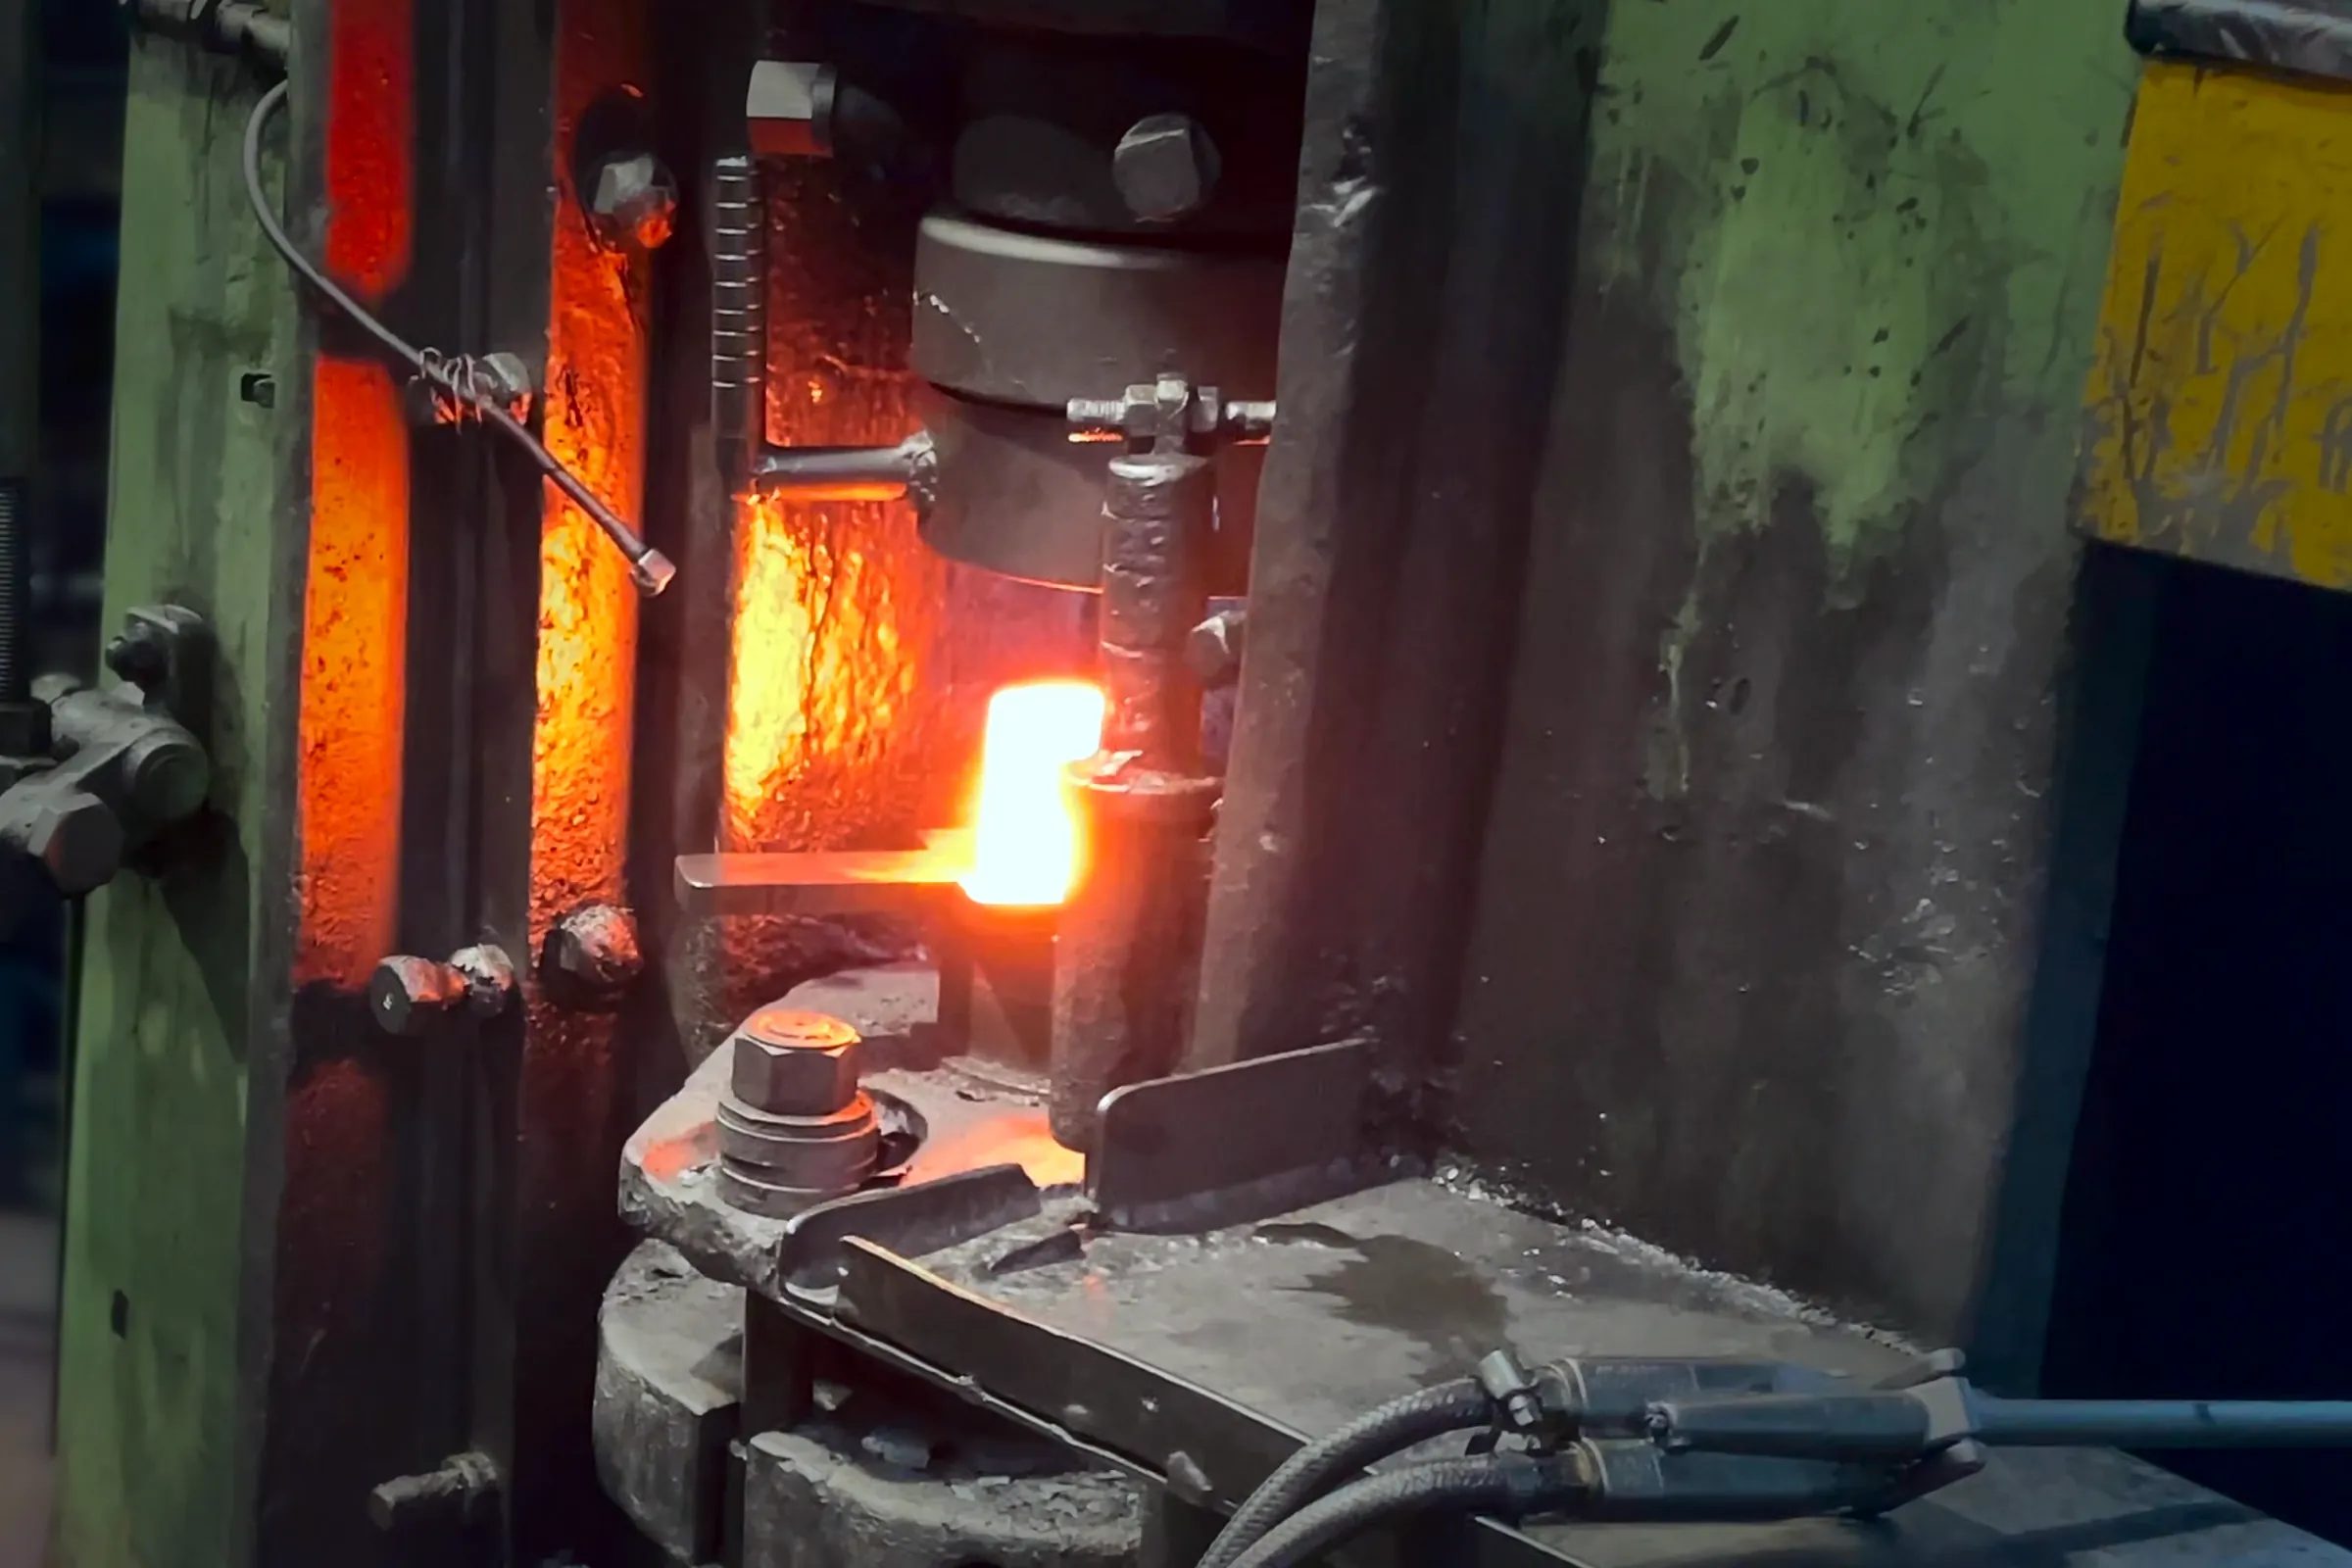
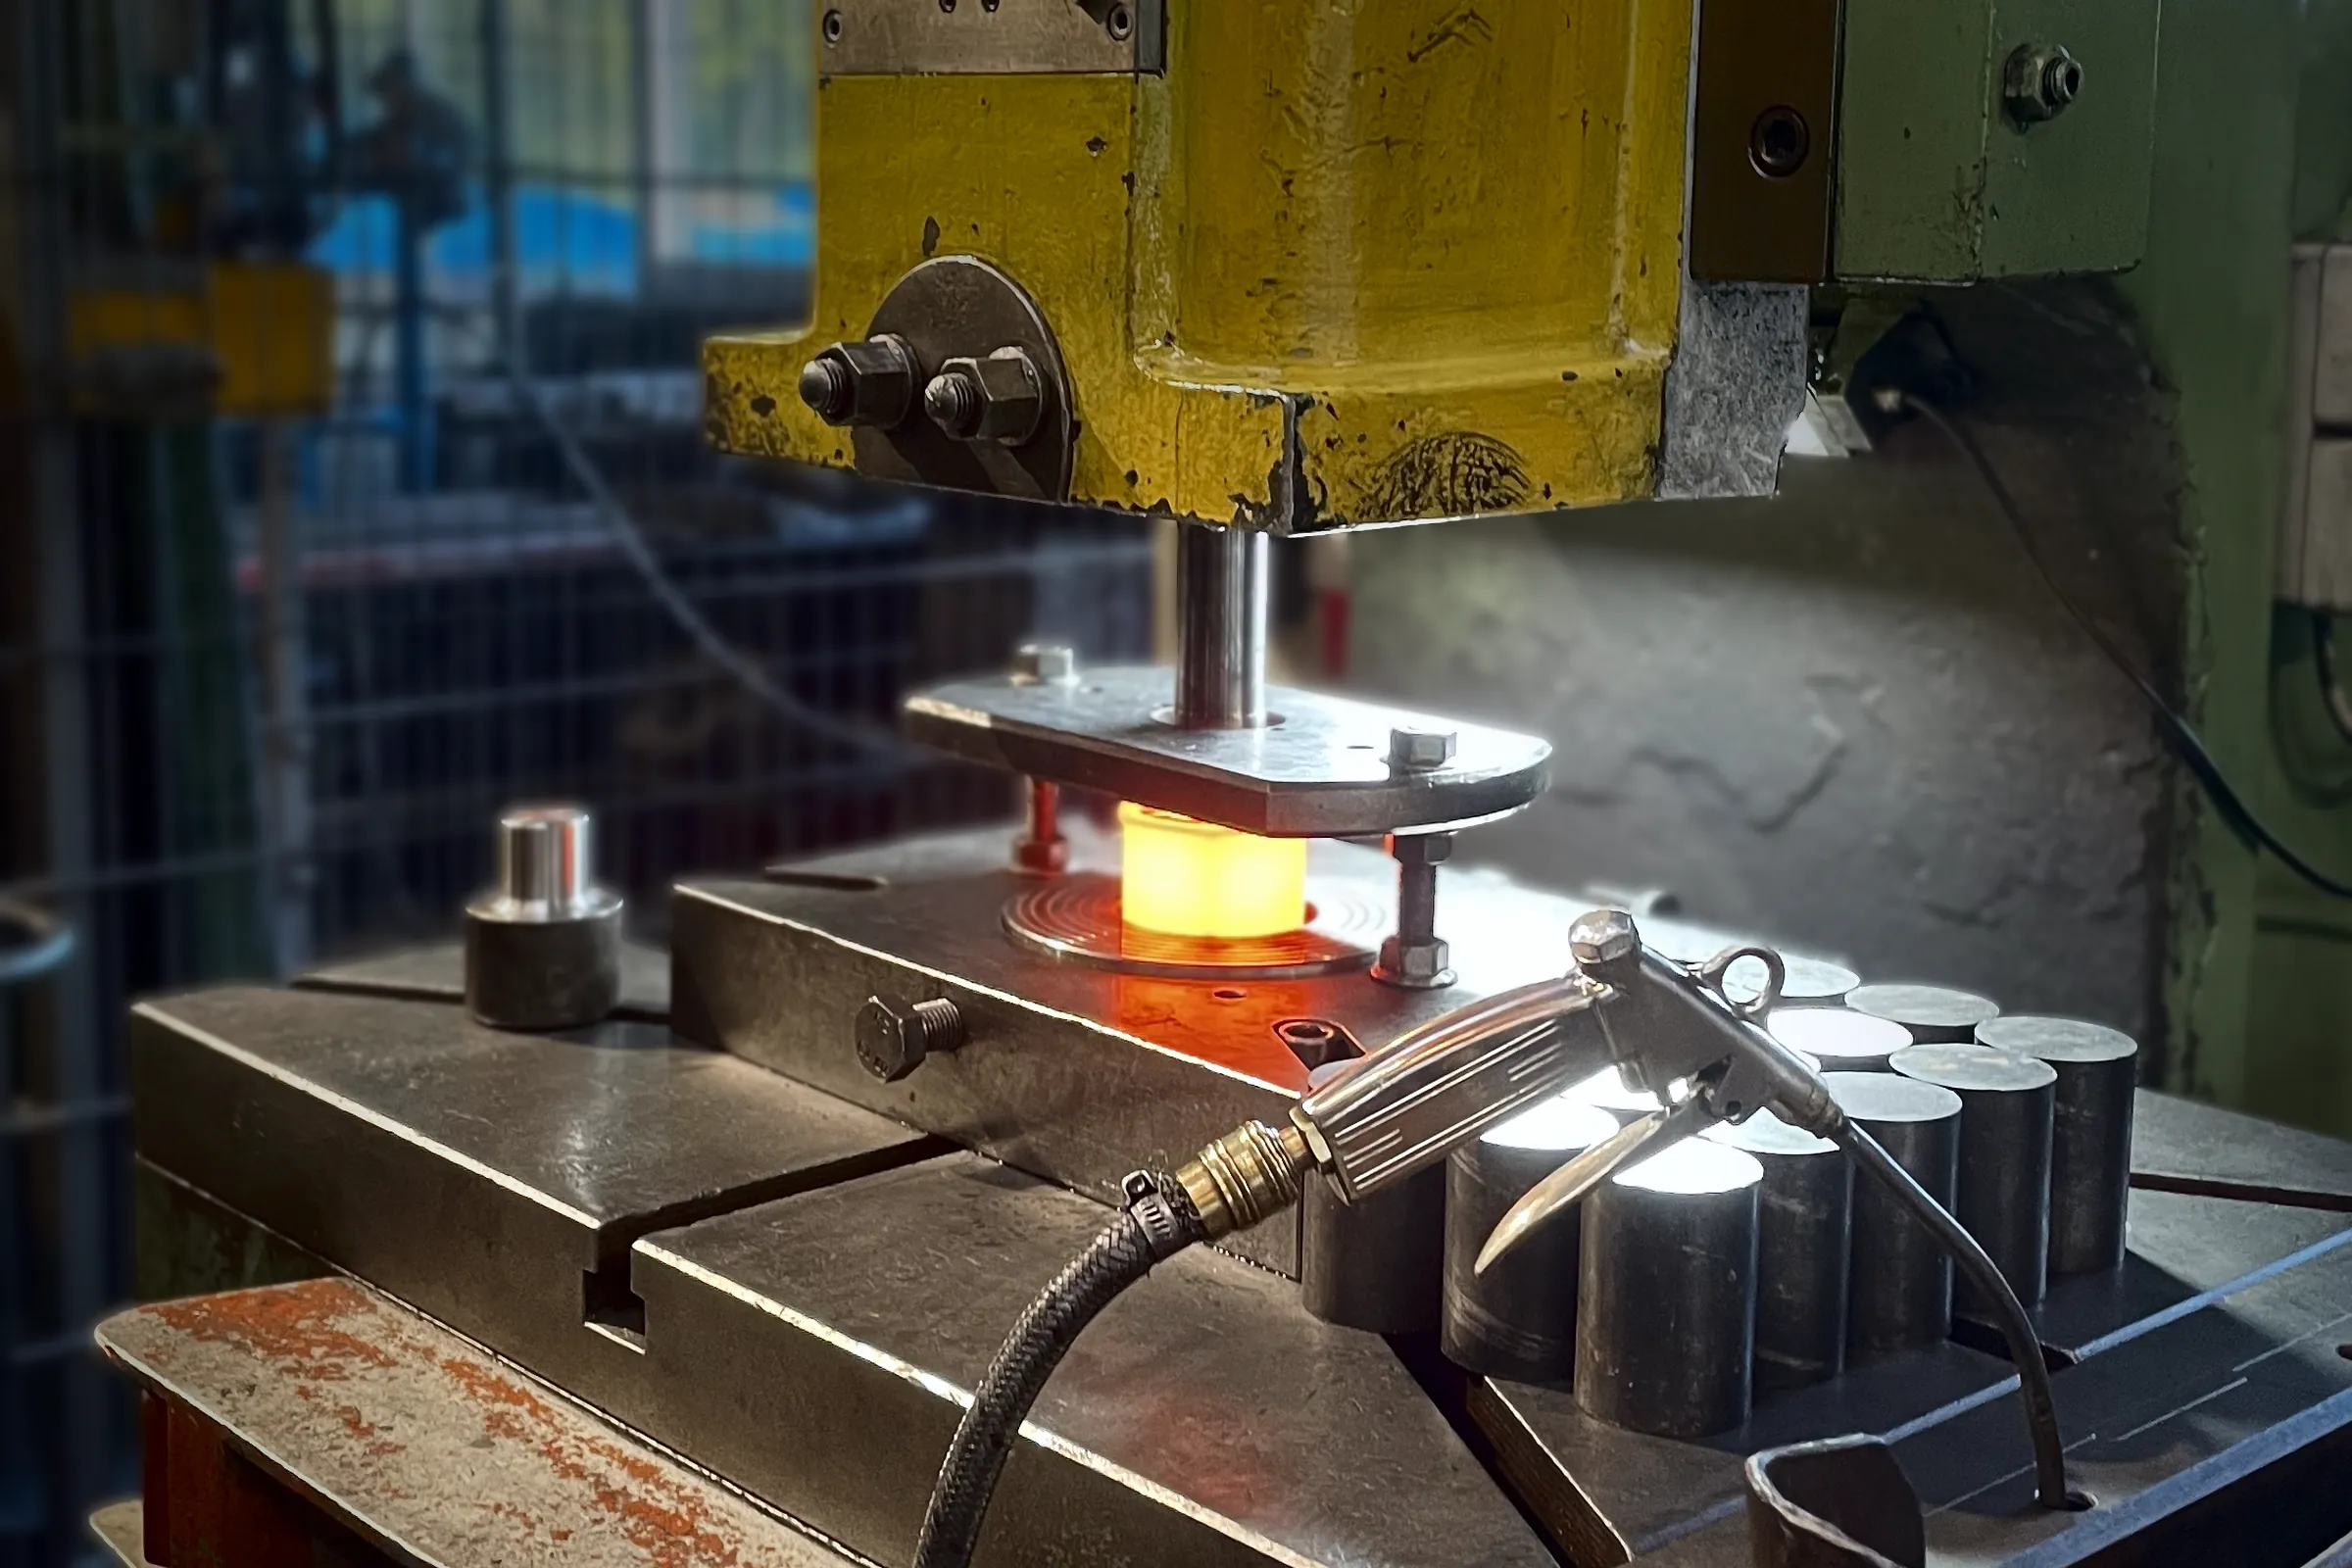
Köpfe, Bunde und Mutternrohlinge entstehen in der eigenen Schmiede durch Warmumformung, nicht durch Zukauf. Die Abschnitte werden induktiv erwärmt und auf Schmiedepressen im Gesenk geformt, üblich bis M64, größere Abmessungen auf Anfrage. Der ununterbrochene Faserverlauf gibt Kopf und Kopfübergang eine Festigkeit, die spanend hergestellte Teile nicht erreichen. Muttern werden gelocht statt gebohrt.
03
Werkzeugbau und Lohnerodieren
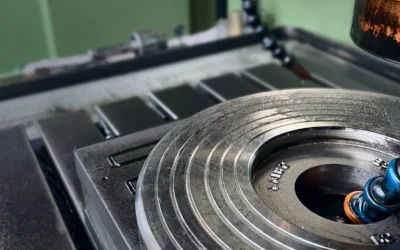
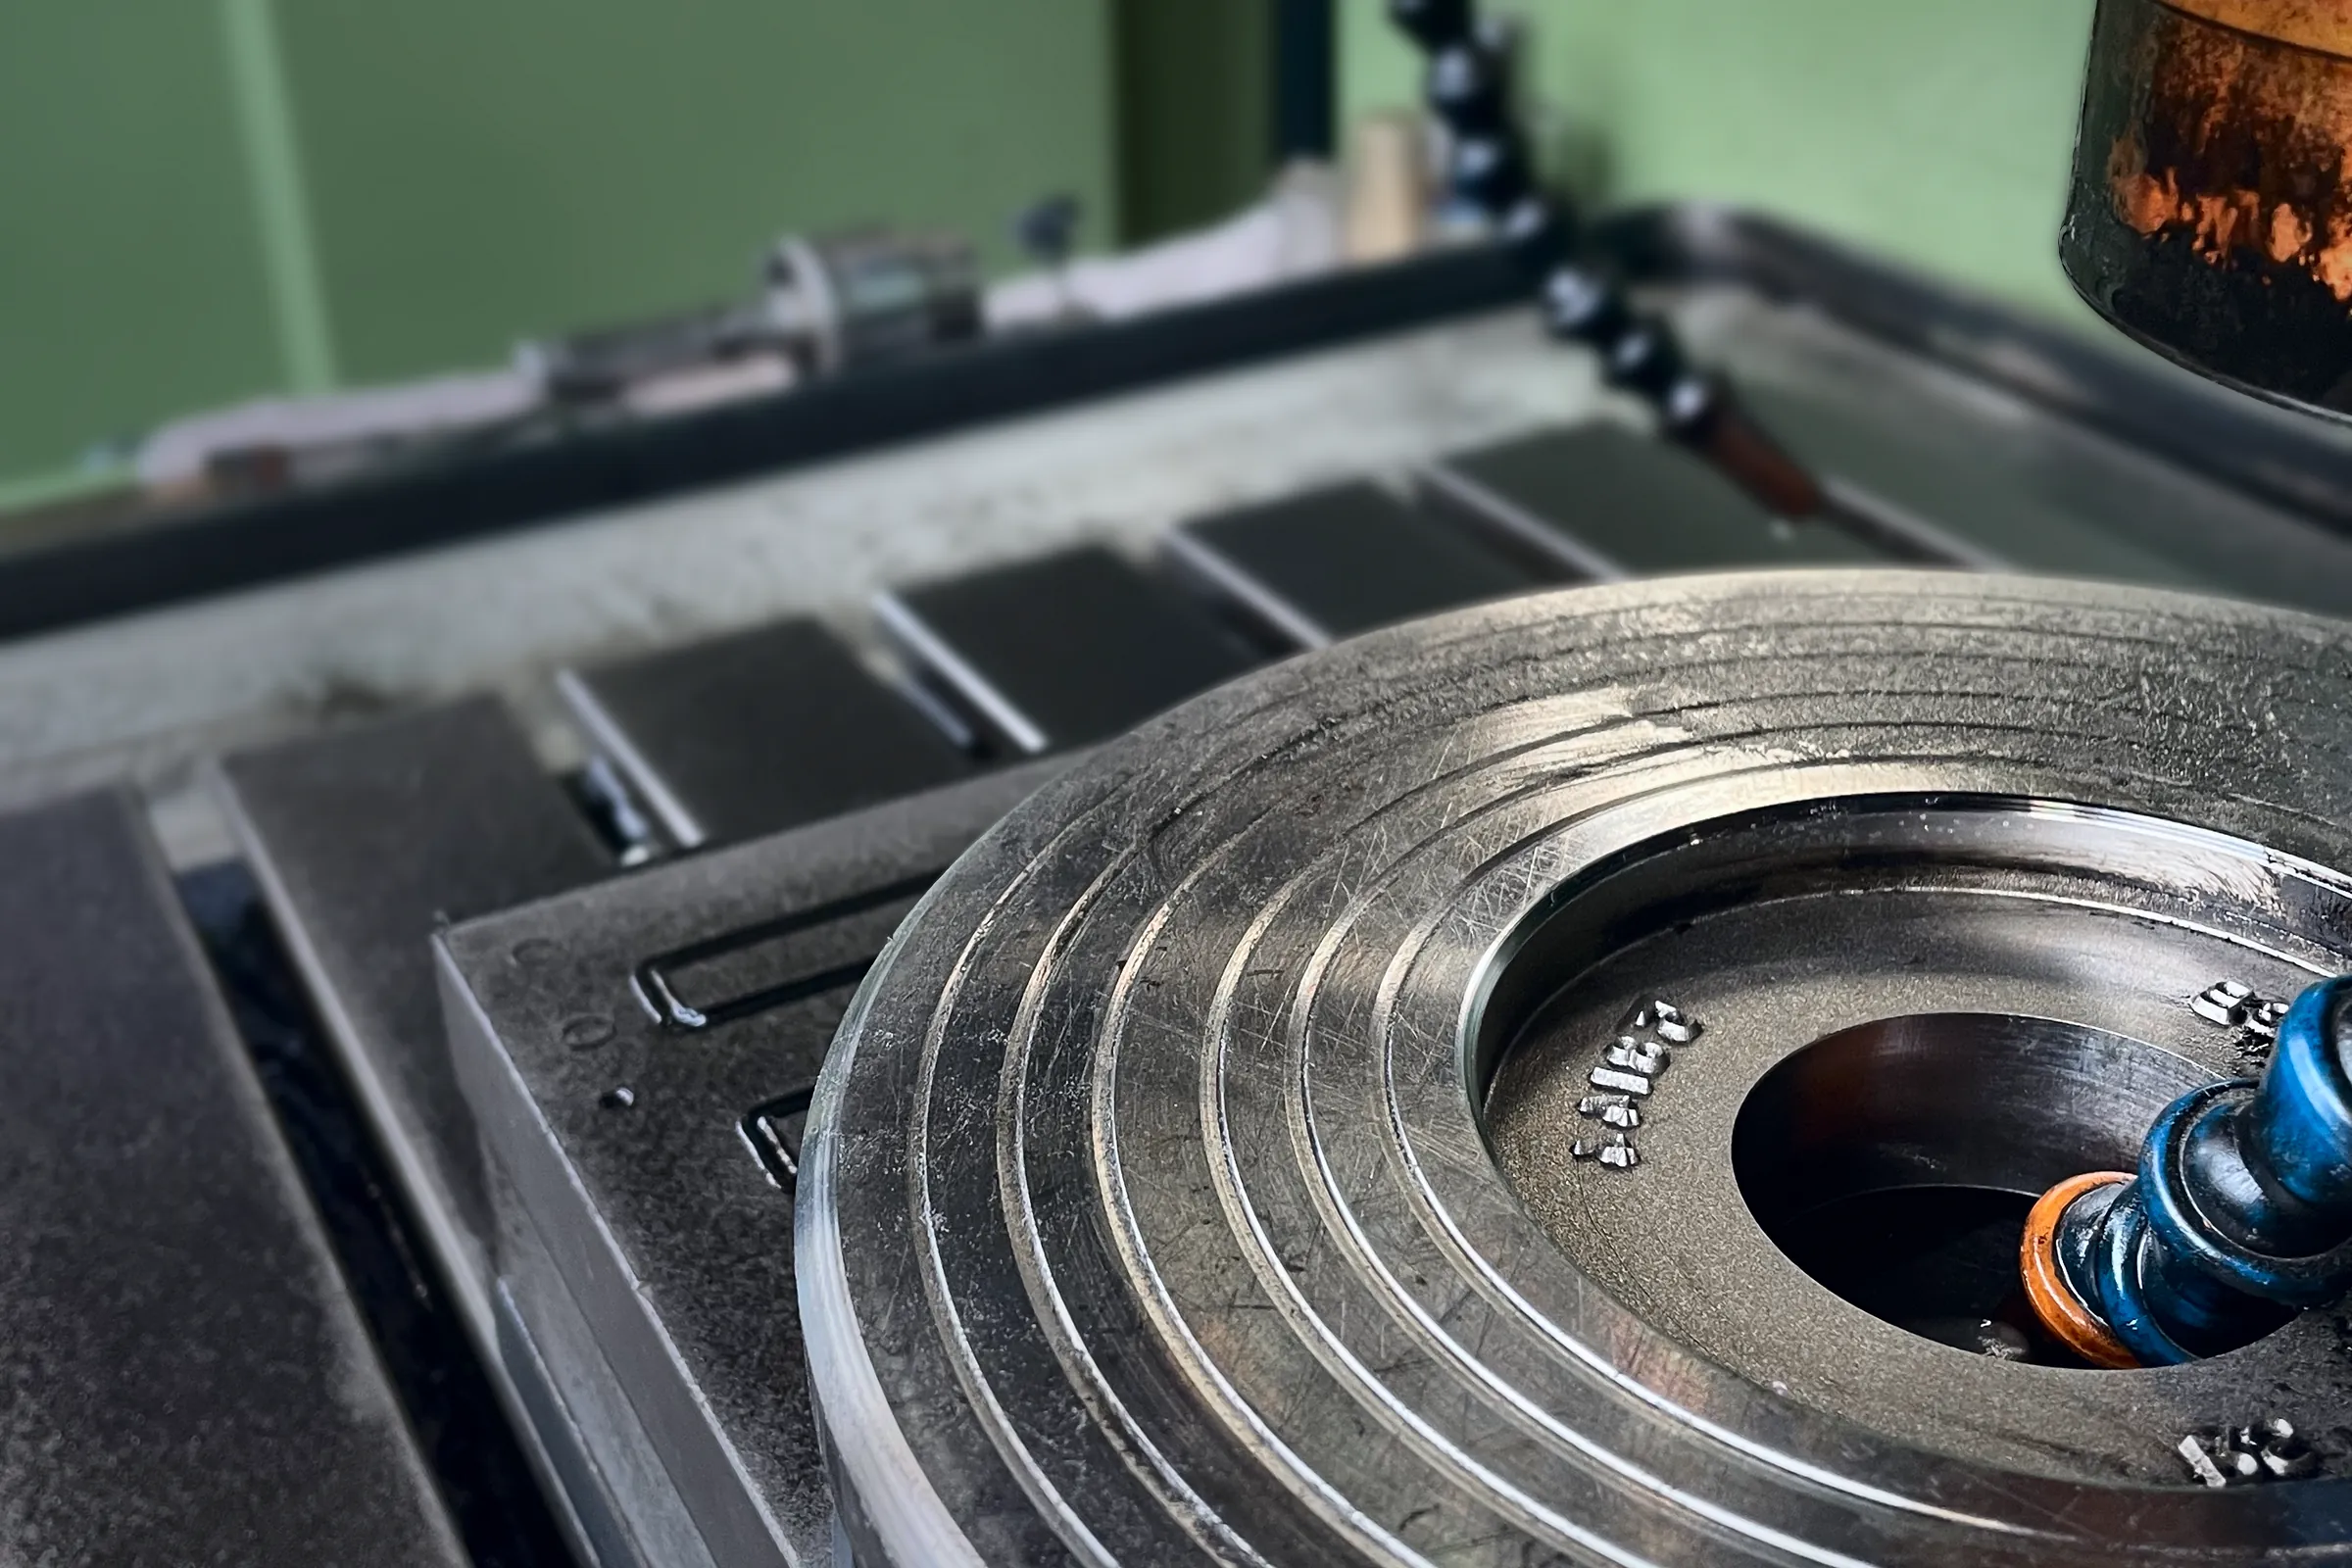
Gesenke, Stempel und Spannmittel baut Randack im eigenen Werkzeugbau mit drei Senkerodiermaschinen und eigener Elektrodenfertigung. Eine neue Kopfform hängt deshalb nicht an der Lieferzeit eines Werkzeuglieferanten, sondern an der eigenen Maschine. Freie Kapazität steht auch als Lohnerodieren zur Verfügung: Rufen Sie an oder schreiben Sie uns.
04
Wärmebehandlung
Vergüten und weitere Wärmebehandlungen laufen bei qualifizierten Partnern, mit denen Randack seit vielen Jahren eng zusammenarbeitet. In diesem Schritt entsteht die Festigkeitsklasse. Nachgewiesen wird sie im eigenen Werkstofflabor: Härteprüfung je Charge, Zugversuch am mitlaufenden Probestab, Gefügeuntersuchung im Schliffbild. Erst mit bestandener Prüfung läuft das Los weiter.
05
CNC Zerspanung
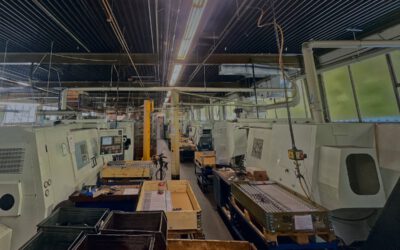
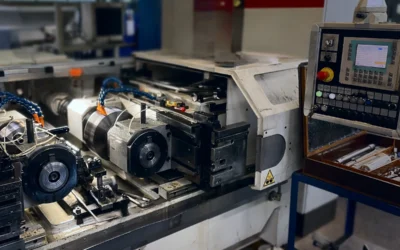
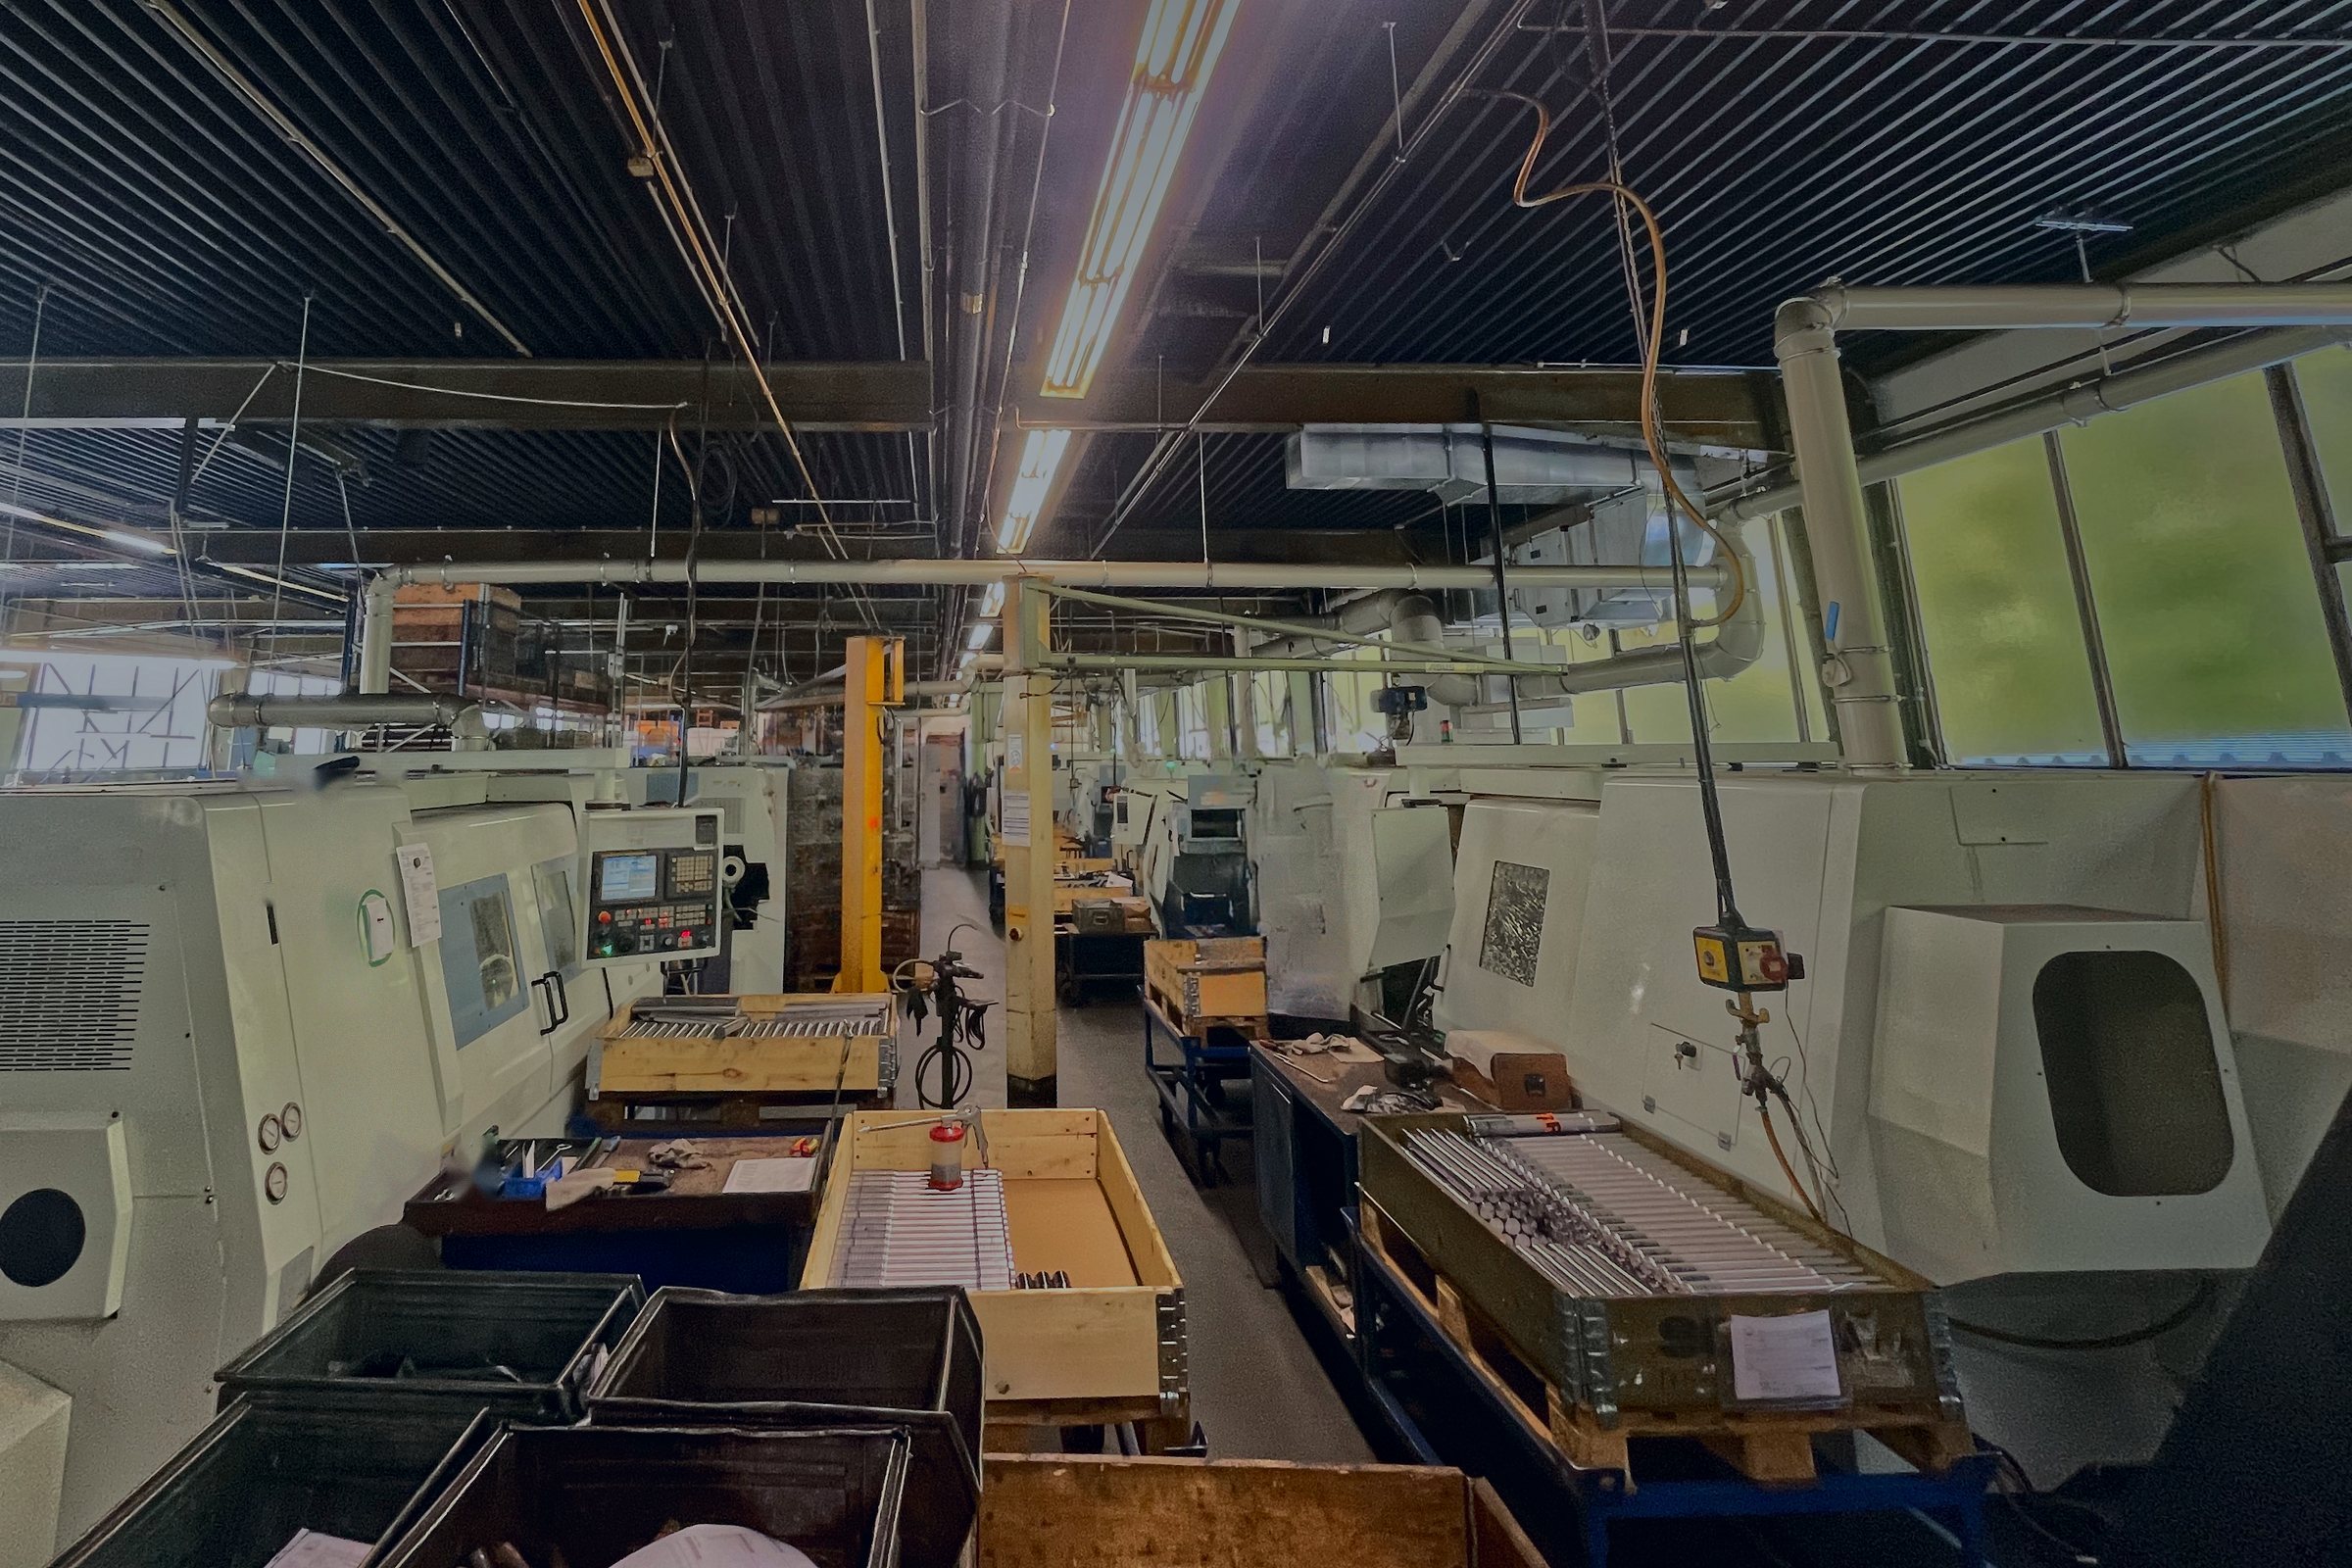
Auf CNC Drehzentren entstehen Schrauben, Bolzen und Drehteile üblich bis 300 mm Durchmesser und 3.500 mm Länge, größere auf Anfrage. Lange schlanke Teile werden mit Lünette gestützt, schwer zerspanbare Werkstoffe wie Duplex oder hochwarmfeste Legierungen gehören zum Alltag. Programmierung, Spannmittel und Instandhaltung liegen im Haus; jedes Los beginnt mit einer dokumentierten Erstteilprüfung im Vier Augen Prinzip.
06
Gewinderollen
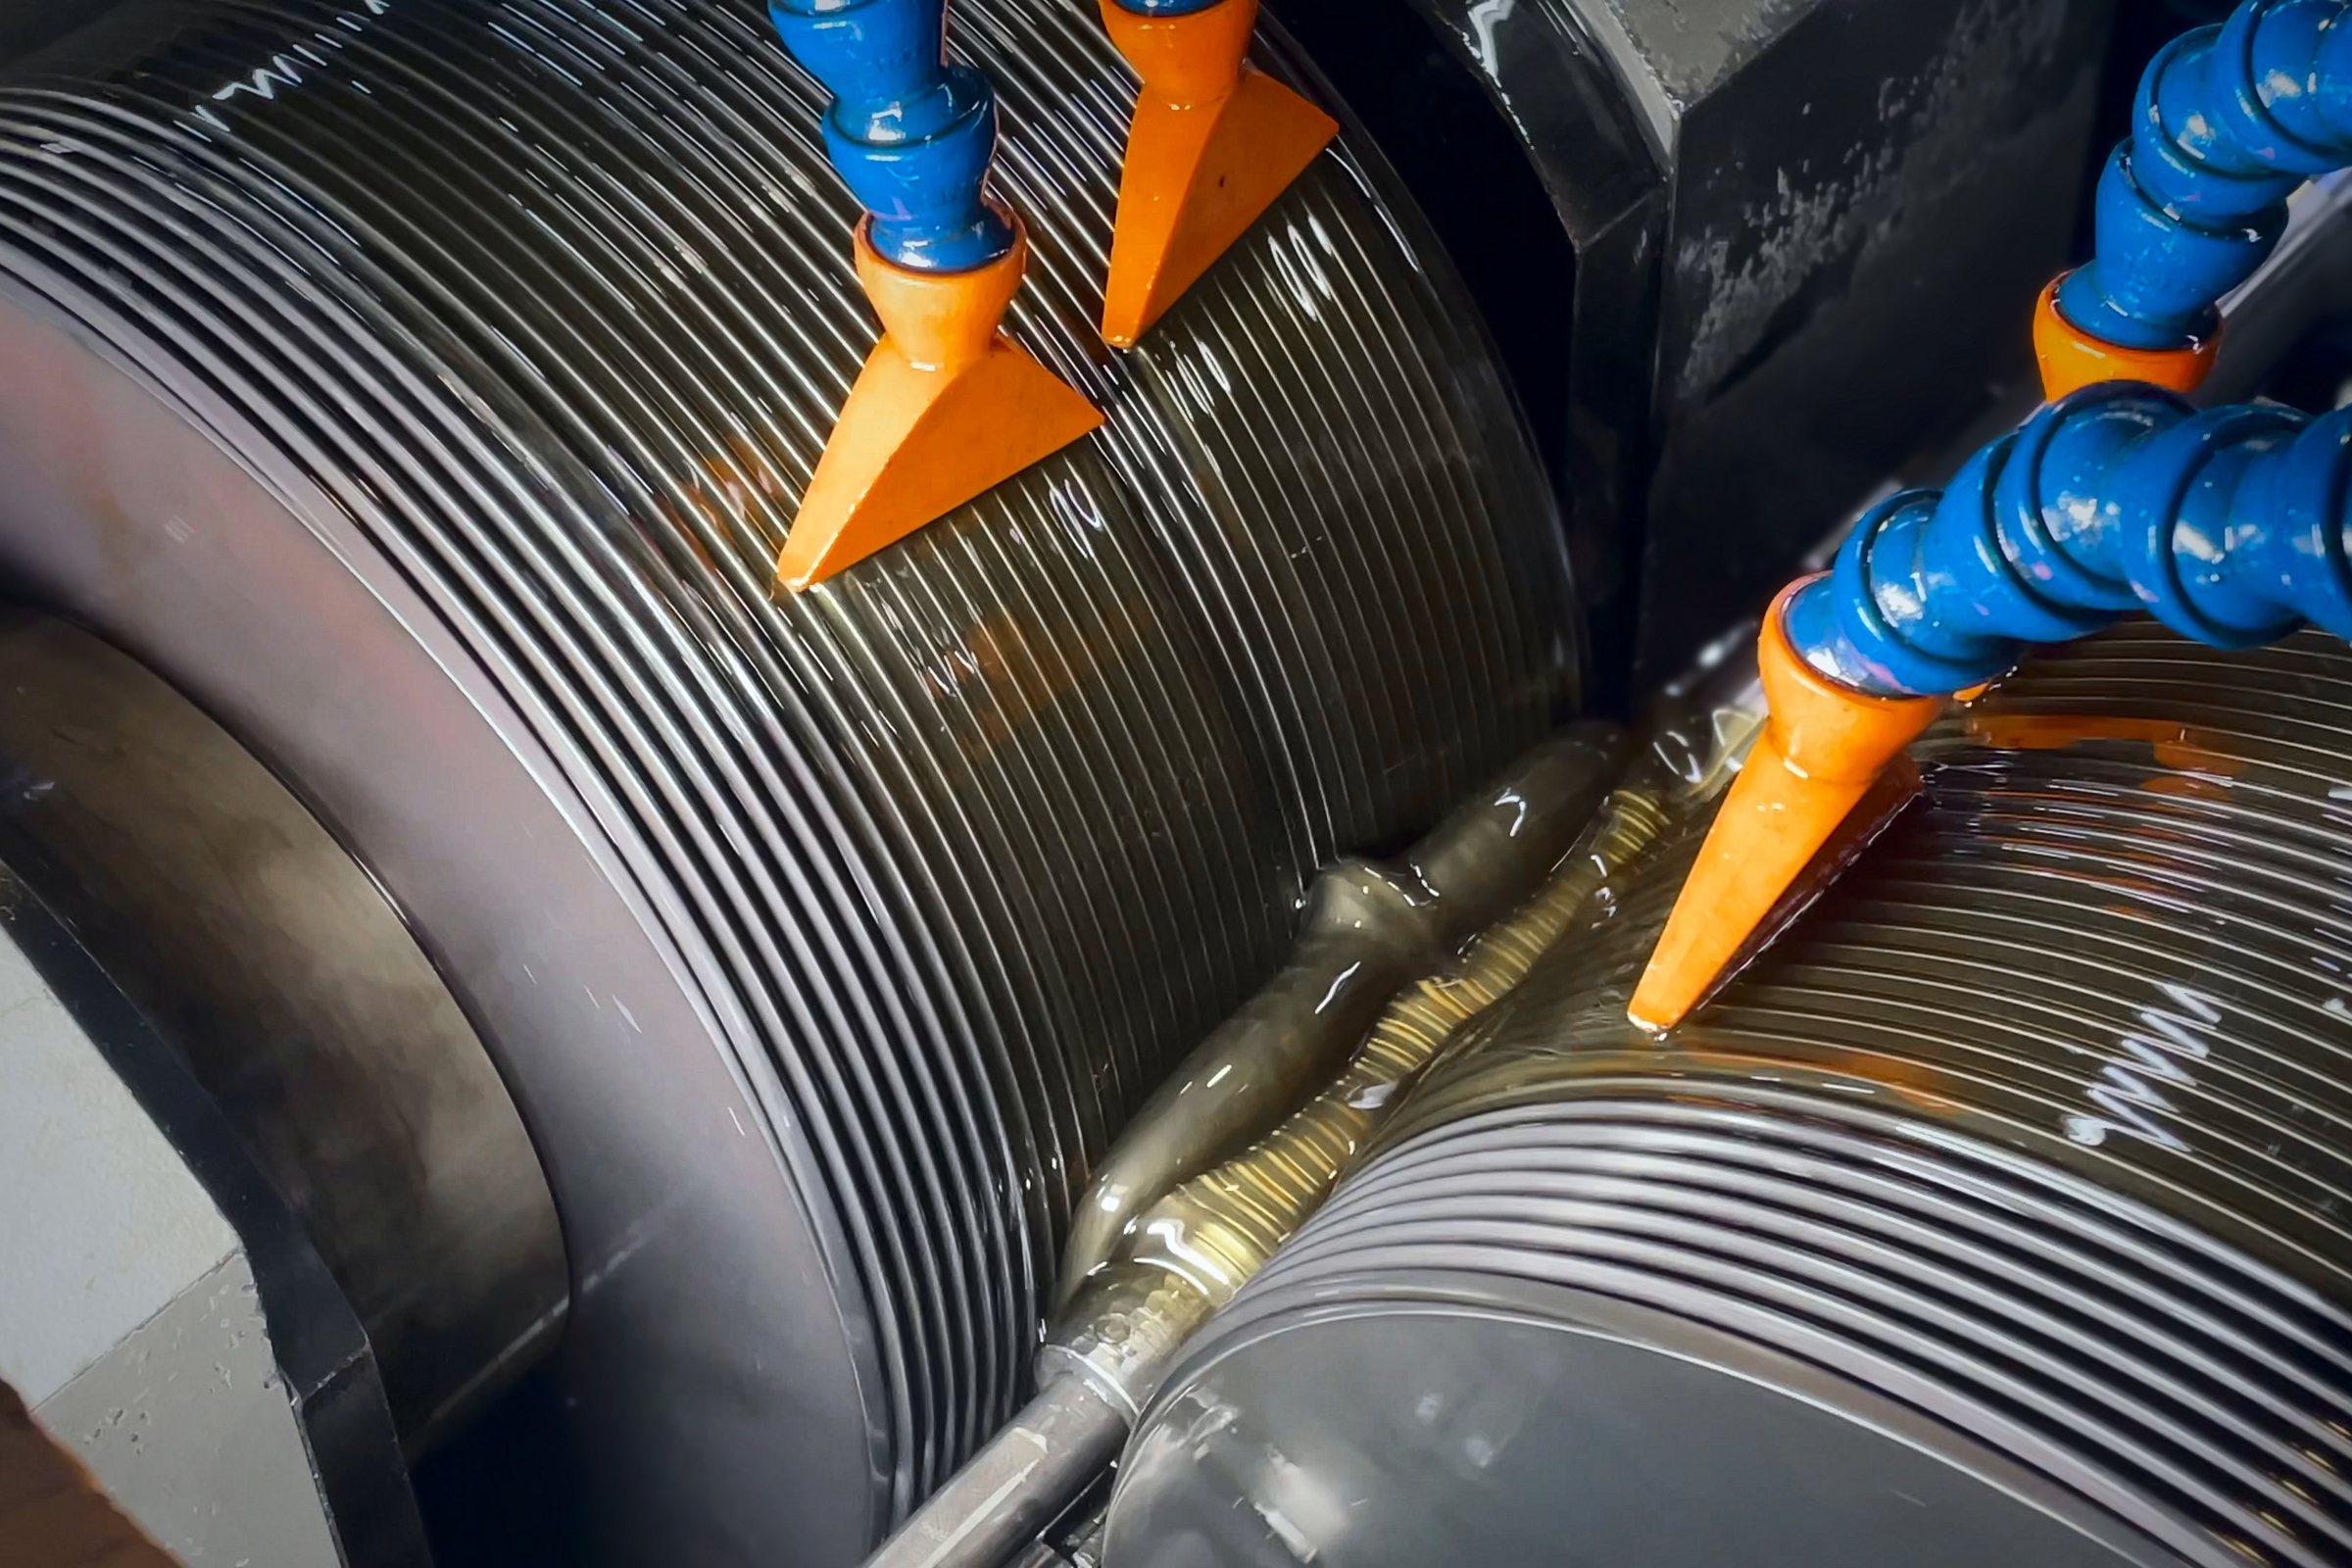
Der weitaus größte Teil aller Gewinde bei Randack wird gerollt, nicht geschnitten: kalt umgeformt mit ununterbrochenem Faserverlauf und verdichteter Oberfläche, auf Wunsch schlussgerollt nach dem Vergüten. Gewinde üblich bis M180, größere auf Anfrage; metrisch, Zoll und amerikanische Profile wie UN und UNR.
07
Mutterbearbeitung
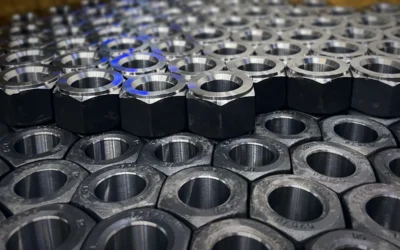
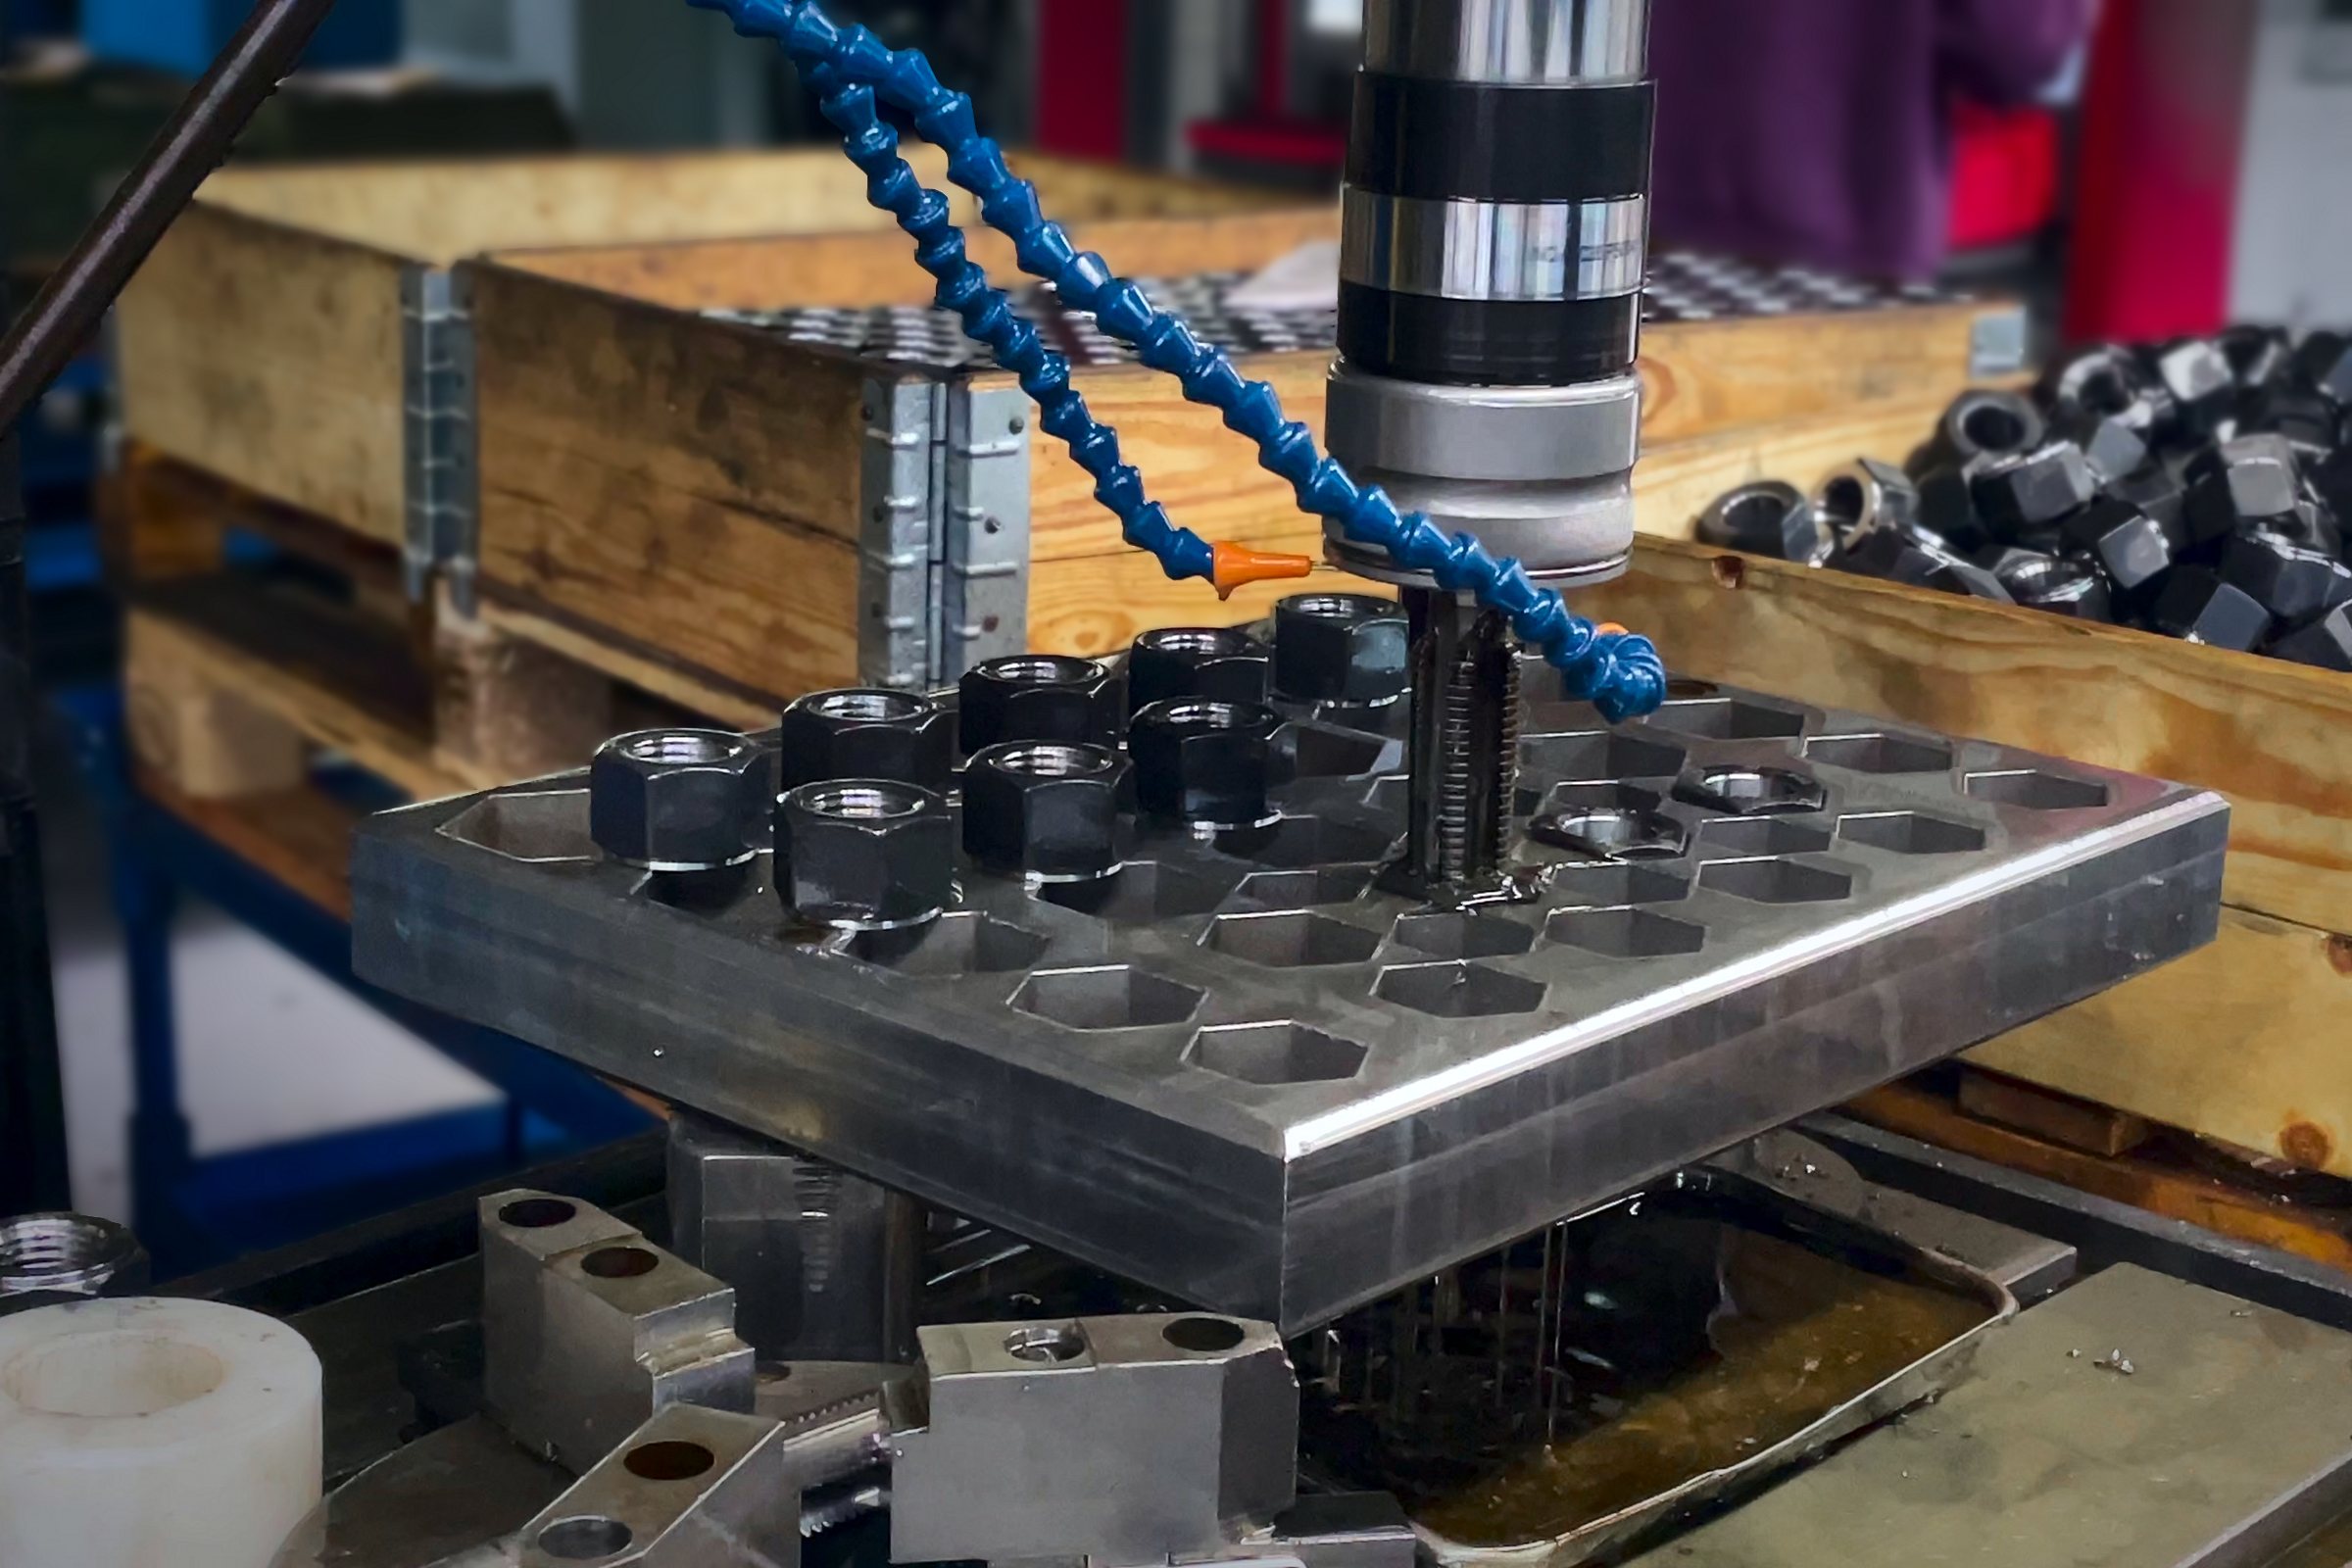
Sondermuttern werden geschmiedet, gelocht und im Haus fertig bearbeitet. Innengewinde entstehen auf eigenen Gewindeschneidmaschinen, üblich bis M80, größere auf Anfrage mit gedrehtem Gewinde, auch Heavy Hex nach ASME. Jede Mutter trägt das Herkunftszeichen RS und passt zur Schraube aus derselben Fertigung.
08
Oberfläche
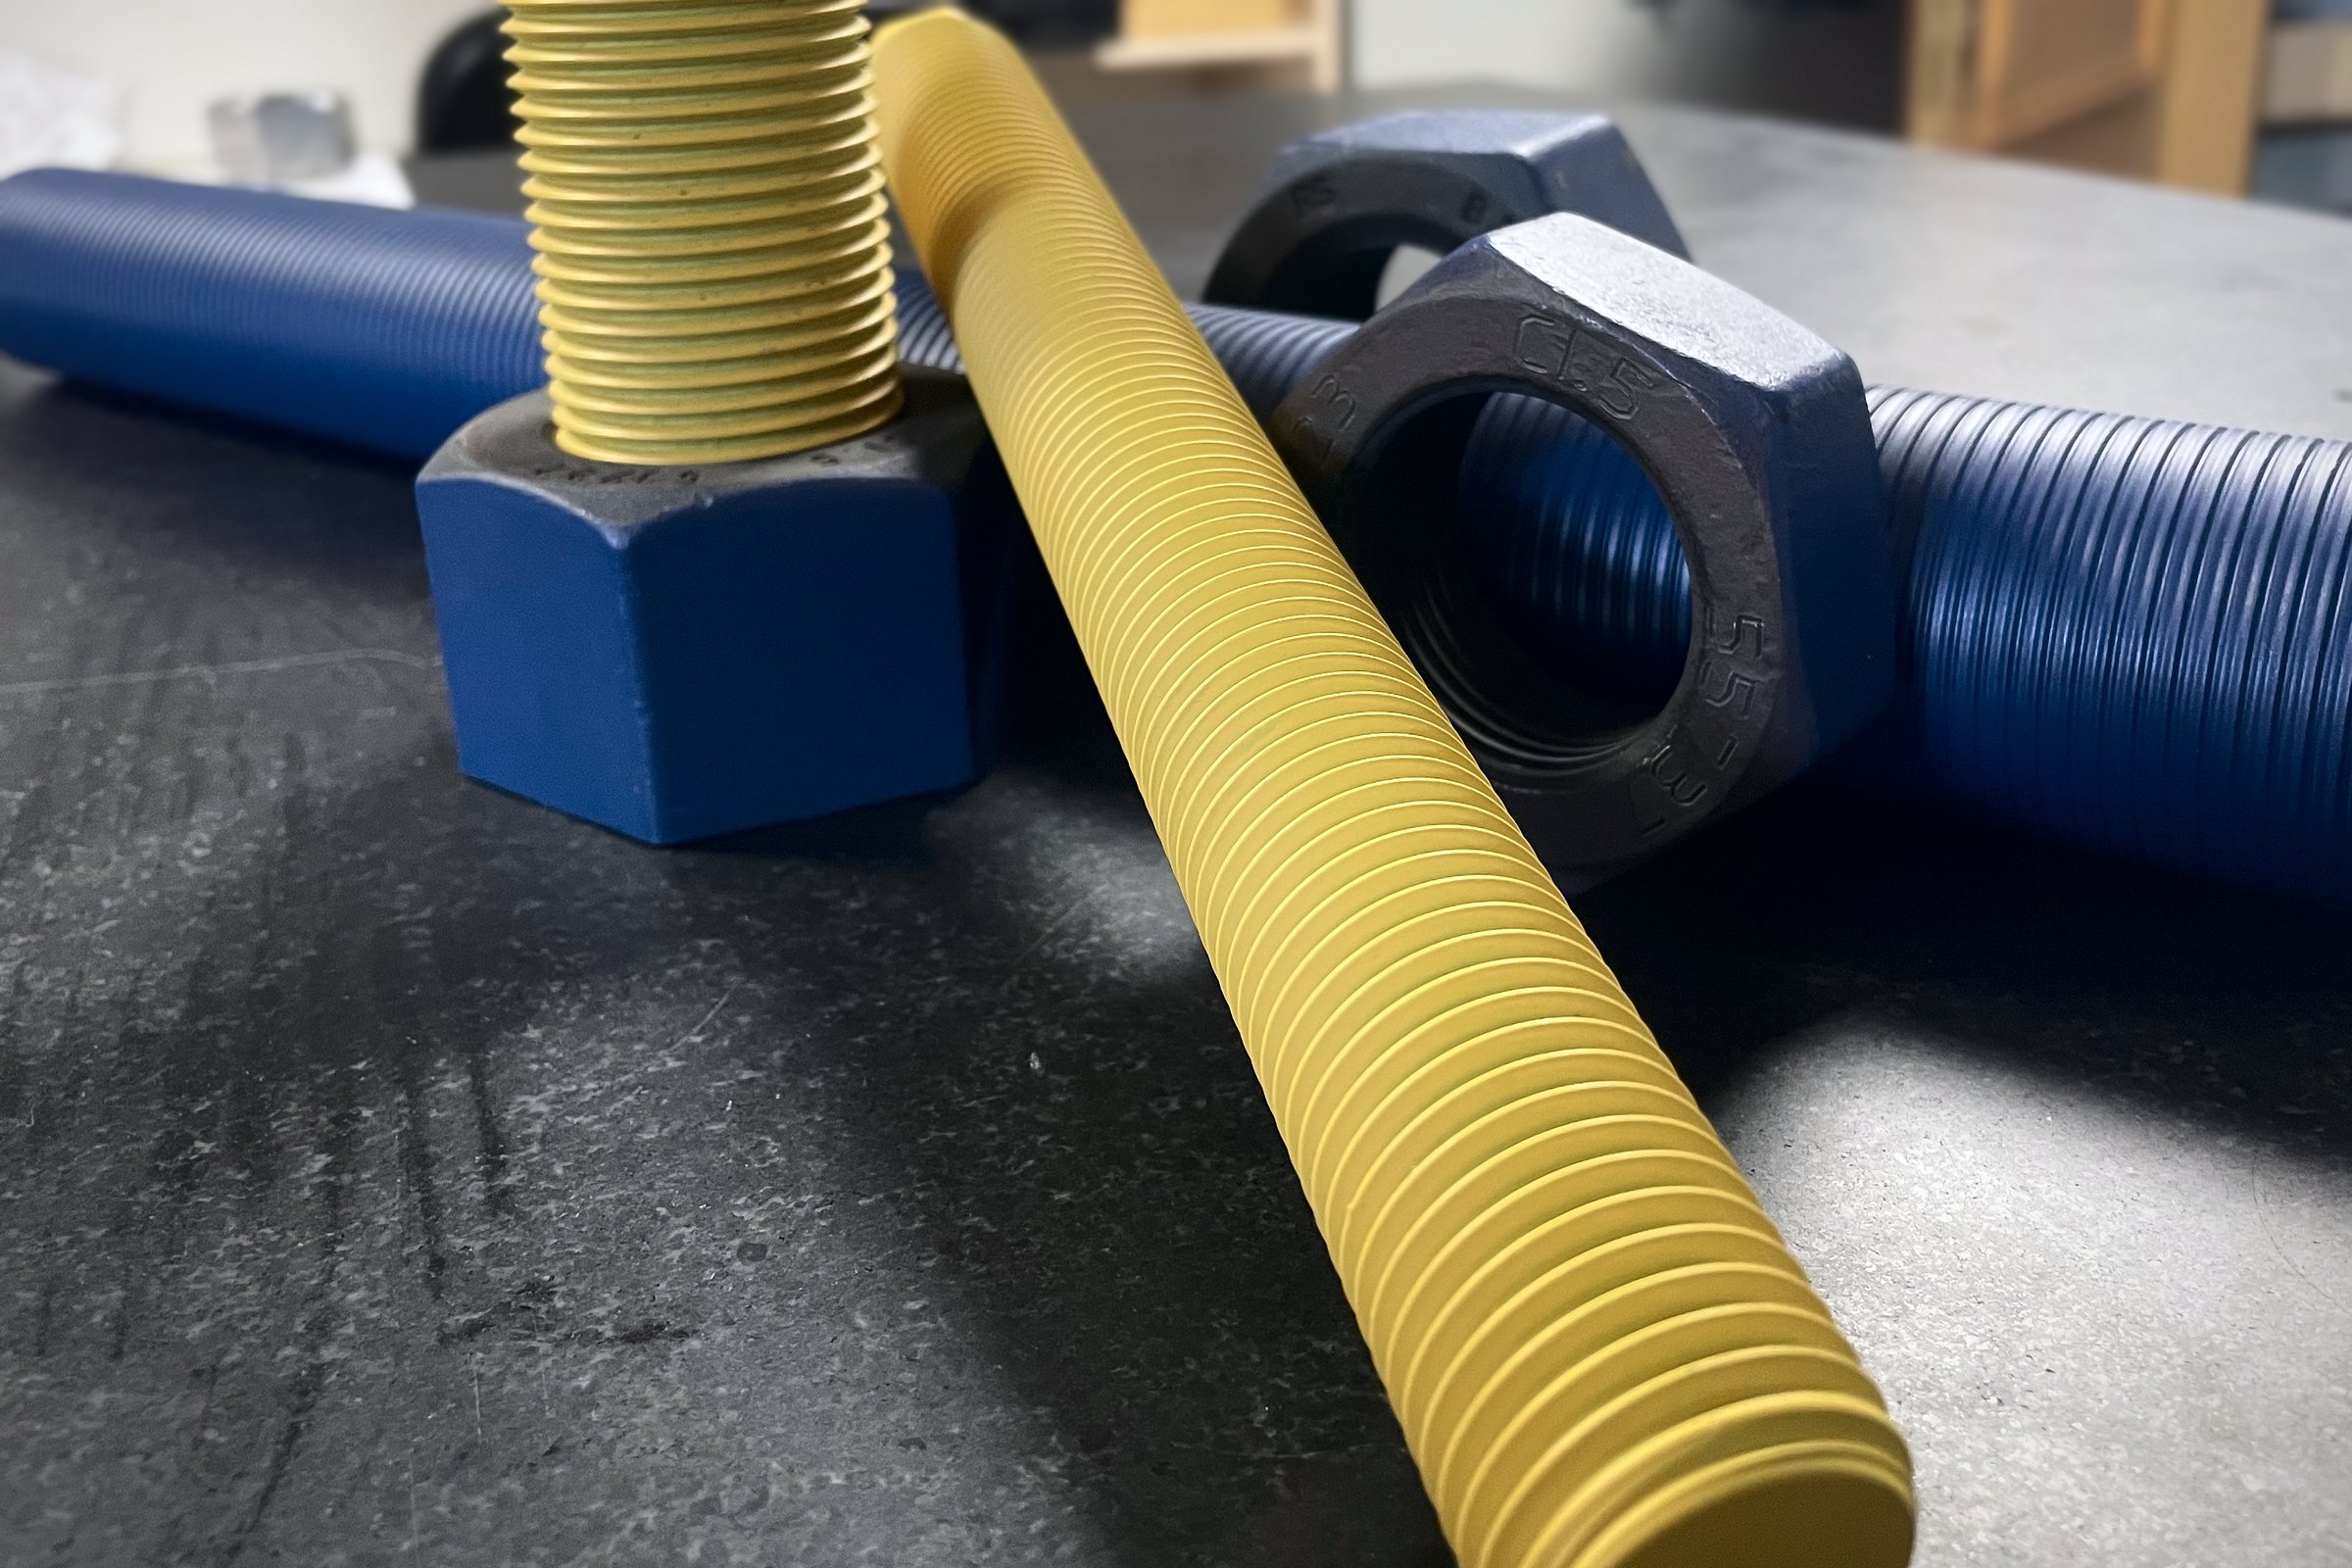
Über 50 Beschichtungen, von galvanisch Zink über Zinklamellensysteme bis zu Gleitbeschichtungen auf Manganphosphat, über langjährige Partner. Die Kontrolle bleibt im Haus: Schichtdicke, Schliffbild und Lehrenhaltigkeit des Gewindes. Hochfeste Teile werden nach dem Beschichten getempert, um Wasserstoffversprödung vorzubeugen.
09
Prüfung und Werkstofflabor
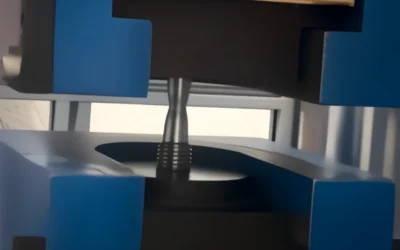
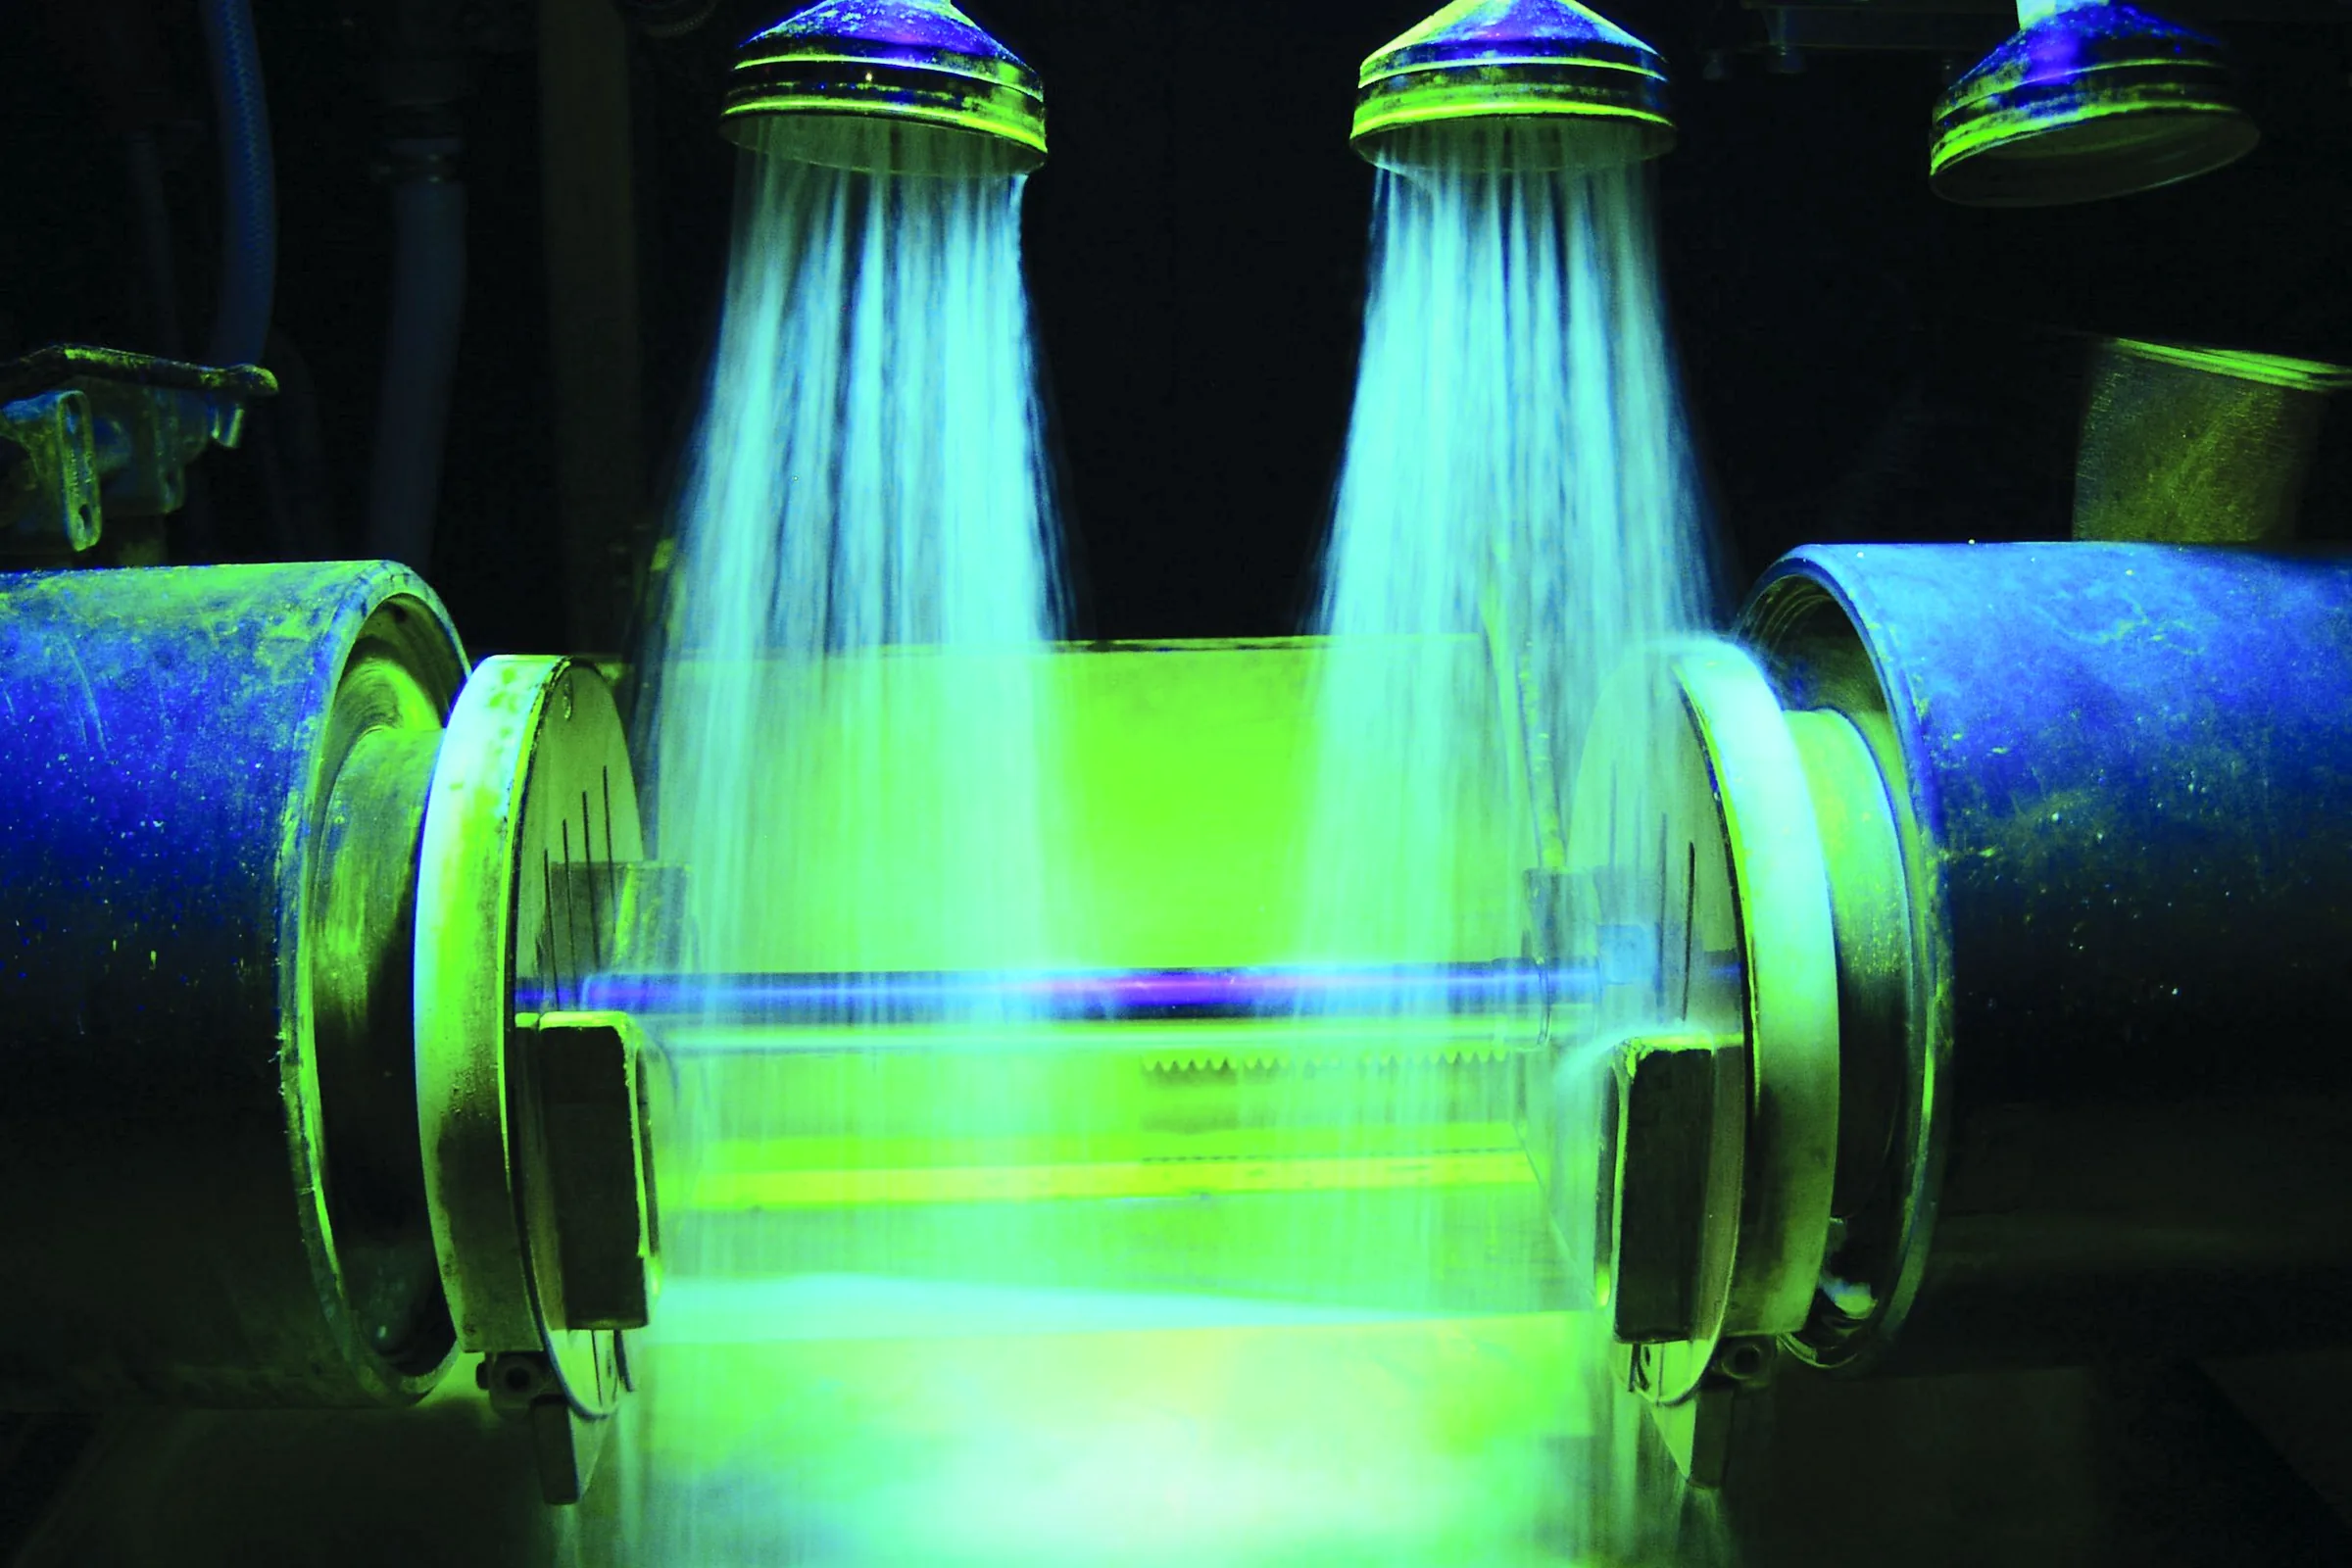
Das eigene Werkstofflabor ist das größte Argument: Zugversuch bis 3.000 kN an der ganzen Schraube, Kerbschlagbiegeversuch im Haus bis minus 70 °C und über akkreditierte Partner bis minus 196 °C, Härteprüfung, chemische Analyse, Biegeversuch, Mikro und Makroätzung. Zerstörungsfreie Prüfung mit Magnetpulver, Farbeindringverfahren, Ultraschall und Sichtprüfung durch Prüfer nach ISO 9712 Stufe 2. Werkstoffprüfung bieten wir auch als Dienstleistung an.
10
Versand
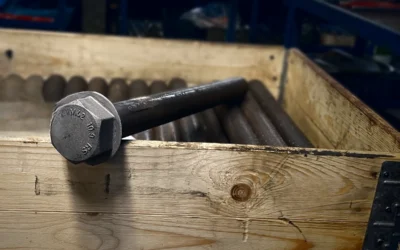
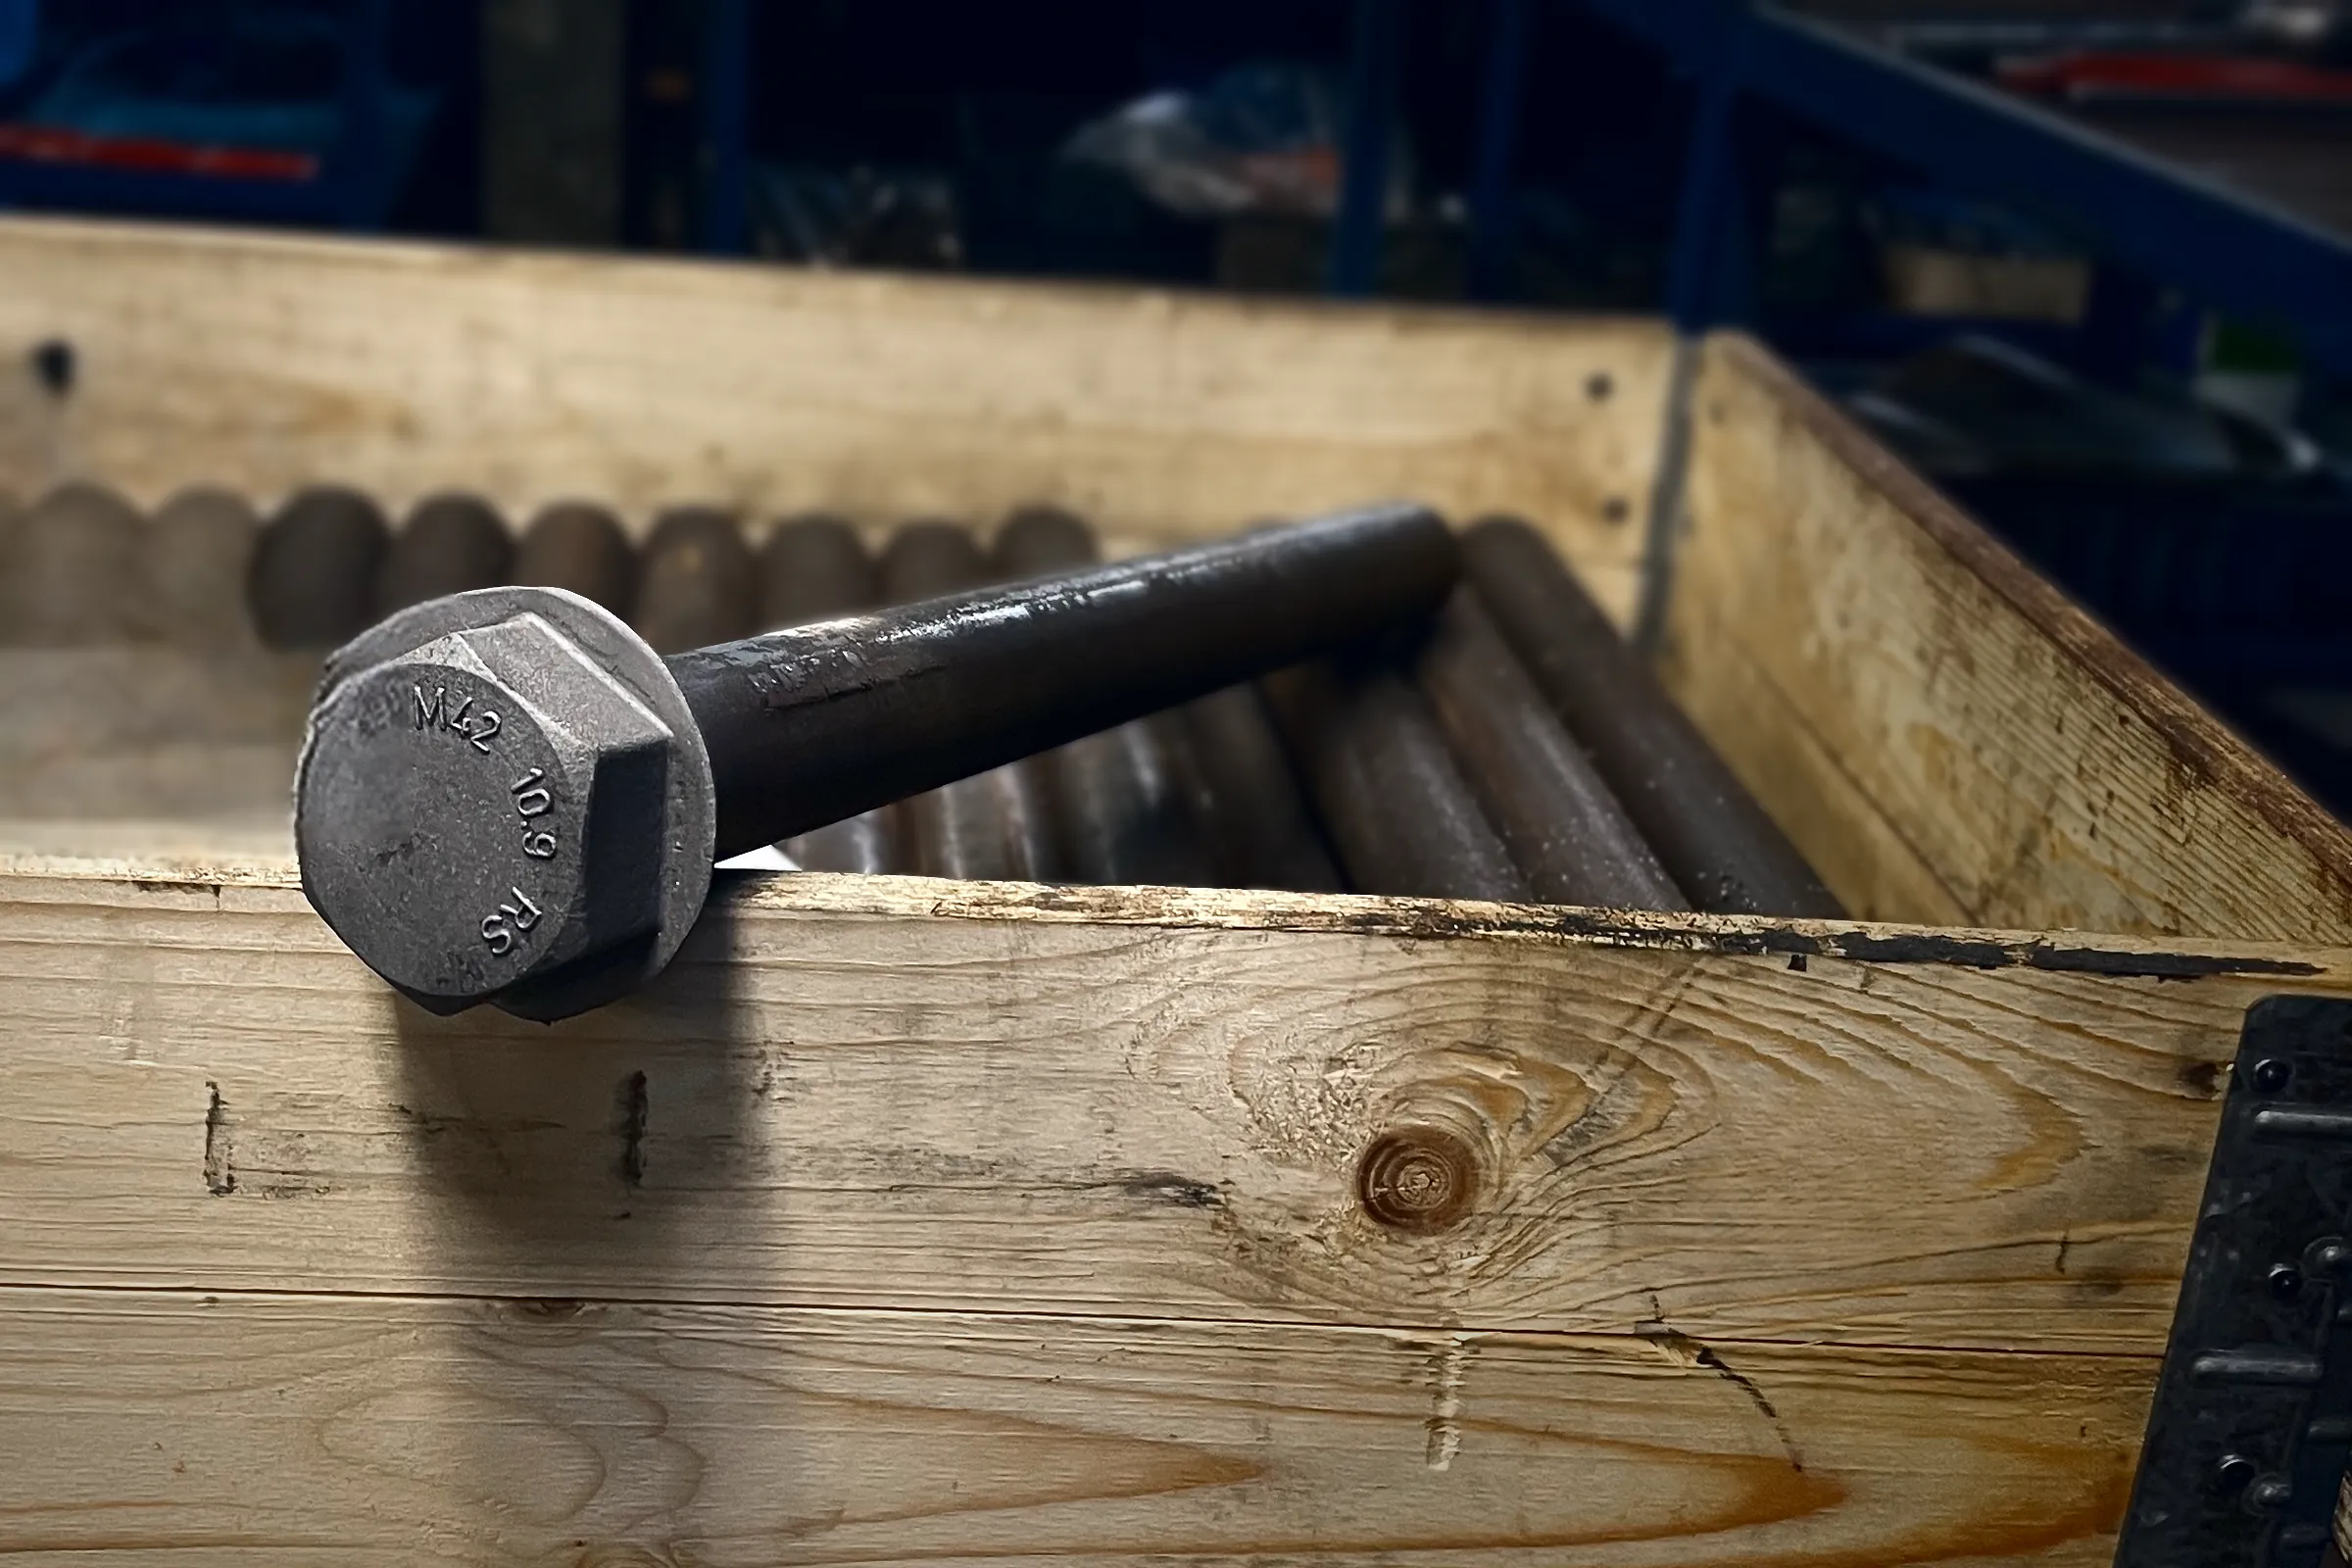
Verpackt wird nach Gewicht und Empfindlichkeit: Karton, Holzkiste, Gitterbox oder Palette, Feingewinde geschützt, auf Wunsch mit Korrosionsschutz. Verschiedene Chargen kommen nie in einen Behälter, die Charge bleibt bis in die Kiste rein. Auf Wunsch liefern wir neutral.
Fragen Sie Ihren Bedarf an Spezialschrauben nach Normen oder Zeichnungen bei uns an
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.
Einblicke in die Fertigung
Bildergalerie Herstellung