Ratgeber
Gewinderollen oder Gewindeschneiden
Zwei Wege zum Gewinde, und wann welcher der richtige ist
Begriff erklärt
Zwei Wege zum Gewinde, und wann welcher der richtige ist
Gewinderollen, auch Gewindewalzen genannt, ist ein spanloses Verfahren: Profilierte Rollen drücken das Gewinde kalt in den Schaft, der Werkstoff wird verdrängt und verfestigt. Gewindeschneiden ist ein spanendes Verfahren: Ein Werkzeug trägt den Werkstoff ab und trennt dabei die Fasern. Bei RS Randack werden nahezu alle Außengewinde an Schrauben, Bolzen und Stiftschrauben gerollt, geschnitten wird nur dann, wenn die Zeichnung es ausdrücklich verlangt oder das Gewinde sich nicht rollen lässt. Innengewinde in Muttern werden dagegen geschnitten, bei RS Randack geschnitten oder gedreht, üblich bis M80, darüber auf Anfrage.
Was passiert beim Gewinderollen?
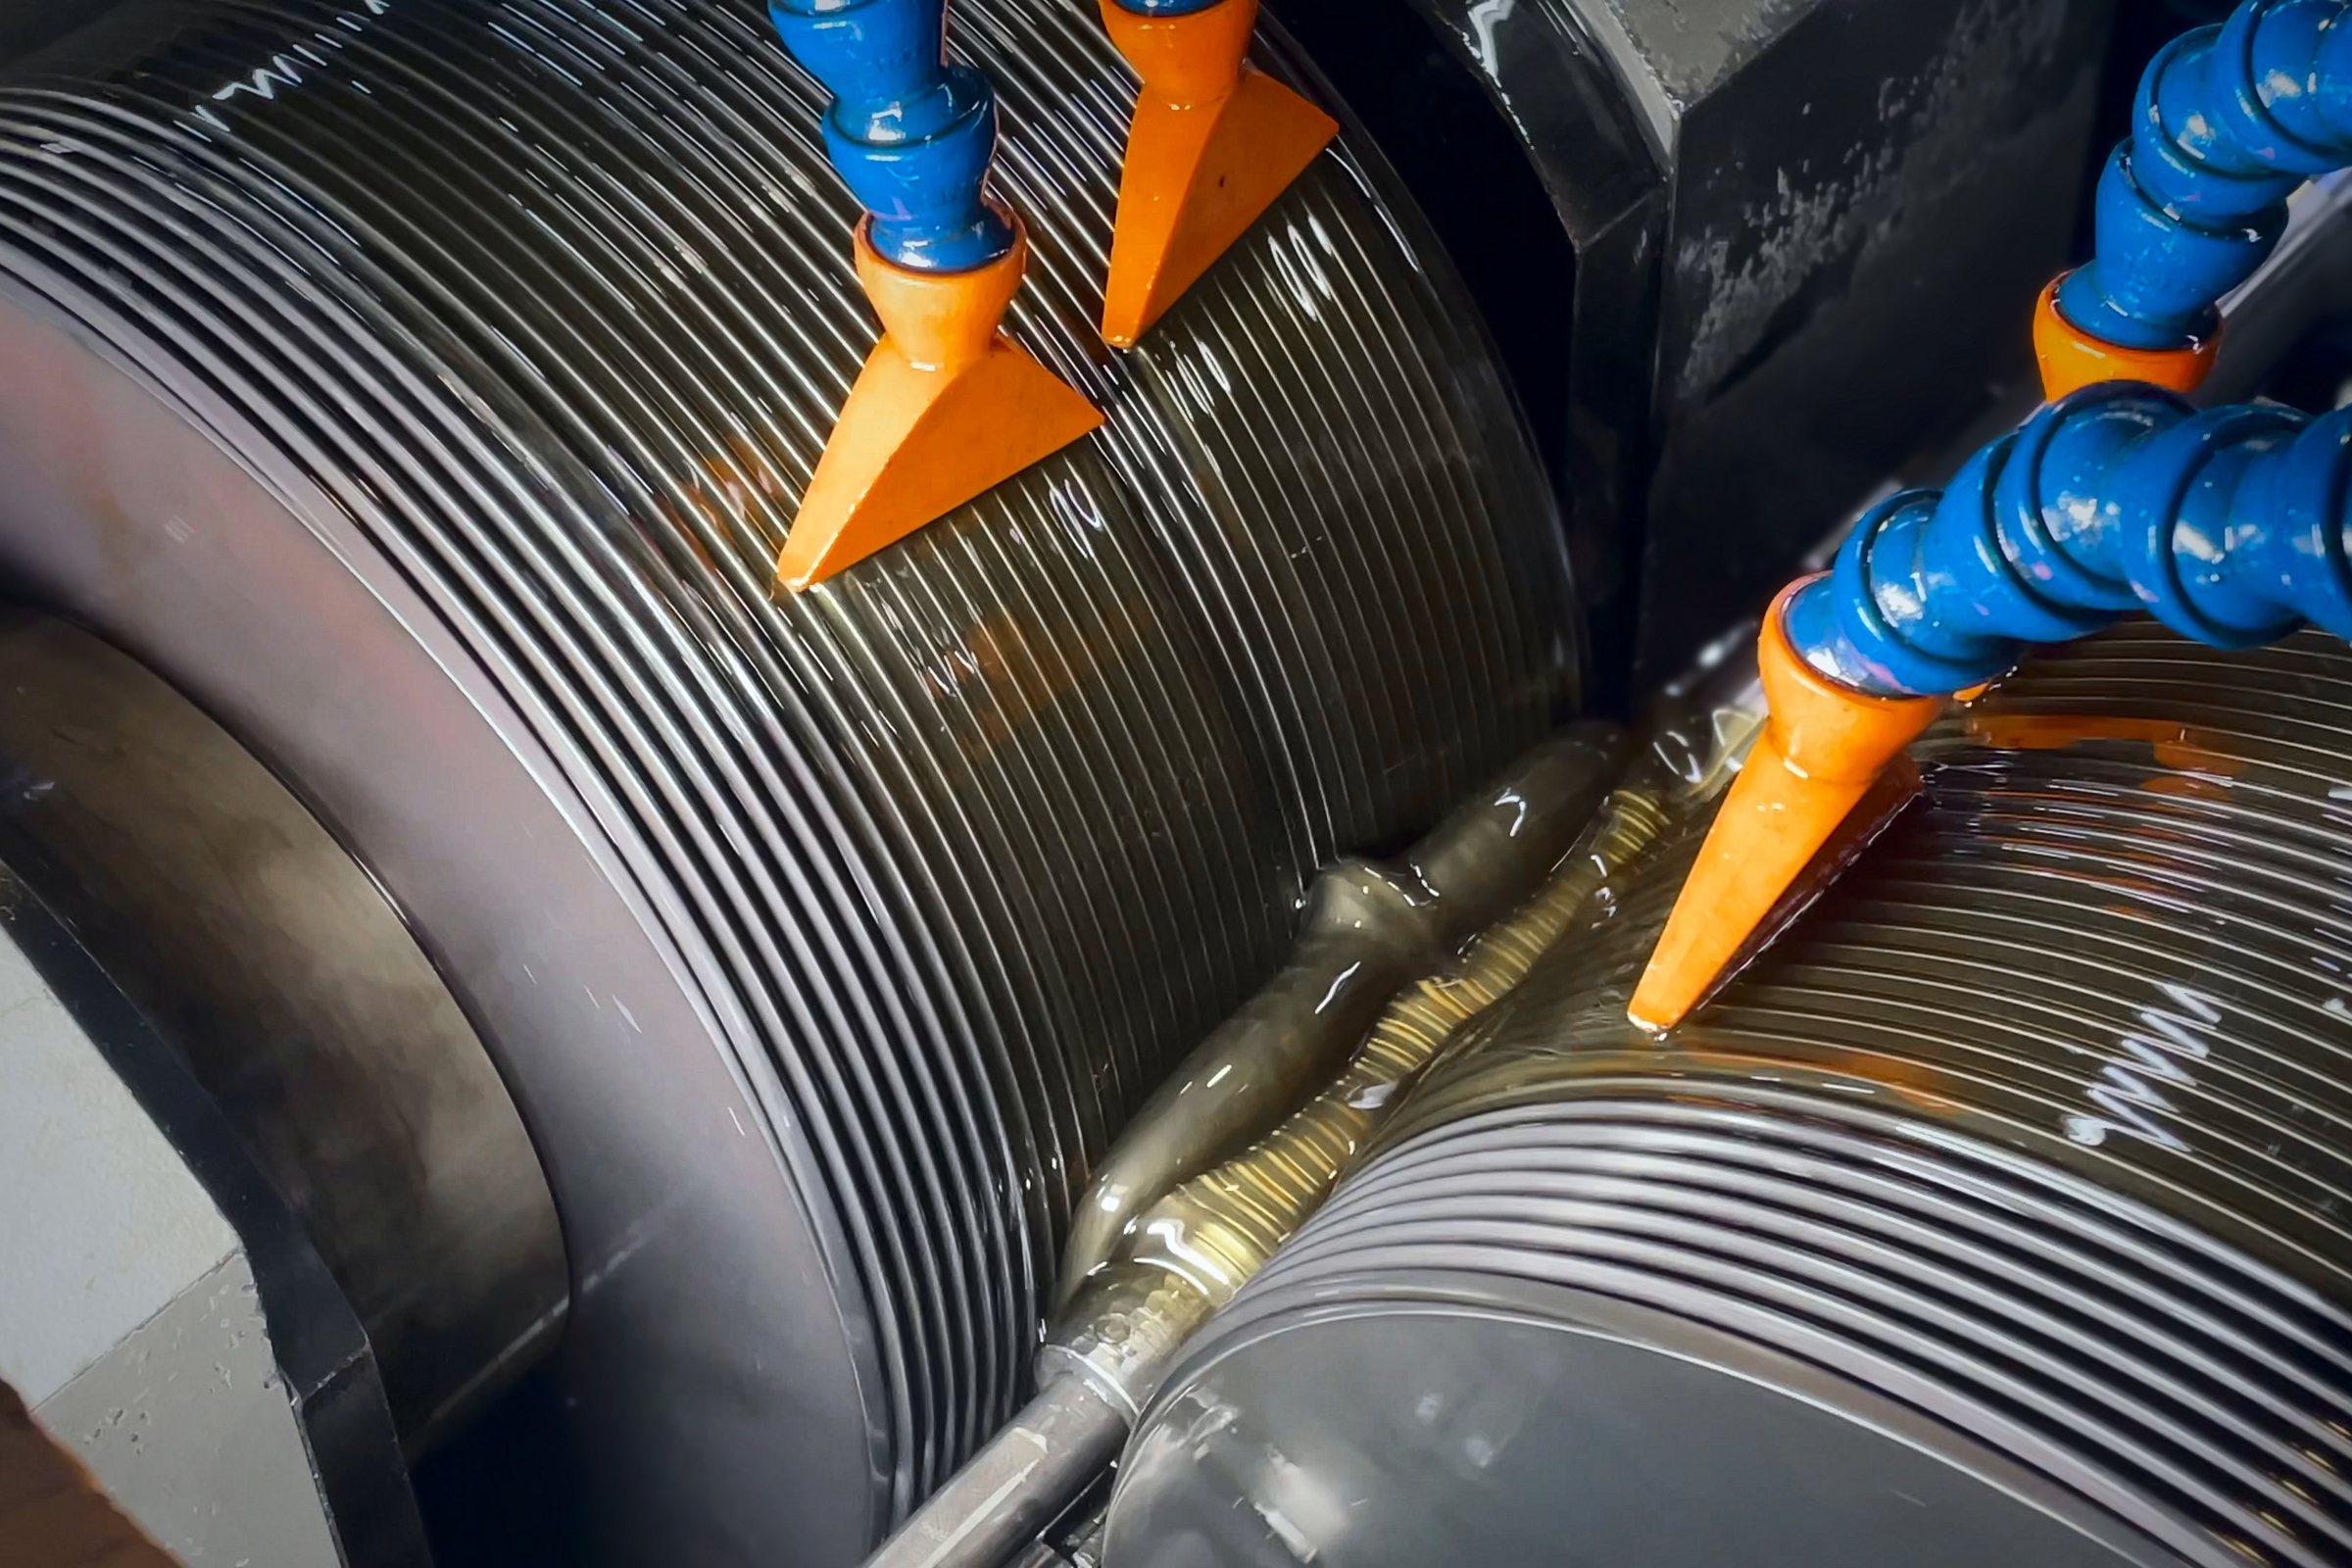
Der Bolzen wird auf den Vordrehdurchmesser gedreht, der etwa dem Flankendurchmesser des fertigen Gewindes entspricht. Zwischen zwei Gewinderollen wird der Werkstoff dann in die Gewindeflanken gedrückt: Der Gewindegrund entsteht durch Eindrücken, die Gewindespitze durch nach oben fließenden Werkstoff. Es fallen keine Späne an. Lange Gewinde entstehen im Durchlaufverfahren, bei dem das Werkstück axial zwischen den Rollen wandert, kurze Gewinde im Einstechverfahren mit einem Hub. Beide Verfahren und das Vorgehen je Gewindegröße beschreibt die Seite Gewinderollen.
Was passiert beim Gewindeschneiden?
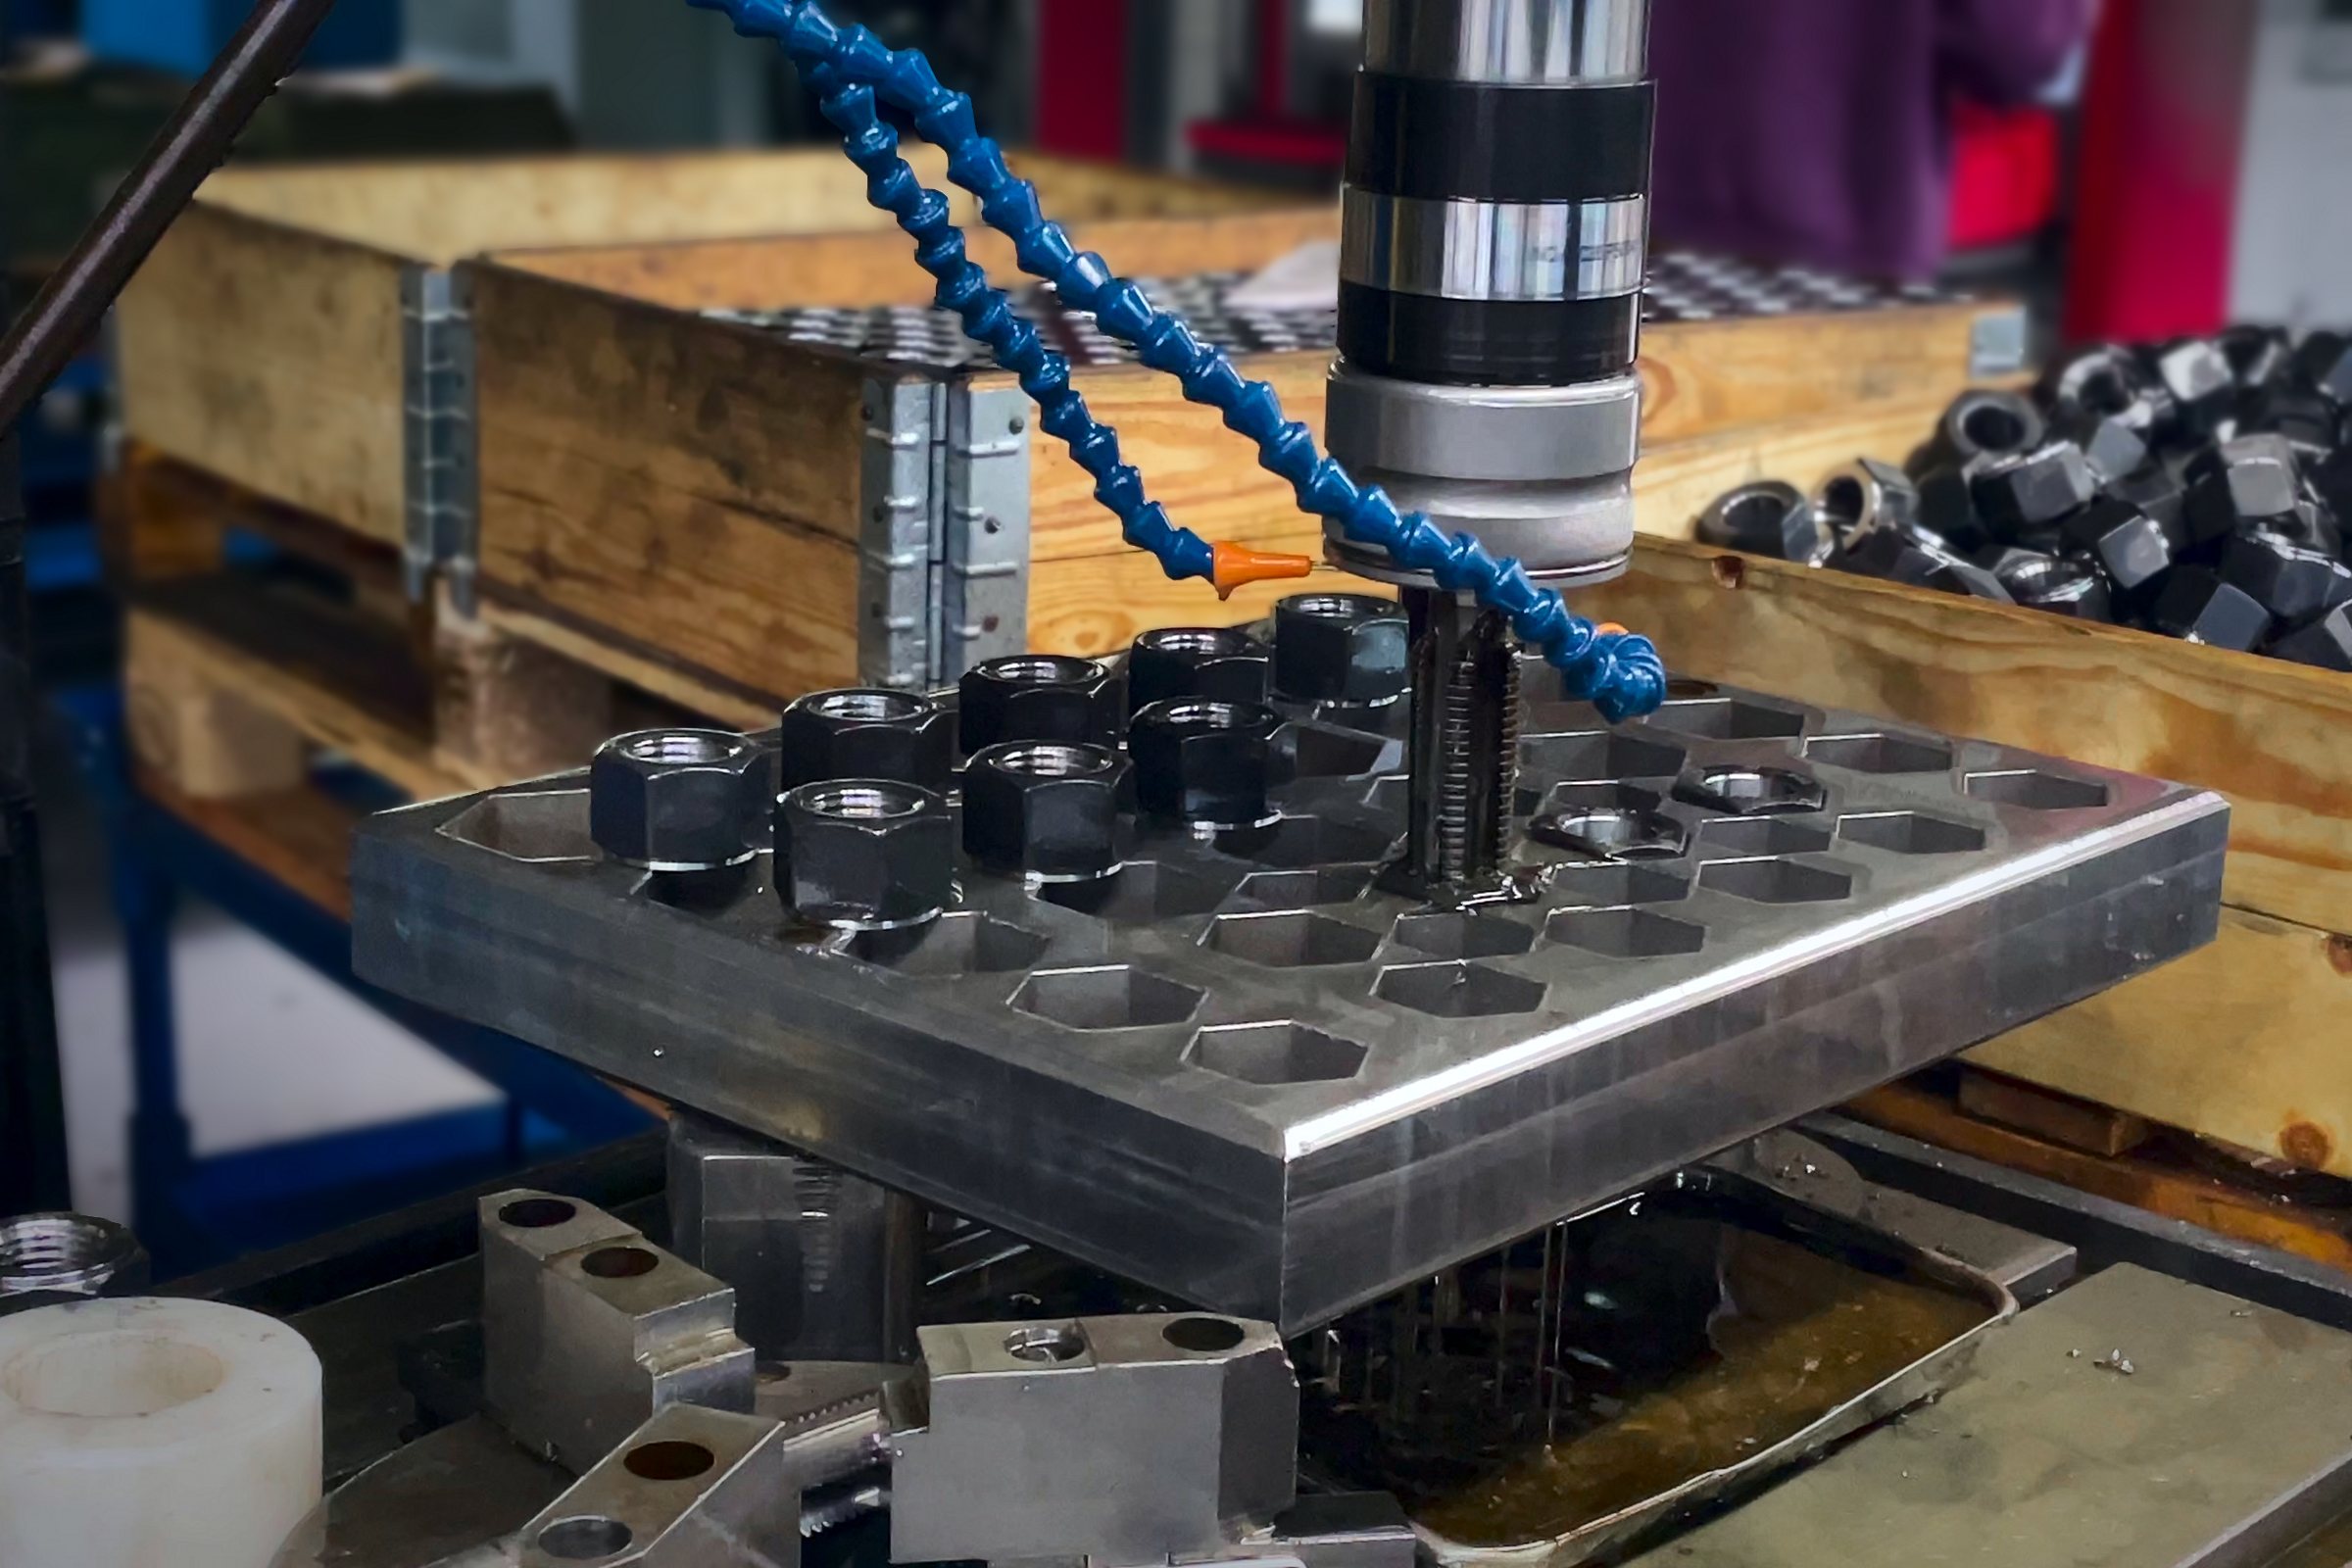
Beim Gewindedrehen auf der CNC Drehmaschine oder beim Schneiden mit Schneideisen und Gewindebohrer wird das Profil Span für Span aus dem Werkstoff geschnitten. Die Fasern des Werkstoffs werden dabei durchtrennt, der Gewindegrund bleibt mit Bearbeitungsriefen zurück. Das Verfahren ist flexibel: Jedes Profil, jede Steigung und jeder Durchmesser lassen sich auf einer Drehmaschine herstellen, ohne eigene Rollwerkzeuge.
Warum ist ein gerolltes Gewinde belastbarer?
Drei Gründe, die alle im Gewindegrund wirken, dort, wo bei dynamischer Belastung der Ermüdungsriss beginnt:
- Faserverlauf: Die Fasern folgen dem Gewindeprofil, statt angeschnitten zu werden.
- Kaltverfestigung: Der verdrängte Werkstoff ist im Gewindegrund und an den Flanken verdichtet und härter.
- Druckeigenspannungen: Im Gewindegrund bleiben Druckspannungen zurück, die Zugspannungen aus der Betriebslast teilweise aufheben.
Dazu kommt eine glatte, geglättete Flankenoberfläche. Für Verbindungen unter Wechsellast ist das gerollte Gewinde deshalb der Standard: Turbinen, Kupplungen, Pumpen, Verdichter, Druckgeräte, Schiffbau. Wird das Gewinde erst nach dem Vergüten gerollt, bleiben Verfestigung und Eigenspannungen vollständig erhalten; dieses Schlussrollen ist die Königsklasse für hochbelastete Schrauben.
Wann wird trotzdem geschnitten?
- Wenn die Zeichnung ein geschnittenes oder gedrehtes Gewinde ausdrücklich vorschreibt.
- Bei Profilen oder Steigungen, für die keine Rollwerkzeuge wirtschaftlich sind, etwa bei Einzelstücken mit Sonderprofil.
- Wenn Werkstoff, Festigkeit und Gewindegröße zusammen die Walzkraft übersteigen, die die Rollen aufbringen können.
- Bei Innengewinden: Muttern werden gebohrt und geschnitten; große Sondermuttern lässt RS Randack vorher warm lochen, damit der Faserverlauf im Mutterkörper erhalten bleibt.
Gewinderollen und Gewindeschneiden im Vergleich
- Oberfläche: gerollt glatt und verdichtet; geschnitten mit Bearbeitungsriefen
- Dauerfestigkeit: gerollt deutlich höher, besonders schlussgerollt; geschnitten als Grundwert
- Maßhaltigkeit: gerollt sehr gleichmäßig über das Los, weil die Rollen das Profil vorgeben; geschnitten abhängig vom Werkzeugverschleiß
- Zeit je Gewinde: gerollt in Sekunden; gedreht in Minuten
- Flexibilität: geschnitten für jedes Profil ohne Rollwerkzeug; gerollt mit Rollen je Gewindeart und Steigung
- Werkstoffe: beides für Vergütungsstähle, warmfeste und nichtrostende Stähle, Duplex, Nickelbasis und Titan; beim Rollen entscheidet die Umformbarkeit im vergüteten Zustand
Wie wird das Gewinde geprüft?
Bei RS Randack werden die ersten Teile jedes Loses mit Lehrring oder zugehöriger Mutter und am Flankendurchmesser gemessen, danach laufen Stichproben mit. Gewinde der Festigkeitsklasse 12.9 werden zusätzlich mit der Lupe auf Überlappungen nach ISO 6157-3 kontrolliert. Teile, die später beschichtet werden, rollen wir an der unteren Toleranzgrenze, damit die Lehre nach der Beschichtung noch passt.
Häufige Fragen
Fragen und Antworten zu Gewinderollen oder Gewindeschneiden
Ist Gewindewalzen dasselbe wie Gewinderollen?
Ja. Beide Begriffe bezeichnen das spanlose Kaltumformen des Gewindes zwischen Rollen. In Normen und Zeichnungen steht meist „gerollt“, im Sprachgebrauch oft „gewalzt“.
Bis zu welcher Größe rollt RS Randack Gewinde?
Üblich bis M180, größere Gewinde auf Anfrage. Eine starre Grenze gibt es nicht, weil die machbare Größe von Walzkraft je Fläche, Gewindelänge, Werkstoff, Festigkeit, Walzentechnik und Gewindeform zusammen abhängt.
Werden auch Zollgewinde und amerikanische Gewinde gerollt?
Ja: UN, UNC, UNF und UNR, dazu Gewinde an Stud Bolts aus Güten wie B7, L7 oder B16. Mehr dazu unter Amerikanische Gewinde UN, UNC und UNR.
Gewinde nach Zeichnung anfragen
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.