Herstellung
Werkzeugbau und Lohnerodieren
Eigene Gesenke statt Wartezeit beim Lieferanten
Schritt 3
Eigene Gesenke statt Wartezeit beim Lieferanten
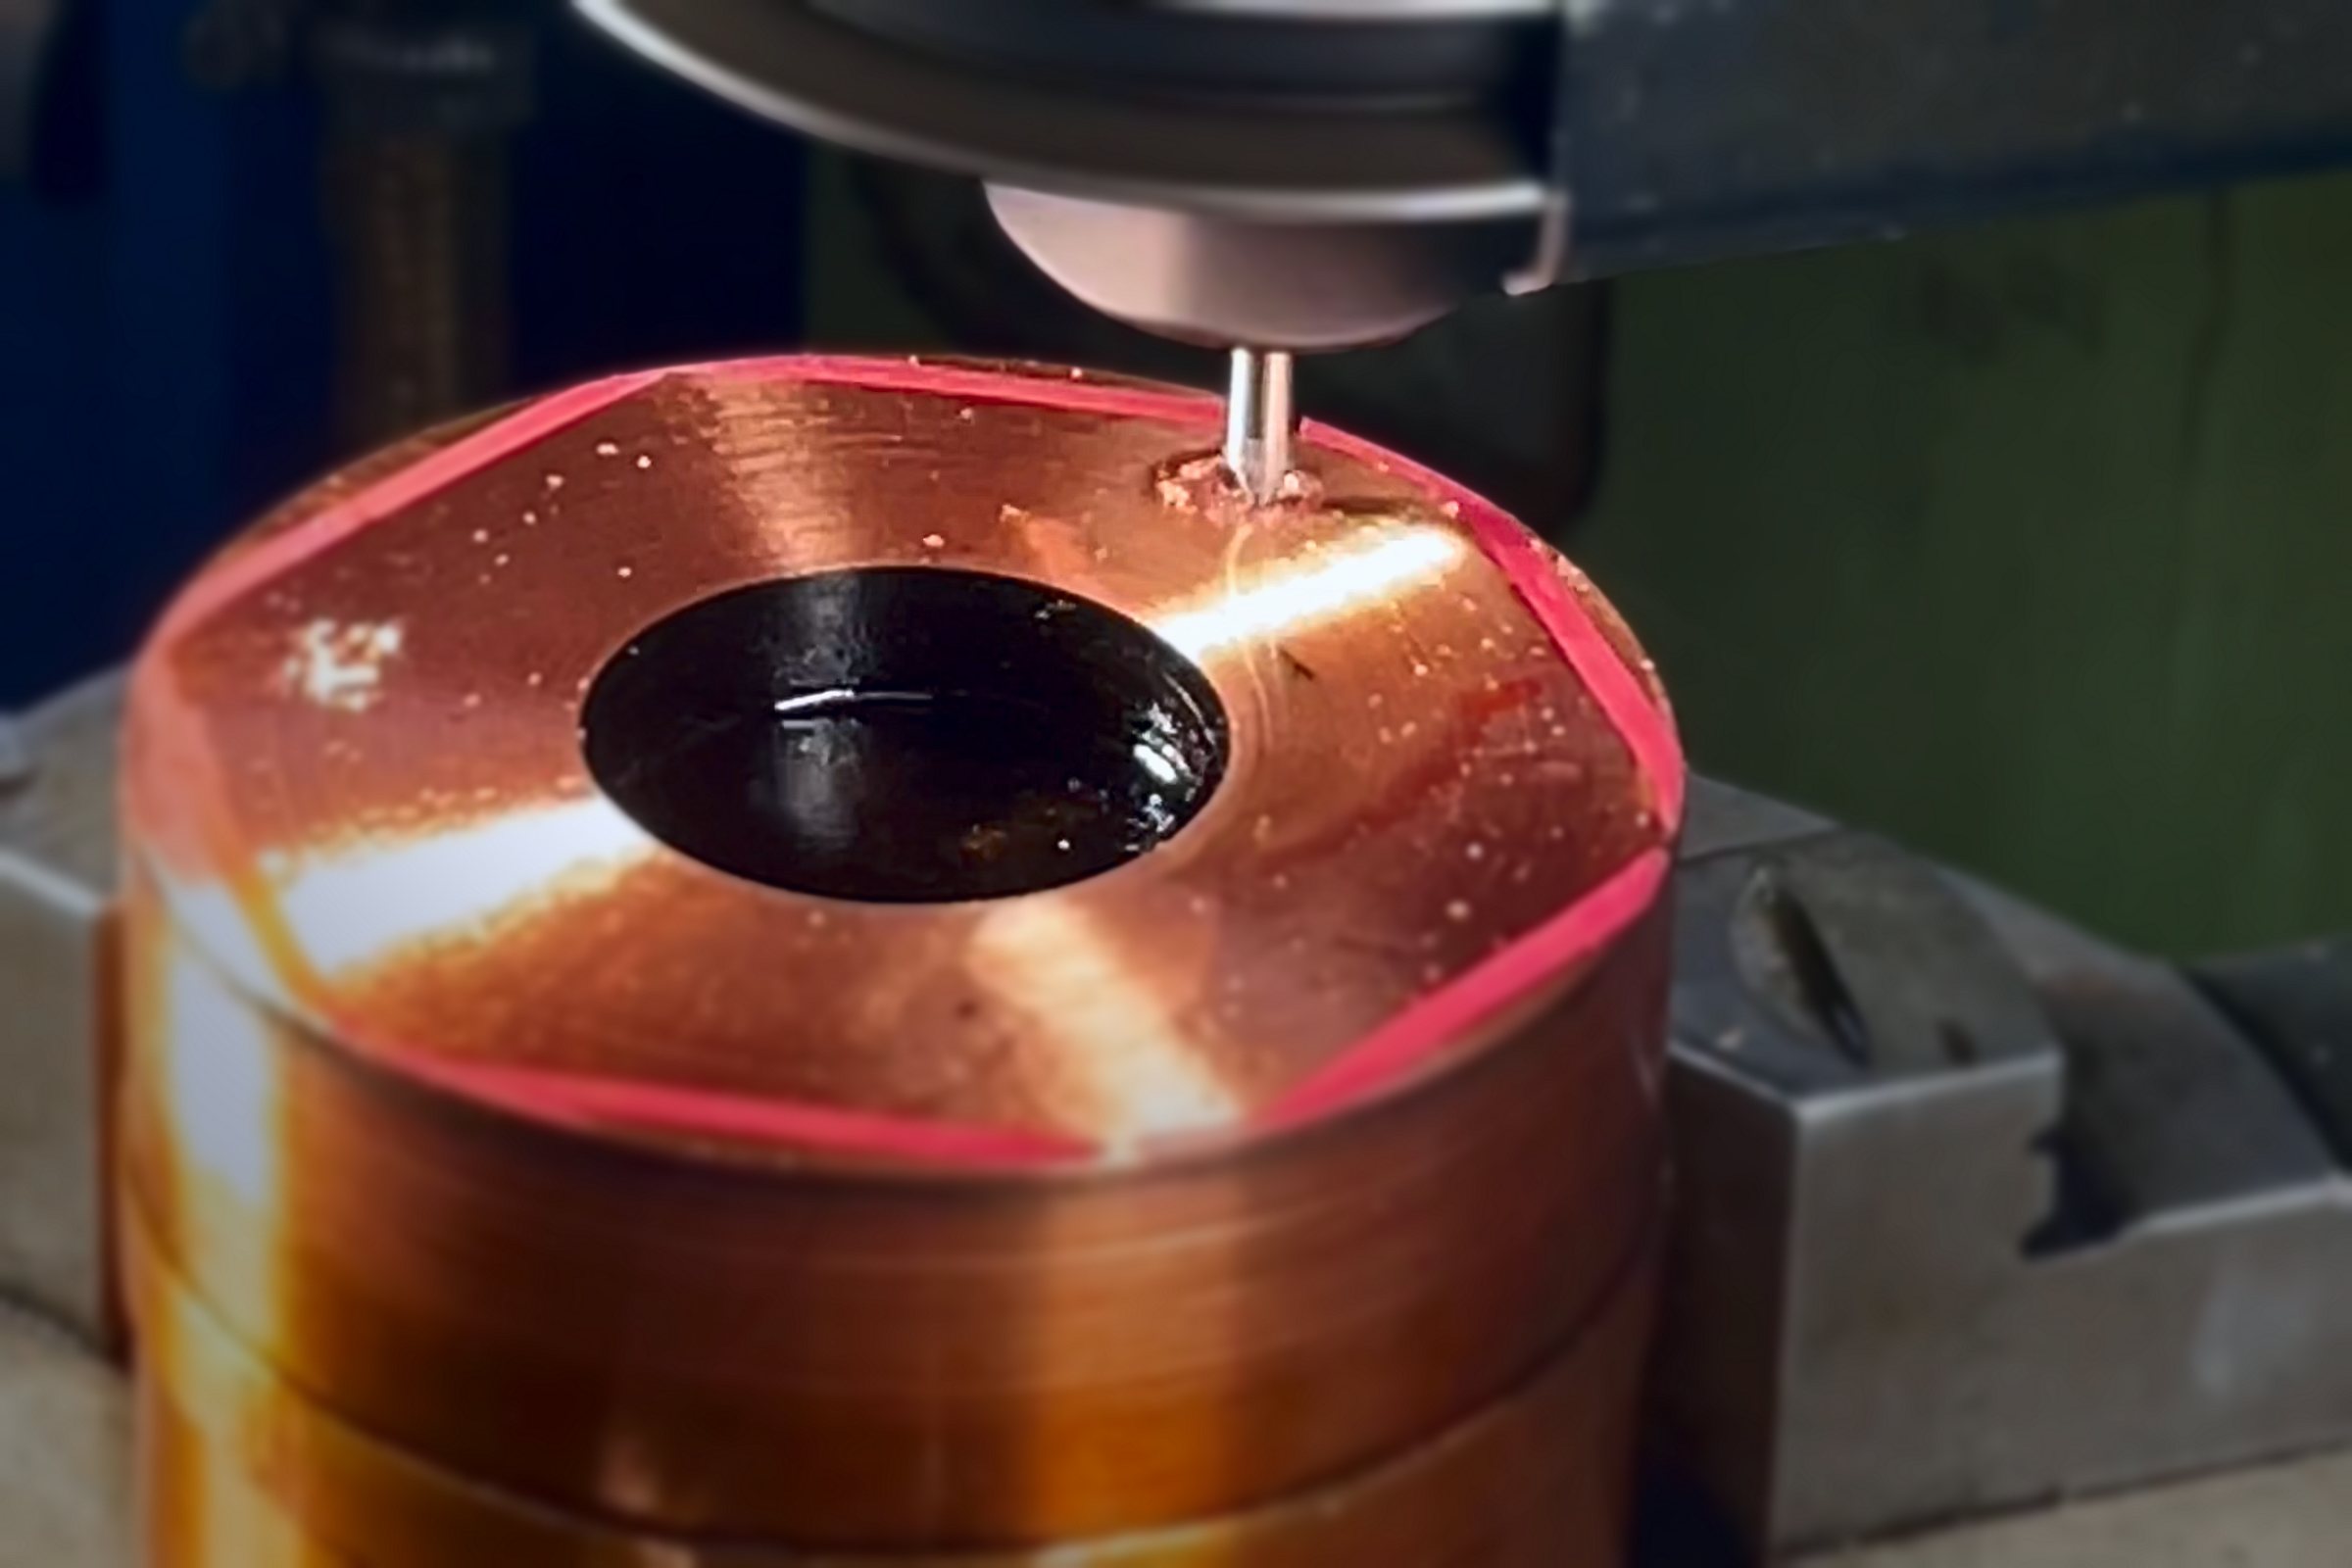
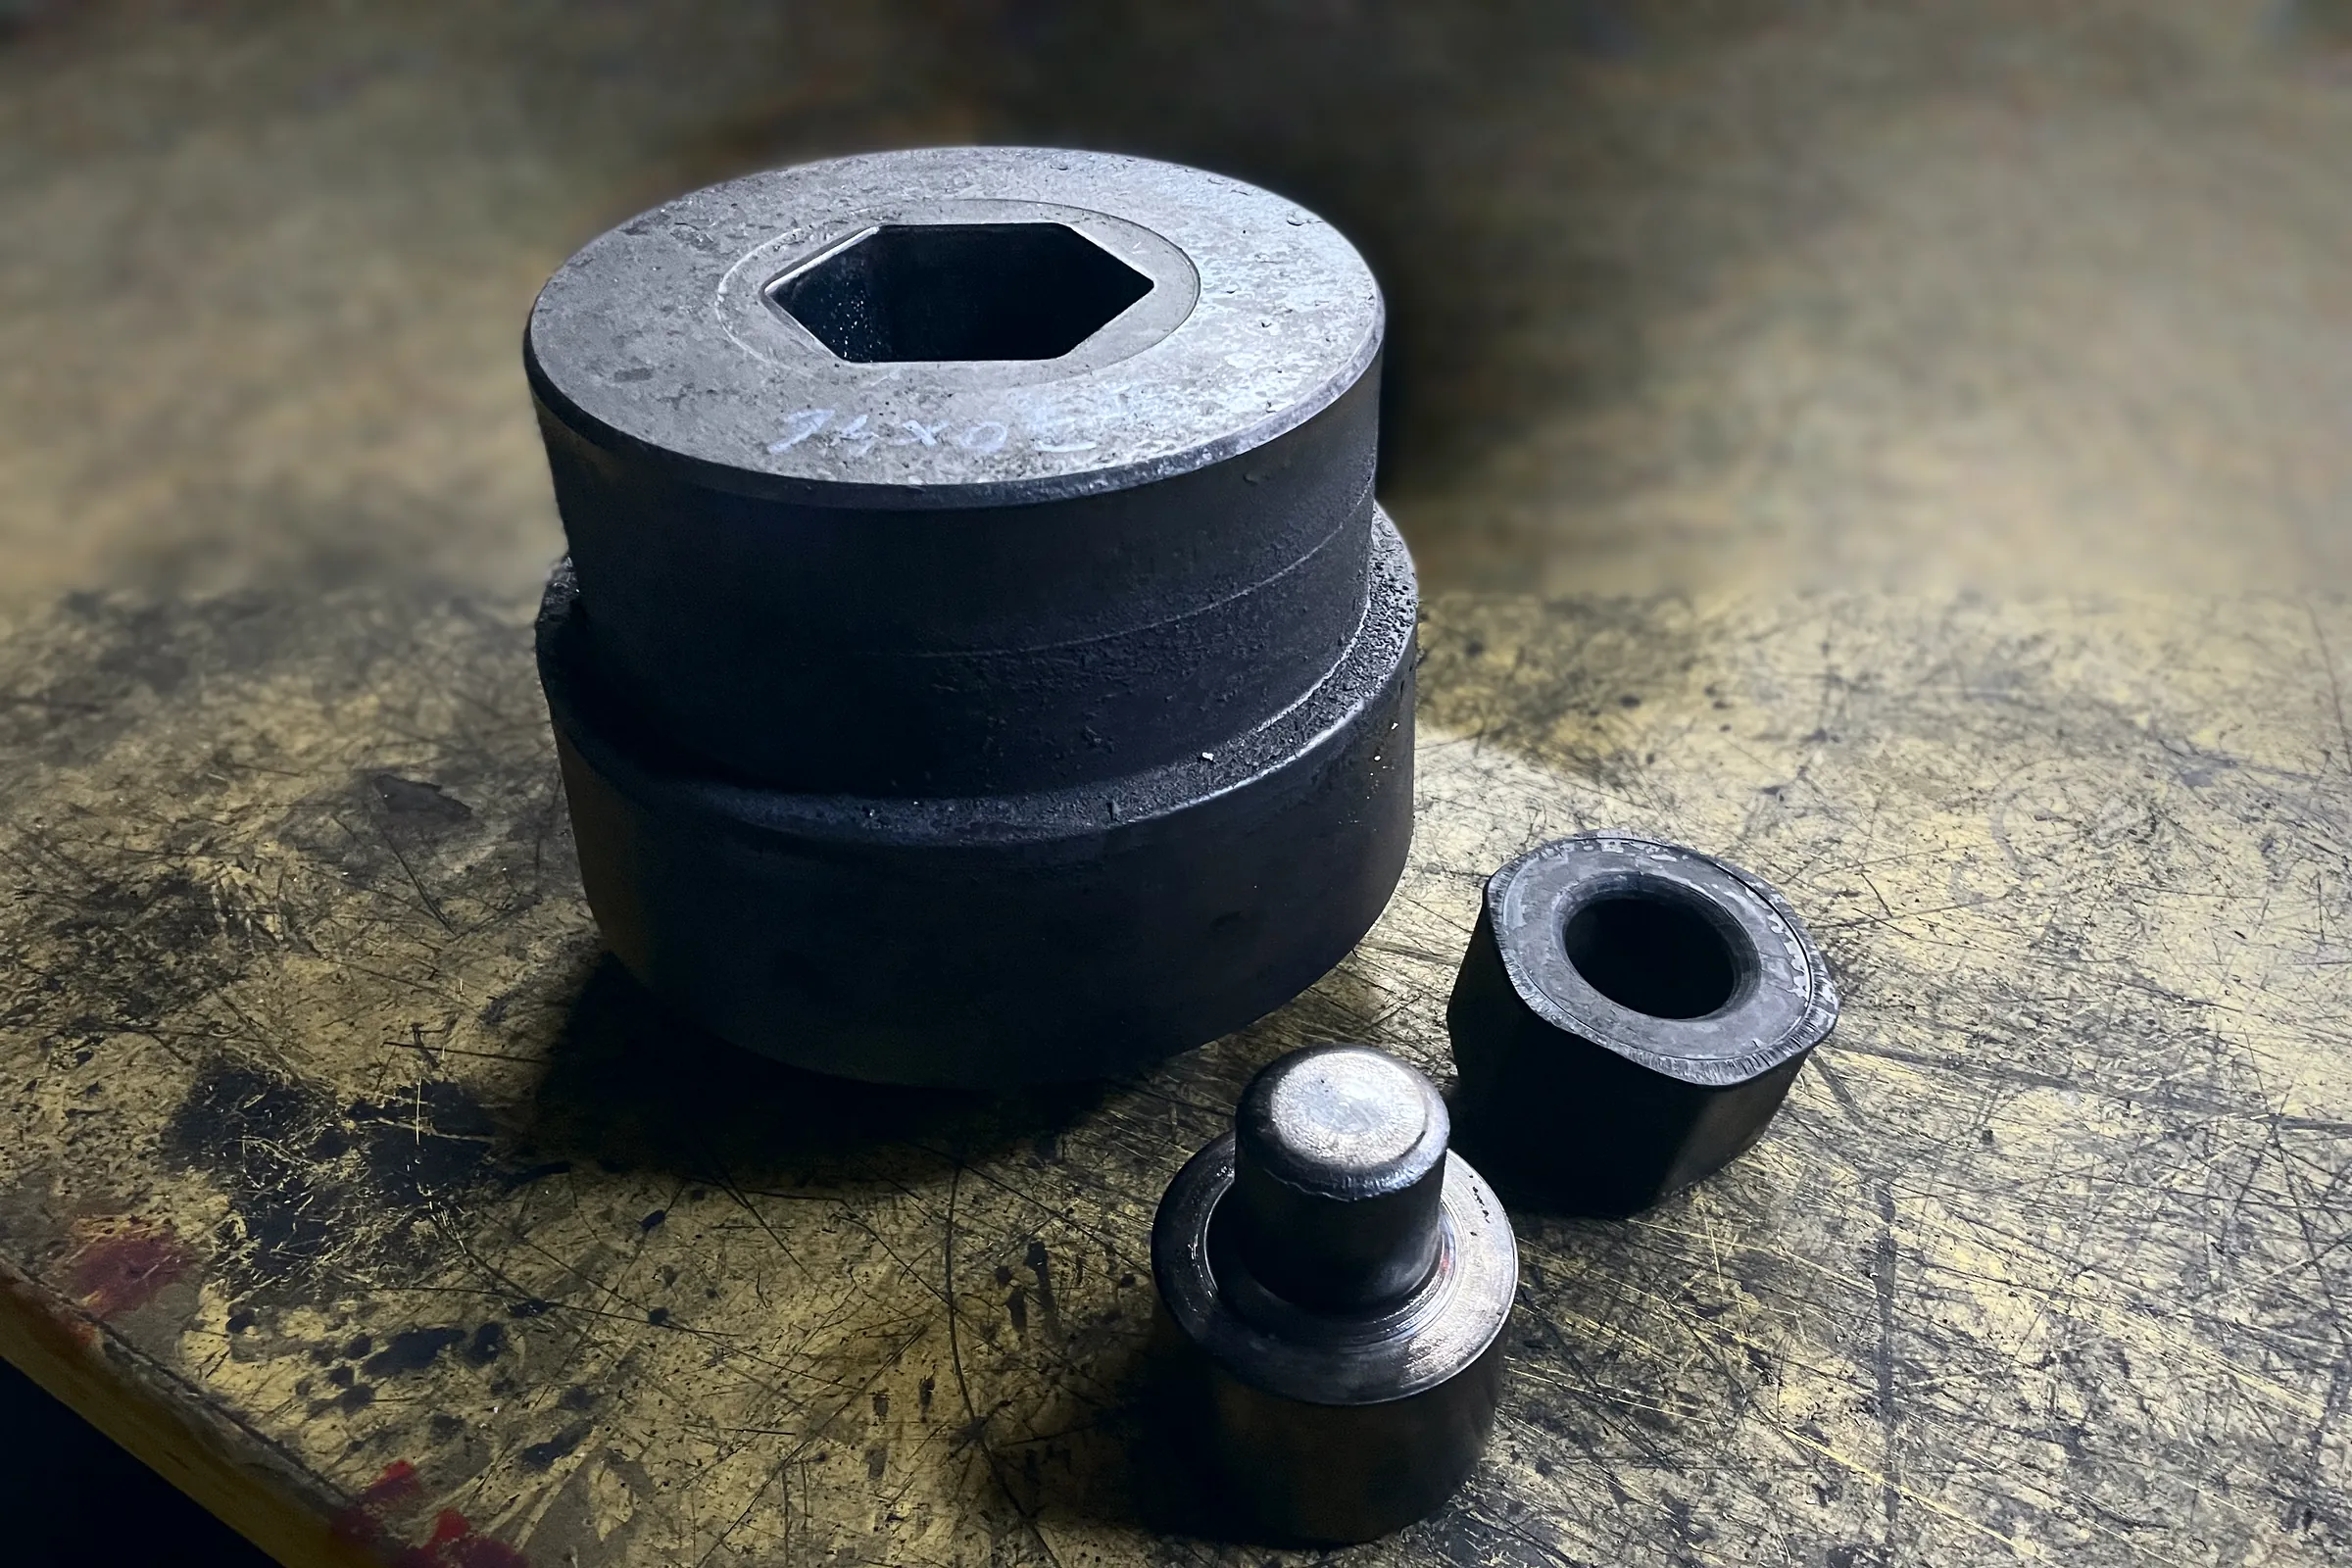
Der eigene Werkzeugbau ist der Grund, warum RS Randack ein neues Zeichnungsteil schnell schmieden kann. Gesenke, Stempel, Lochwerkzeuge und die Spannaufnahmen für die CNC Drehzentren entstehen im Haus: Der Rohling aus Warmarbeitsstahl wird weich vorgedreht, gehärtet und anschließend auf einer von drei Senkerodiermaschinen mit selbst gefertigten Elektroden auf Form gebracht. Eine neue Kopfform hängt so nicht an der Lieferzeit eines Werkzeuglieferanten, sondern an der eigenen Maschine. Freie Kapazität auf den Erodiermaschinen bietet RS Randack als Lohnerodieren für Ihre Teile an.
3
Senkerodiermaschinen
100 %
Werkzeugtest vor jedem Los
1 bis 3 h
Erodierzeit je Gesenk
Cu
Elektroden aus eigener Fertigung
Was ist Senkerodieren?
Senkerodieren, auch Funkenerosion, trägt elektrisch leitfähigen Werkstoff berührungslos ab: Zwischen einer Elektrode und dem Werkstück zünden in einem Dielektrikum viele tausend kleine Funken je Sekunde, jeder schmilzt und verdampft ein winziges Volumen. Die Elektrode senkt sich in das Werkstück und bildet ihre Form als Negativ ab. Das Verfahren arbeitet unabhängig von der Härte des Werkstoffs und erzeugt Gravuren, Kanten und Hohlformen, die sich im gehärteten Stahl spanend nicht fertigen lassen. Genau das braucht ein Schmiedegesenk: eine scharf konturierte Sechskant- oder Vierkantform mit Kennzeichnung, die bei 1.200 °C heißem Stahl standhält.
Wie ein Schmiedegesenk bei RS Randack entsteht
- Konstruktion: Aus der Zeichnung des Teils werden Ober- und Unterwerkzeug mit Schmiedezugabe, Entformungsschrägen und Gratbahn abgeleitet.
- Vordrehen: Der Gesenkrohling aus Warmarbeitsstahl wird weich vorgedreht, die Grundform entsteht spanend.
- Härten: Der Rohling wird beim Partner gehärtet und angelassen, damit das Gesenk Temperatur und Druck der Schmiedepresse übersteht.
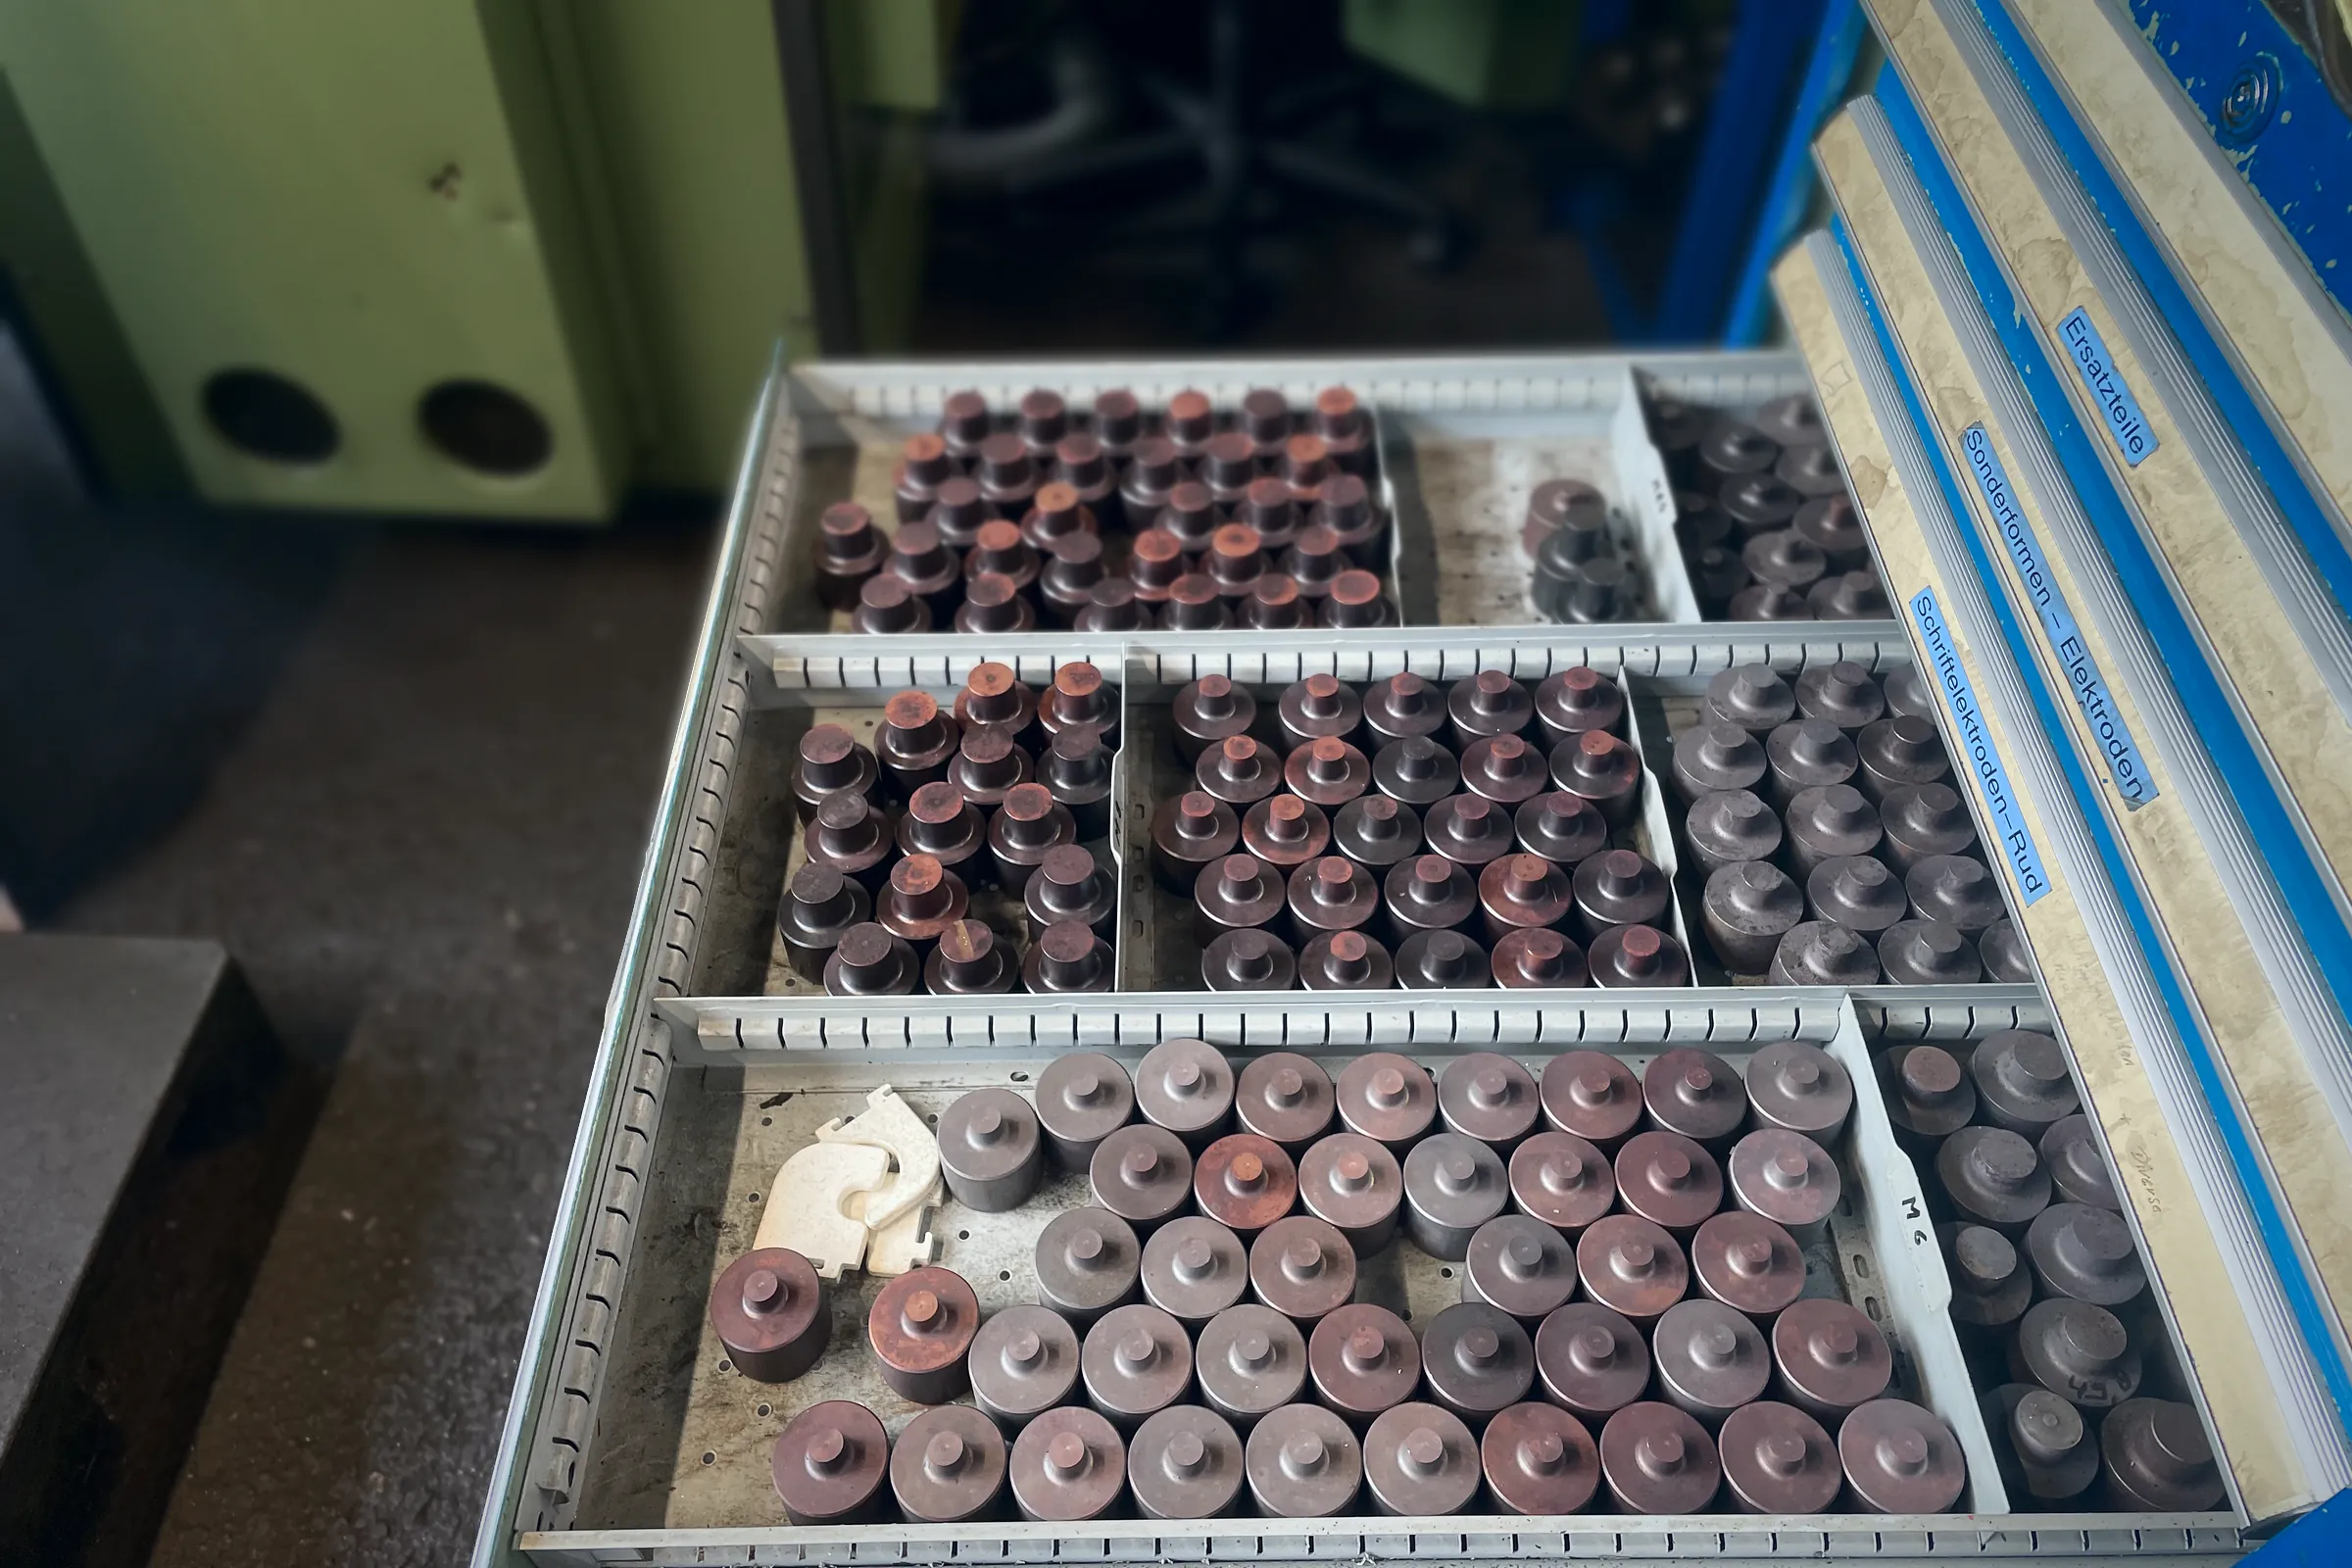
- Elektrode: Die Elektrode aus Kupfer oder Graphit wird im Haus gedreht und gefräst; sie trägt die Kontur des Kopfes und die Kennzeichnung spiegelverkehrt.
- Erodieren: Die Senkerodiermaschine senkt die Elektrode in das gehärtete Gesenk ein; die Maschine arbeitet dabei über Stunden selbständig.
- Prüfung und Freigabe: Die ersten Teile aus dem neuen Werkzeug werden vermessen, das Werkzeug wird vor jedem weiteren Los auf Funktion geprüft.
Ein kompletter Werkzeugsatz entsteht so in wenigen Arbeitstagen, der eigentliche Erodiervorgang dauert je nach Form ein bis drei Stunden. Kleine Lose werden nach dem Schmieden graviert; ab größeren Stückzahlen lohnt ein Werkzeug mit eingearbeitetem Stempel.
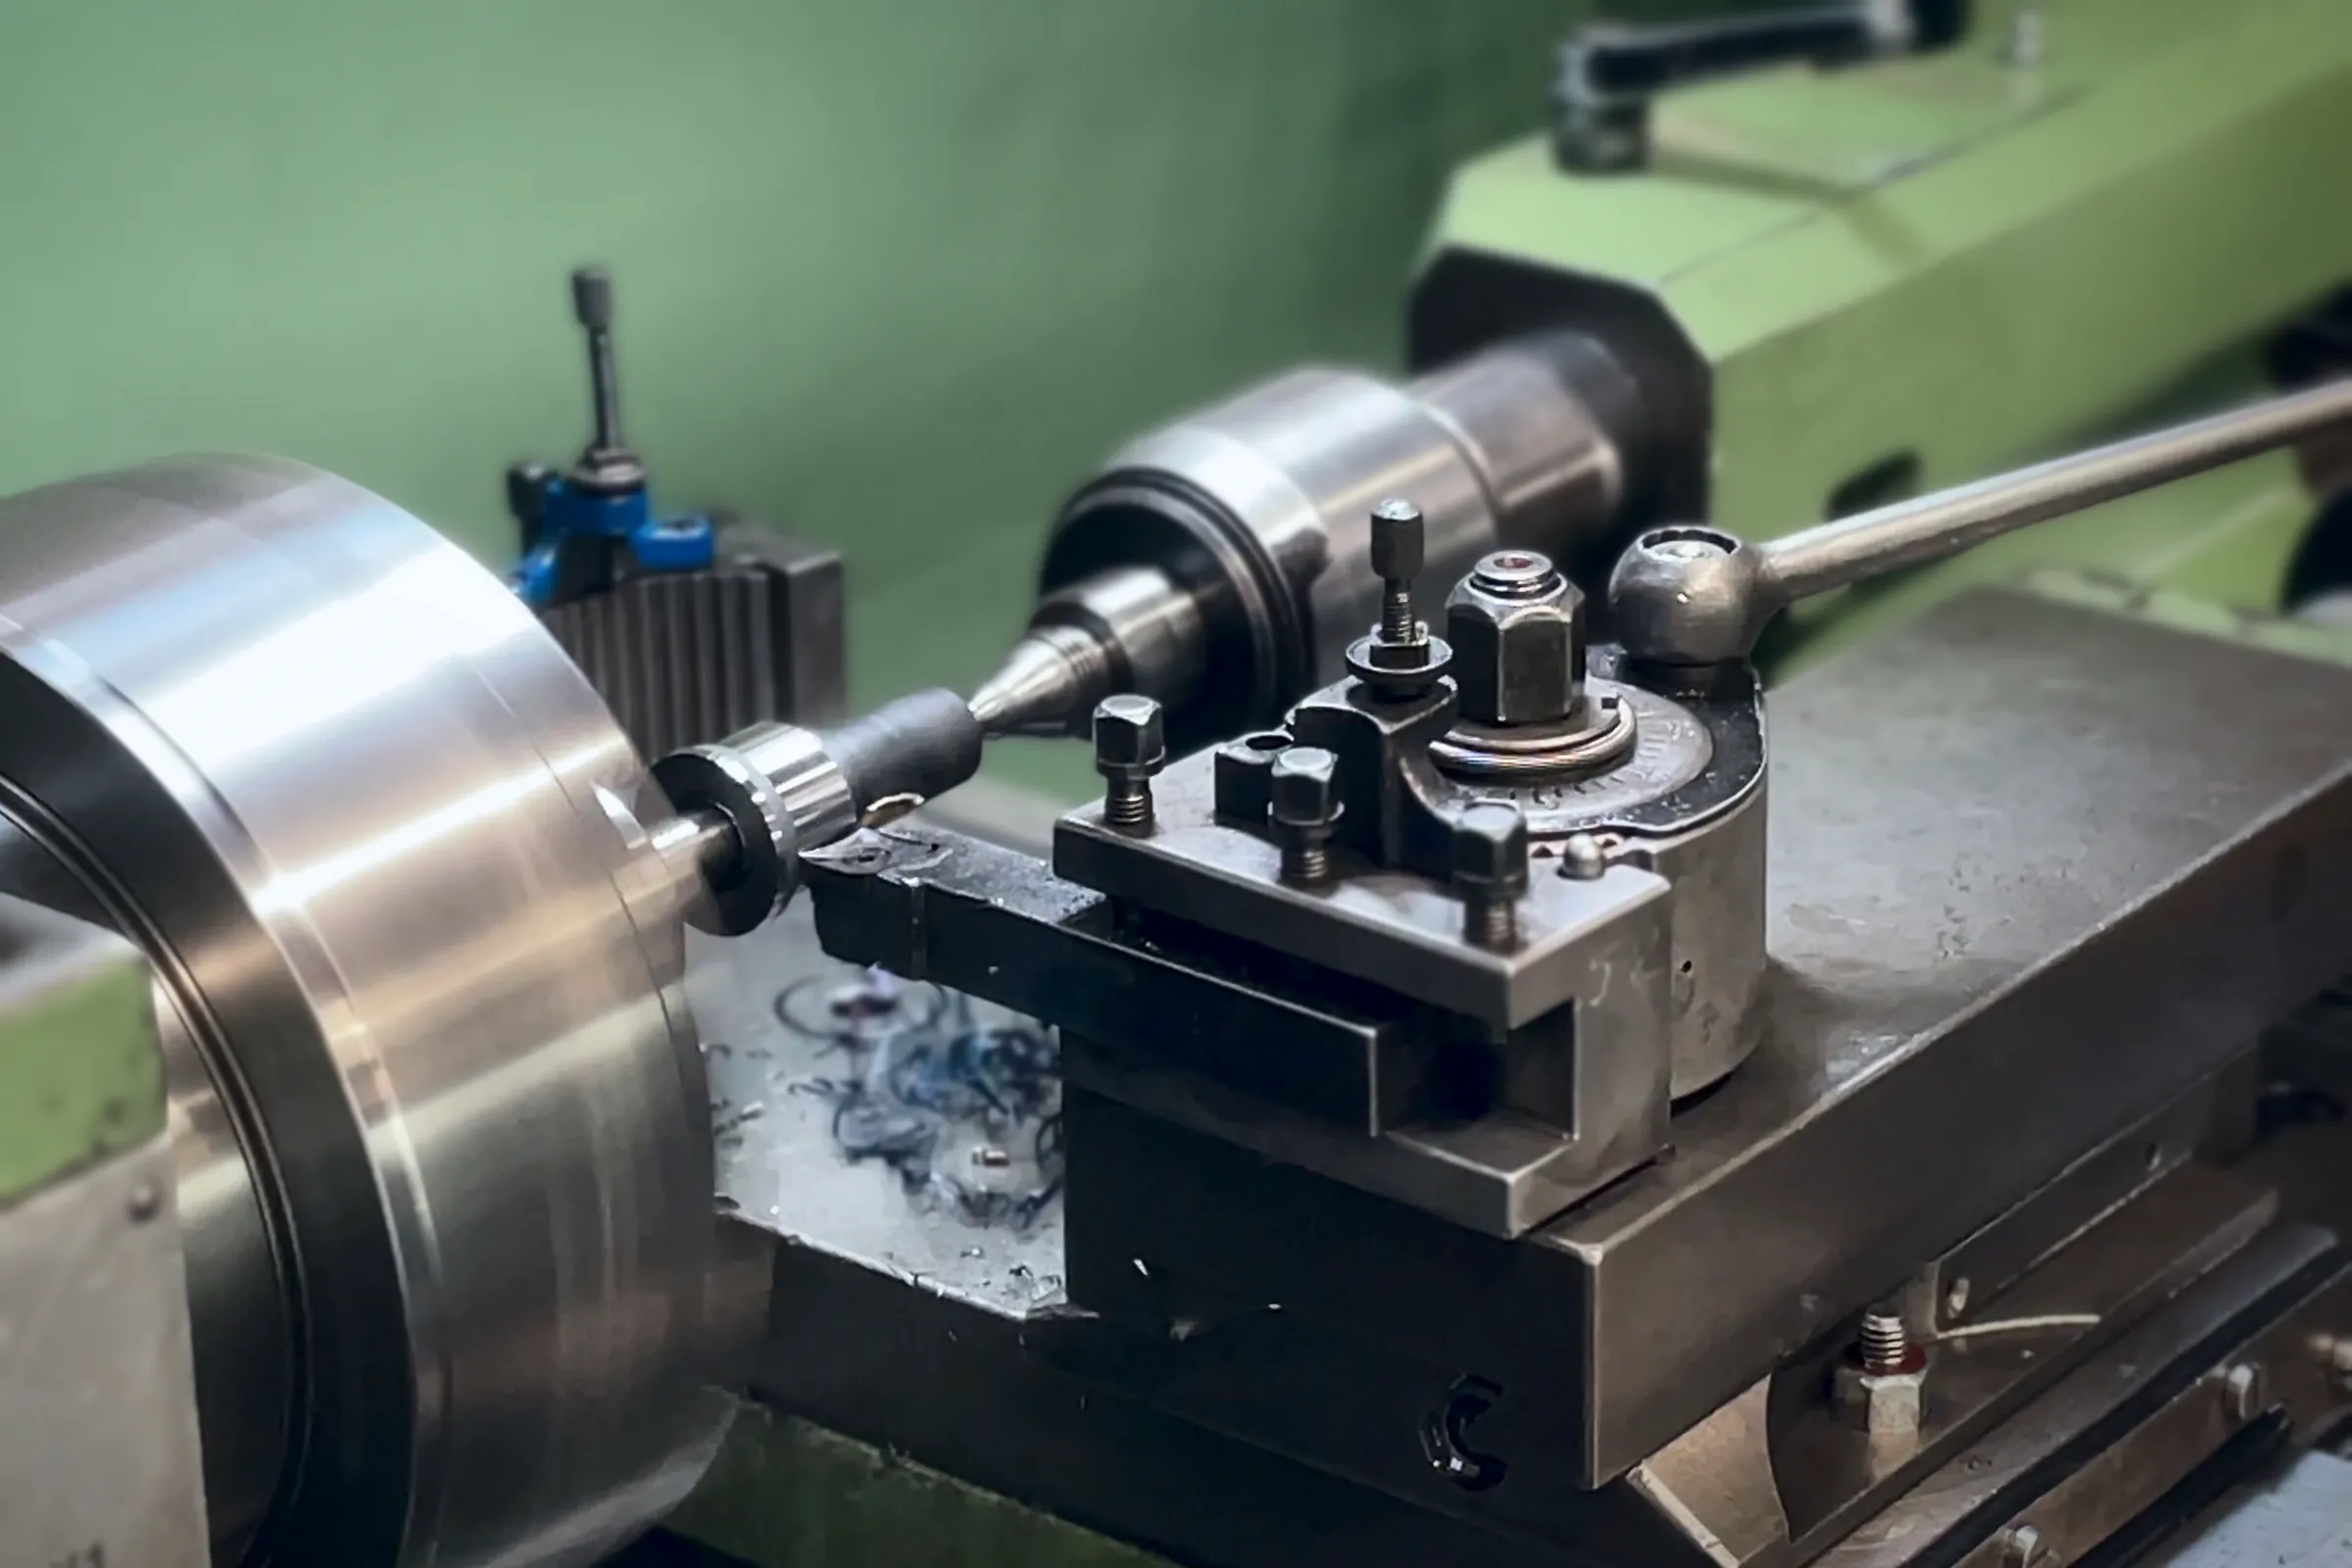
Lohnerodieren: Ihre Teile auf unseren Maschinen
Die drei Senkerodiermaschinen sind nicht ständig mit eigenen Gesenken belegt. RS Randack bietet Senkerodieren deshalb auch als Dienstleistung an: Gravuren, Innenformen, Durchbrüche und Konturen in gehärteten Stählen, Werkzeugstählen und anderen leitfähigen Werkstoffen, mit Elektrodenfertigung im Haus. Typische Aufträge sind Gesenk- und Formeinsätze, Prägestempel, Kennzeichnungen, Innensechskante und Innenvielzähne in gehärteten Teilen, Spannbacken und Vorrichtungsteile. Nennen Sie uns Zeichnung, Werkstoff, Härte, Stückzahl und Termin; wir sagen Ihnen kurzfristig, ob und wann es passt.
Spannmittel und Vorrichtungen für die eigene Fertigung
Neben Schmiedewerkzeugen baut der Werkzeugbau die Spannaufnahmen für geschmiedete Teile auf den CNC Drehzentren, Vorrichtungsplatten für das Gewindeschneiden in Muttern und Hilfsmittel für Prüfung und Kennzeichnung. Ein Zeichnungsteil, das es noch nie gab, bekommt so in einem Haus Werkzeug, Spannmittel und Fertigung; mehr dazu auf den Seiten Schmiede und CNC Zerspanung.
Häufige Fragen
Fragen und Antworten zu Werkzeugbau und Lohnerodieren
Was ist der Unterschied zwischen Senkerodieren und Drahterodieren?
Beim Senkerodieren bildet eine geformte Elektrode ihre Kontur als Hohlform im Werkstück ab, beim Drahterodieren schneidet ein dünner Draht eine Kontur durch das Werkstück. RS Randack senkerodiert im Haus; Drahterodieren läuft bei Bedarf über einen Partner.
Welche Werkstoffe lassen sich erodieren?
Alle elektrisch leitfähigen Werkstoffe, unabhängig von ihrer Härte: gehärtete Werkzeugstähle, Vergütungsstähle, nichtrostende Stähle, Hartmetall und Nickelbasislegierungen.
Baut RS Randack auch Werkzeuge für fremde Schmiedeteile?
Auf Anfrage. Der Werkzeugbau ist in erster Linie für die eigene Schmiede da; freie Kapazität steht für Lohnerodieren und einzelne Werkzeugaufträge zur Verfügung.
Lohnerodieren oder Werkzeug für Ihr Zeichnungsteil anfragen
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.