Ratgeber
Schlussrollen
Gewinde nach dem Vergüten rollen
Begriff erklärt
Gewinde nach dem Vergüten rollen
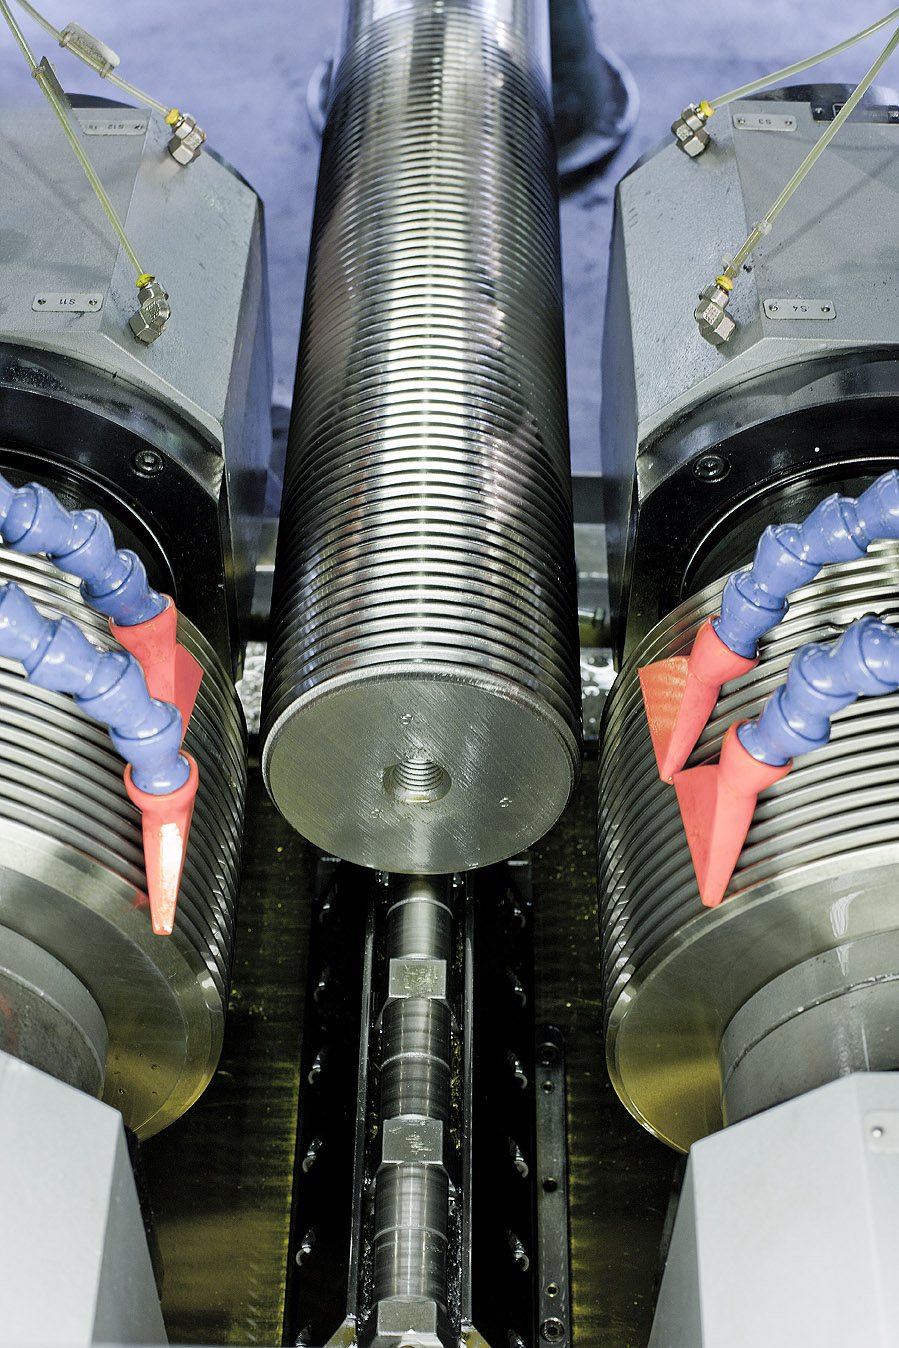
Schlussrollen bezeichnet das Gewinderollen als letzten Umformschritt nach der Wärmebehandlung: Das Gewinde wird in den bereits vergüteten Schaft gerollt, und danach folgt keine Wärmebehandlung mehr. Auf Zeichnungen steht dafür meist „Gewinde nach dem Vergüten gerollt“ oder „schlussgerollt“. Bei RS Randack wird so gefertigt, wenn die Zeichnung es verlangt; bei hochbelasteten Schrauben und Bolzen ist das häufig der Fall.
Worin liegt der Unterschied zum Rollen vor dem Vergüten?
Wird das Gewinde vor dem Vergüten gerollt, baut die anschließende Wärmebehandlung die Druckeigenspannungen und einen Teil der Kaltverfestigung im Gewindegrund wieder ab. Beim Schlussrollen bleiben beide erhalten: Der Gewindegrund ist verdichtet und steht unter Druckspannung, und genau dort beginnt bei schwingender Belastung sonst der Ermüdungsriss. Die Folge ist eine deutlich höhere Dauerhaltbarkeit der Verbindung. Die Richtlinie VDI 2230 unterscheidet deshalb schlussvergütete und schlussgerollte Gewinde und rechnet für schlussgerollte mit der höheren Dauerfestigkeit. Für die statische Festigkeit, also Streckgrenze und Zugfestigkeit, macht die Reihenfolge dagegen keinen Unterschied; die kommt aus dem Vergüten, siehe Festigkeitsklasse 10.9.
Wann ist Schlussrollen sinnvoll?
- Bei dynamisch beanspruchten Verbindungen: Dehnschrauben nach DIN 2510, Verschraubungen an Turbinen, Kupplungen, Pumpen und Verdichtern, Flanschverbindungen in Druckgeräten und Hochdruckanlagen.
- Bei hohen Festigkeitsklassen wie 10.9 und 12.9, bei denen die Kerbempfindlichkeit des Werkstoffs steigt.
- Immer dann, wenn die Zeichnung oder die Kundenspezifikation es vorschreibt. Viele Zeichnungsteile verlangen das Schlussrollen ausdrücklich.
- Für Standardverbindungen ohne Wechsellast reicht in der Regel das Rollen vor dem Vergüten; die richtige Reihenfolge legt die Arbeitsvorbereitung je Werkstoff und Zeichnung fest.
Was Schlussrollen in der Fertigung voraussetzt
Der vergütete Werkstoff ist fester und weniger umformbar als der weiche. Die Rollen müssen deshalb eine höhere Walzkraft aufbringen, der Vordrehdurchmesser muss genau stimmen, und die Rollwerkzeuge müssen auf Werkstoff und Festigkeit abgestimmt sein. Die machbare Gewindegröße hängt dabei von Walzkraft je Fläche, Gewindelänge, Werkstoff, Walzentechnik und Gewindeform ab; bei RS Randack sind Gewinde üblich bis M180 möglich, größere auf Anfrage. Wie das Rollen selbst abläuft, zeigt die Seite Gewinderollen.
Woran Sie ein schlussgerolltes Gewinde erkennen
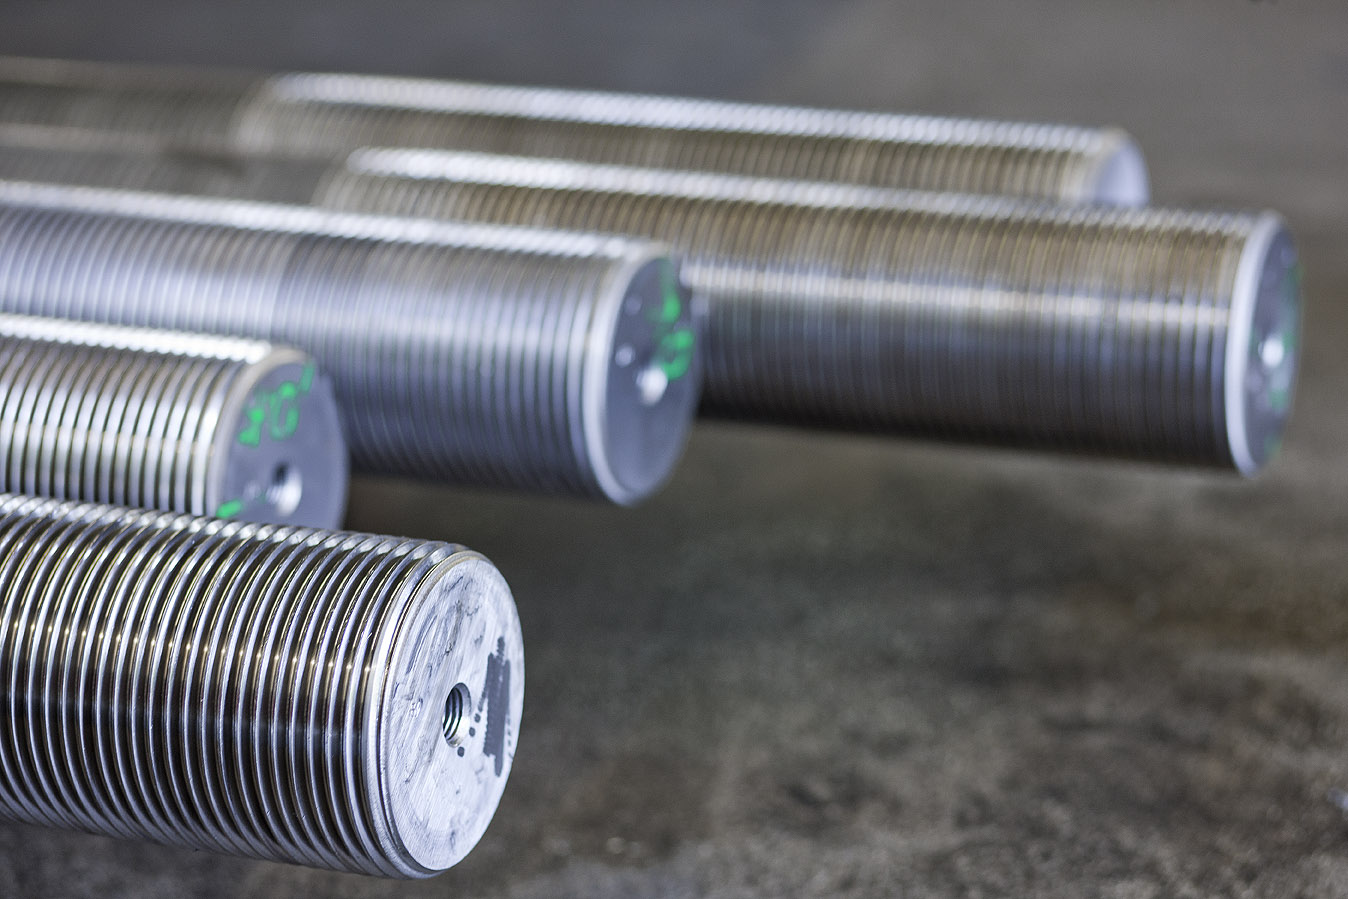
Am Teil selbst sieht man die glatte, verdichtete Flanke und den gerundeten Gewindegrund ohne Schneidriefen; ein Unterschied zum Rollen vor dem Vergüten ist mit bloßem Auge dagegen nicht sicher zu erkennen. Verlässlich ist der Nachweis über den Fertigungsablauf: Im Werkstattauftrag folgt das Gewinderollen auf die Härteprüfung des vergüteten Loses, und auf Wunsch wird der Fertigungsweg im Abnahmeprüfzeugnis 3.1 oder 3.2 dokumentiert.
Gewinde, die anschließend beschichtet werden
Soll das schlussgerollte Teil galvanisch verzinkt, mit Zinklamelle oder mit einer Gleitbeschichtung versehen werden, rollt RS Randack das Gewinde an der unteren Toleranzgrenze, damit die Lehre nach dem Beschichten noch passt. Hochfeste Teile werden nach dem galvanischen Beschichten getempert, um Wasserstoffversprödung vorzubeugen.
Was Sie bei der Anfrage angeben sollten
- „Gewinde nach dem Vergüten gerollt“ oder „schlussgerollt“ auf der Zeichnung oder in der Bestellung
- Werkstoff und Festigkeitsklasse
- Gewinde, Gewindelänge und Toleranzklasse
- Zeugnisart (3.1 oder 3.2) und gegebenenfalls die Abnahmegesellschaft
- Beschichtung, falls gewünscht
Häufige Fragen
Fragen und Antworten zu Schlussrollen
Was heißt schlussgerollt?
Das Gewinde wurde nach der Wärmebehandlung in den vergüteten Schaft gerollt, und danach folgte keine Wärmebehandlung mehr. Kaltverfestigung und Druckeigenspannungen im Gewindegrund bleiben dadurch vollständig erhalten.
Ist ein schlussgerolltes Gewinde fester?
Die statische Festigkeit ist gleich, sie kommt aus dem Vergüten. Höher ist die Dauerfestigkeit unter Wechsellast, weil der Gewindegrund verdichtet ist und unter Druckspannung steht.
Kann jedes Gewinde schlussgerollt werden?
Nicht jedes. Werkstoff, Festigkeit, Gewindegröße und Gewindelänge bestimmen die nötige Walzkraft. RS Randack prüft am konkreten Teil, ob das Schlussrollen möglich ist, und schlägt sonst das Rollen vor dem Vergüten vor.
Schlussgerollte Gewinde nach Zeichnung anfragen
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.