Herstellung
Schmiede und Warmumformung
Köpfe, Bunde und Muttern mit ununterbrochenem Faserverlauf
Schritt 2
Köpfe, Bunde und Muttern mit ununterbrochenem Faserverlauf
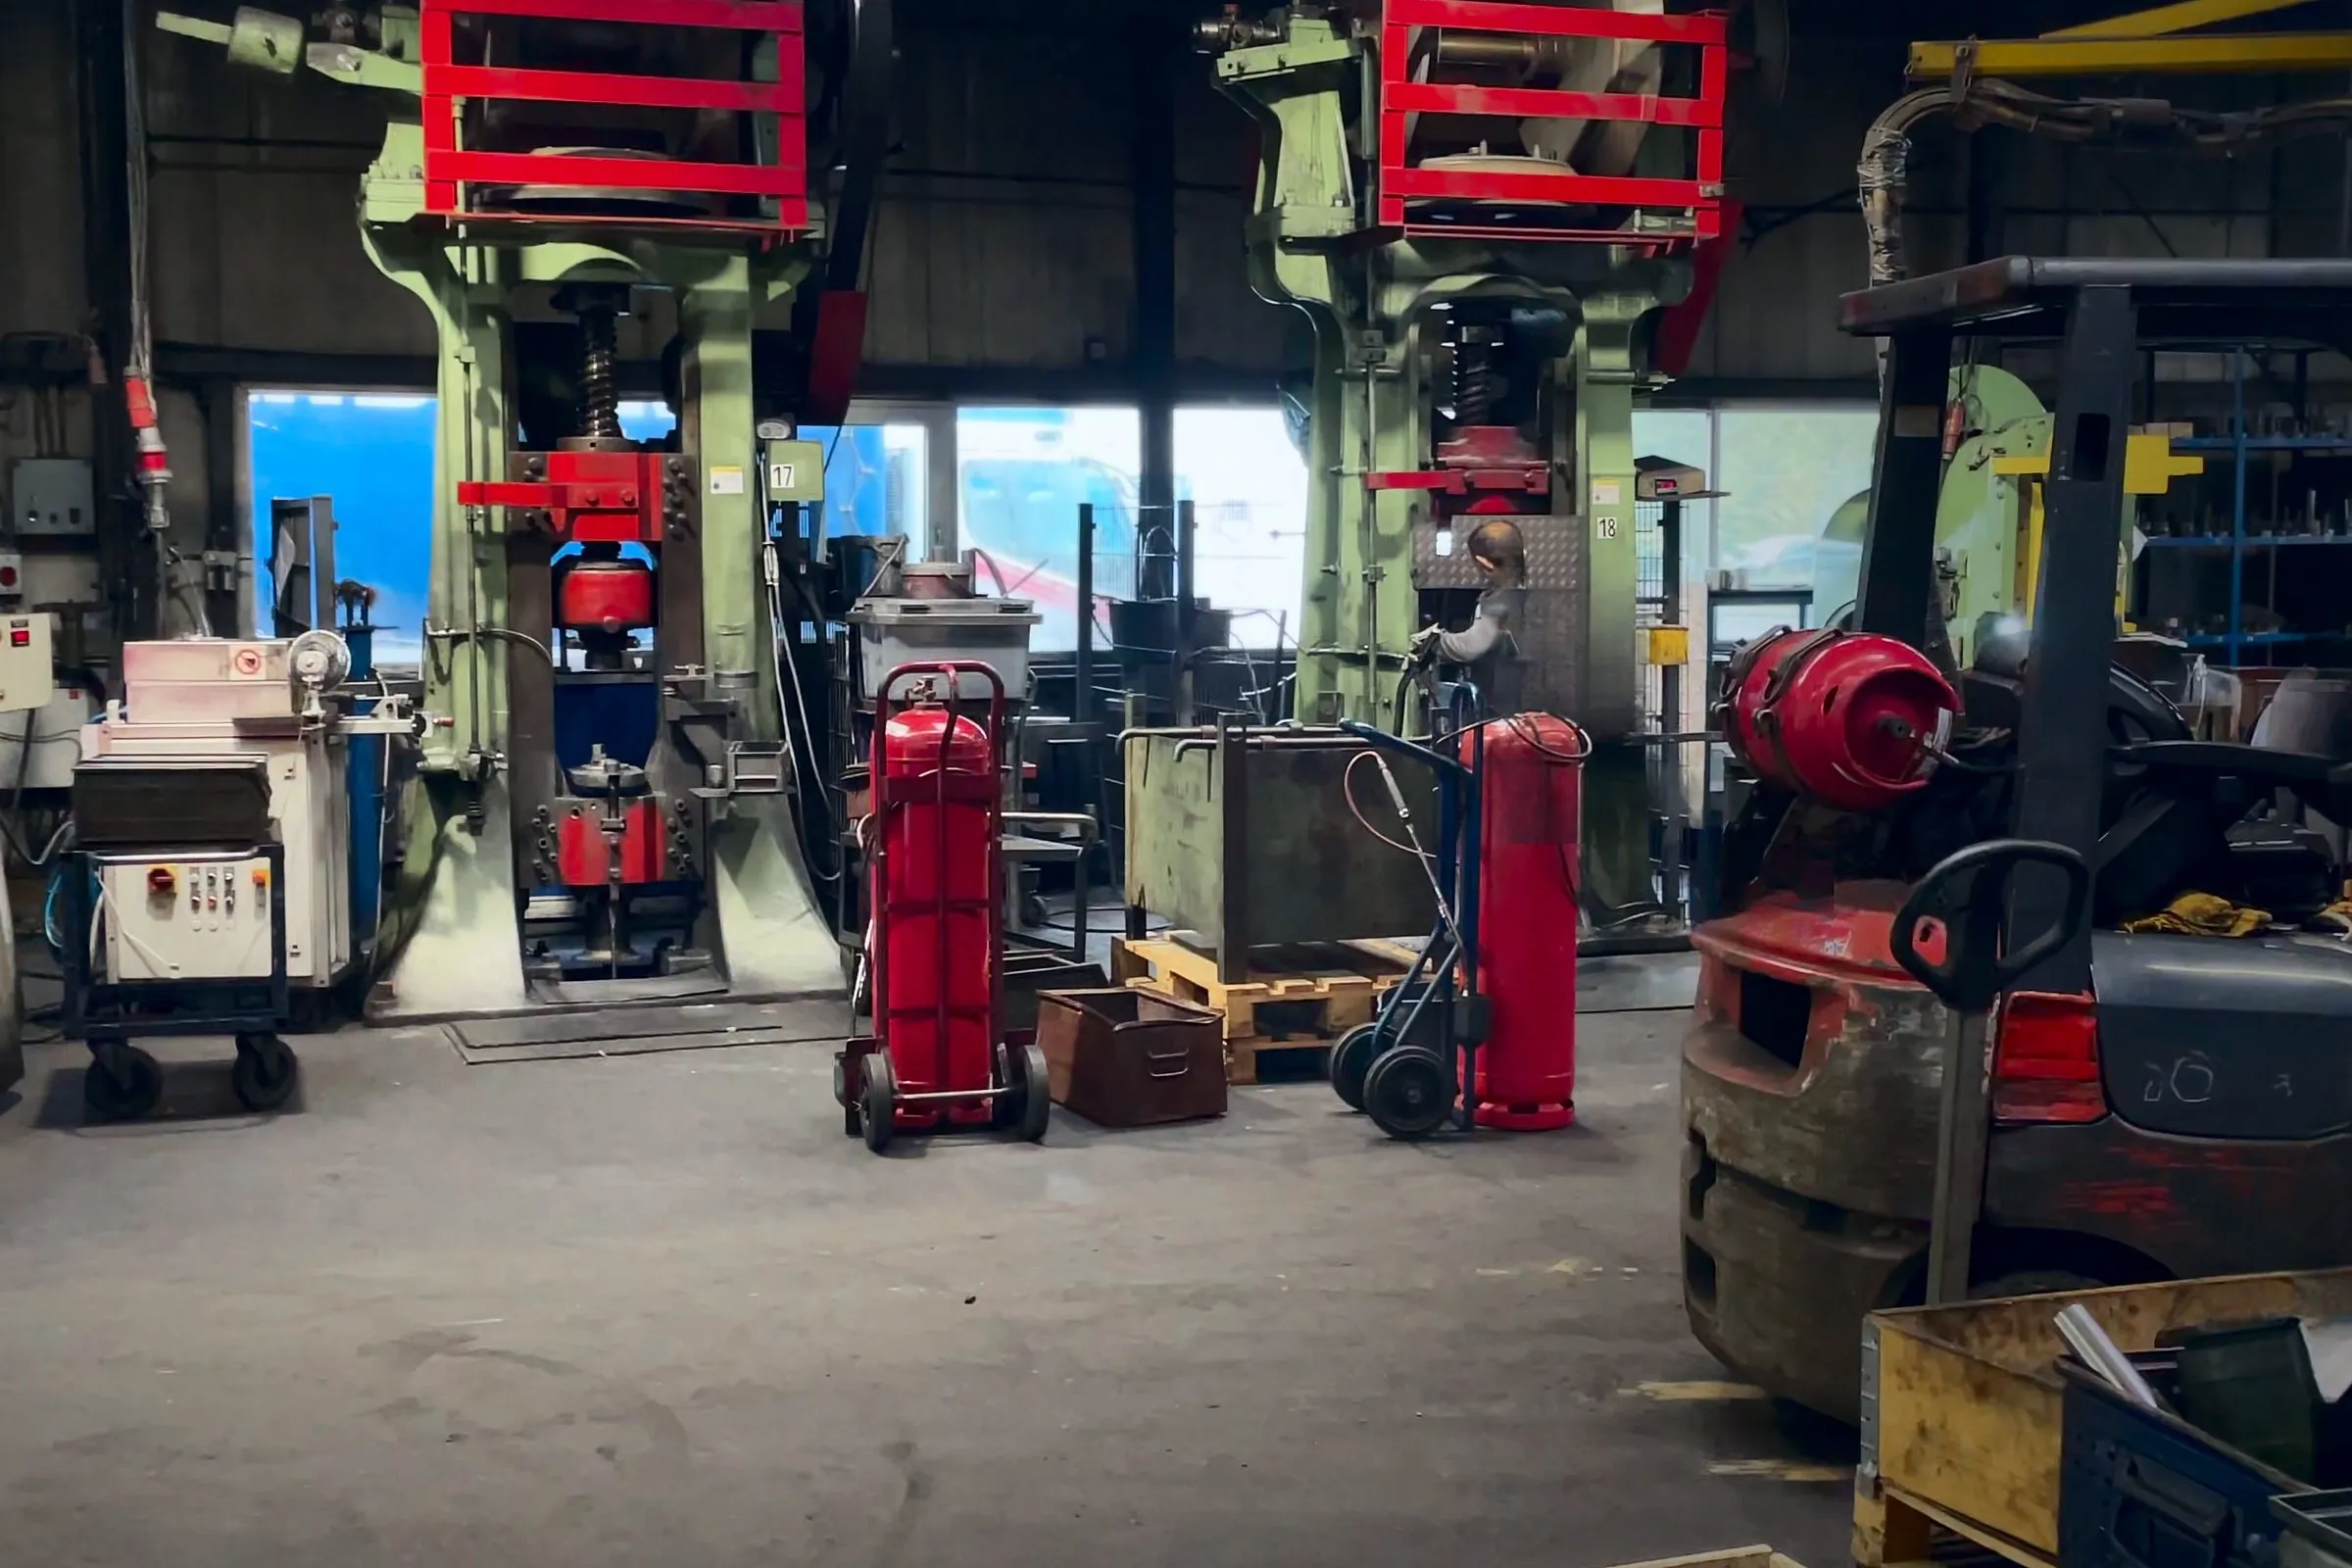
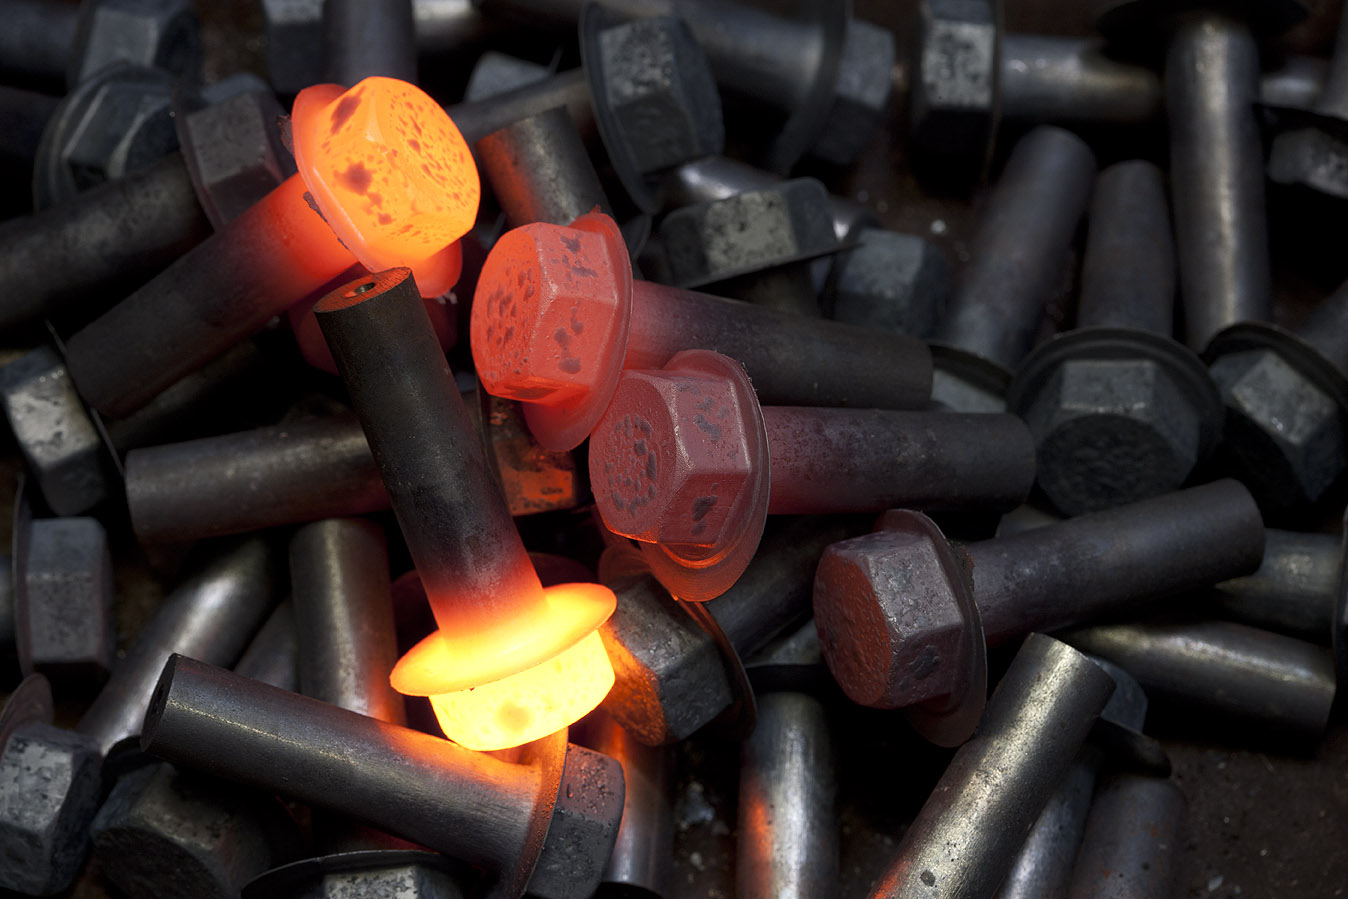
In der eigenen Schmiede formt RS Randack Schraubenköpfe, Bunde, Vierkante und Mutternrohlinge warm aus dem gesägten Abschnitt. Der Abschnitt wird induktiv erwärmt und in einem Gesenk aus dem eigenen Werkzeugbau auf Schmiedepressen in Form gebracht; Muttern werden glühend gelocht statt gebohrt. Warmumformung ist bei RS Randack üblich bis M64 möglich, größere Abmessungen auf Anfrage. RS Randack ist durch den TÜV NORD als Werkstoffhersteller nach AD 2000 Merkblatt W0 begutachtet.
M64
Warmumformung, üblich bis
1.200 °C
Schmiedetemperatur Vergütungsstahl
70 mm
Abschnitte induktiv erwärmt, üblich bis
RS
Herkunftszeichen im Gesenk
Warum geschmiedet und nicht aus dem Vollen gedreht?
Beim Schmieden folgt der Faserverlauf des Stahls der Kontur des Teils: Die Fasern laufen aus dem Schaft ununterbrochen in den Kopf hinein. Wird der Kopf dagegen aus einer dicken Stange herausgedreht, werden die Fasern am Übergang angeschnitten. Der geschmiedete Kopfübergang trägt deshalb unter Wechsellast deutlich mehr; genau dort, am Übergang vom Kopf zum Schaft, versagen spanend hergestellte Schrauben zuerst. Dazu kommt der Materialverbrauch: Für eine Schraube M48 mit Sechskantkopf aus dem Vollen müsste die ganze Länge aus Stangenmaterial mit Schlüsselweite gedreht werden. Gesenkschmieden in kleinen und mittleren Losen ist die Nische von RS Randack: Großserien laufen auf Kaltpressen; RS Randack formt Zeichnungsteile vom Einzelstück bis zu einigen tausend Stück selbst um.
Wie läuft das Schmieden ab?
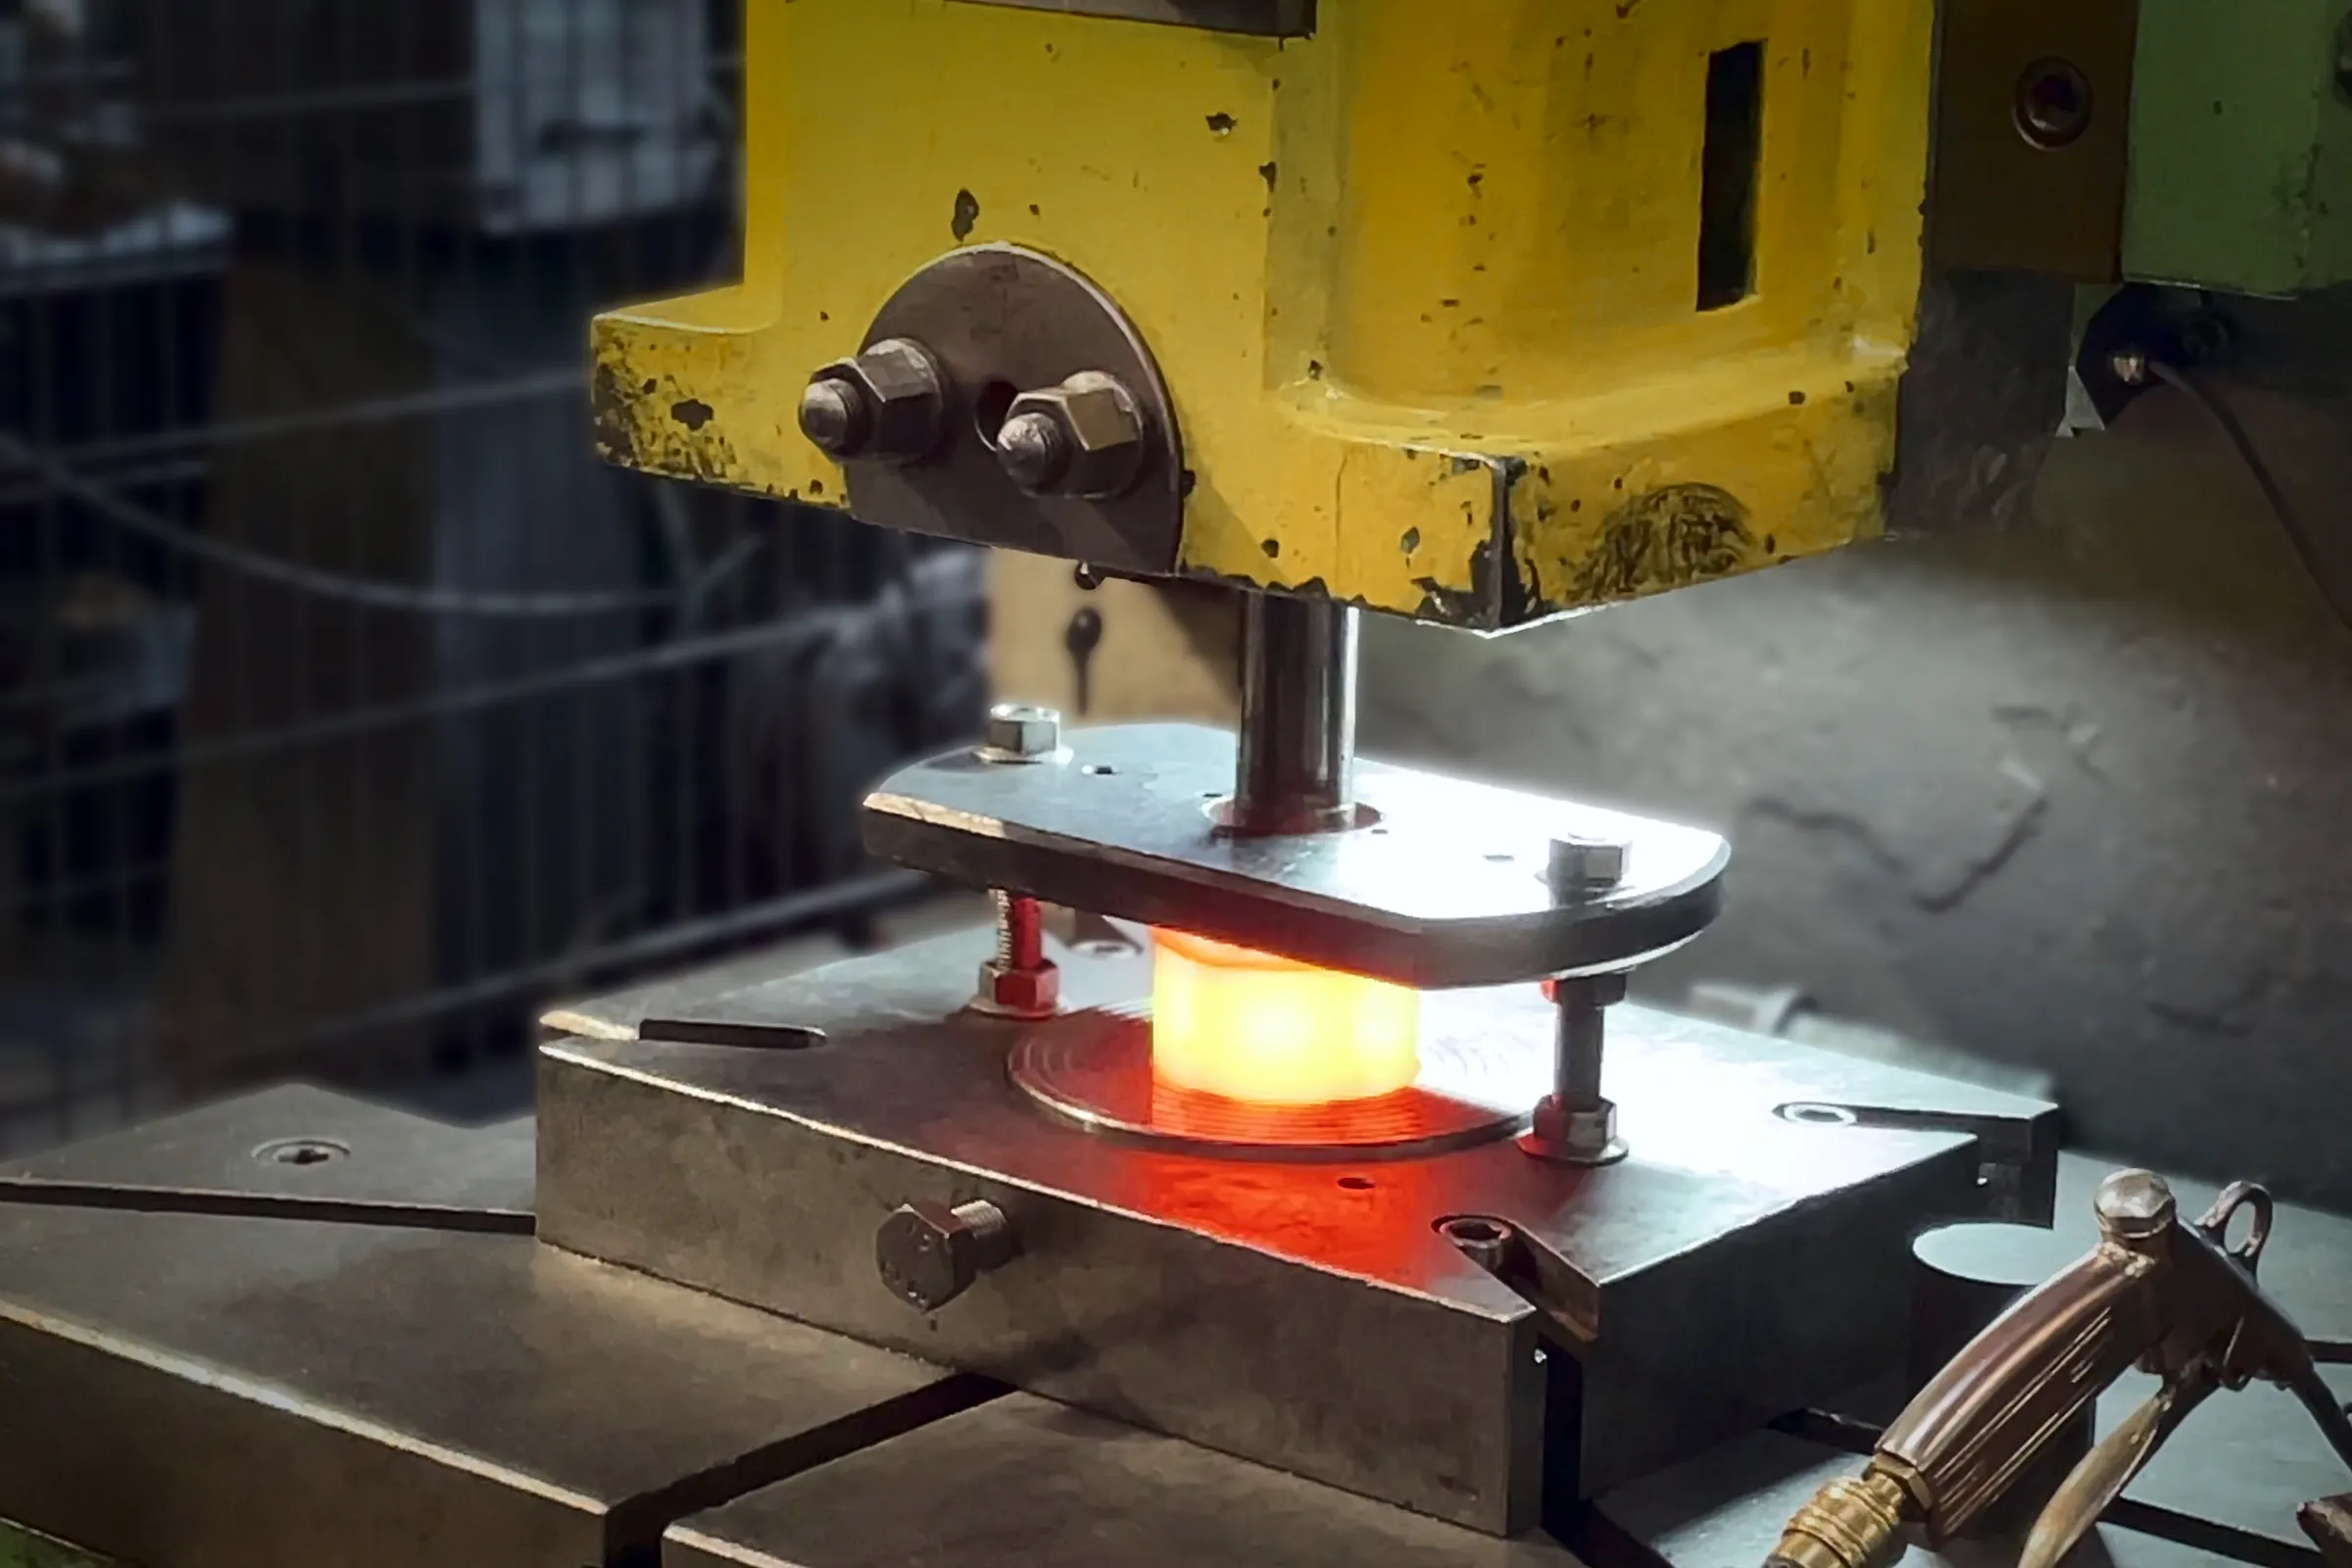
- Werkzeug: Der Werkstattauftrag geht zuerst in den Werkzeugbau. Ist kein Gesenk vorhanden, entsteht es im Haus; vorhandene Werkzeuge werden vor jedem Los auf Funktion geprüft.
- Erwärmen: Induktive Erwärmung mit vier Spulen für Abschnitte bis 70 mm Durchmesser und 120 mm Erwärmungslänge, größere Abschnitte im Ofen. Dauer und Leistung sind je Teil hinterlegt, damit auch der Kern des Abschnitts die Schmiedetemperatur erreicht.
- Temperatur: Vergütungsstähle werden bei 1.000 bis 1.200 °C geschmiedet, nichtrostende und hitzebeständige Stähle nach eigener Tabelle. Pyrometer an der Presse überwachen die Temperatur mit Warnton. Ein zweites Erwärmen ist nicht zulässig, überhitzte Abschnitte werden verschrottet.
- Umformen: Vorstauchen, dann der fertige Schlag im vorgewärmten Gesenk. Im selben Hub schlägt das Werkzeug die Kennzeichnung ein: Herstellerzeichen RS und Kommission.
- Freigabe: Das erste Teil des Loses wird vollständig vermessen und auf dem Werkstattauftrag abgezeichnet, danach mindestens jedes fünfzigste und das letzte.
- Abkühlen: Je nach Werkstoff an Luft, langsam in Holzkohle oder im Wasser, nach Tabelle. Hochlegierte Vergütungsstähle wie 30CrNiMo8 und hochwarmfeste Stähle kühlen langsam ab, damit keine Risse entstehen.
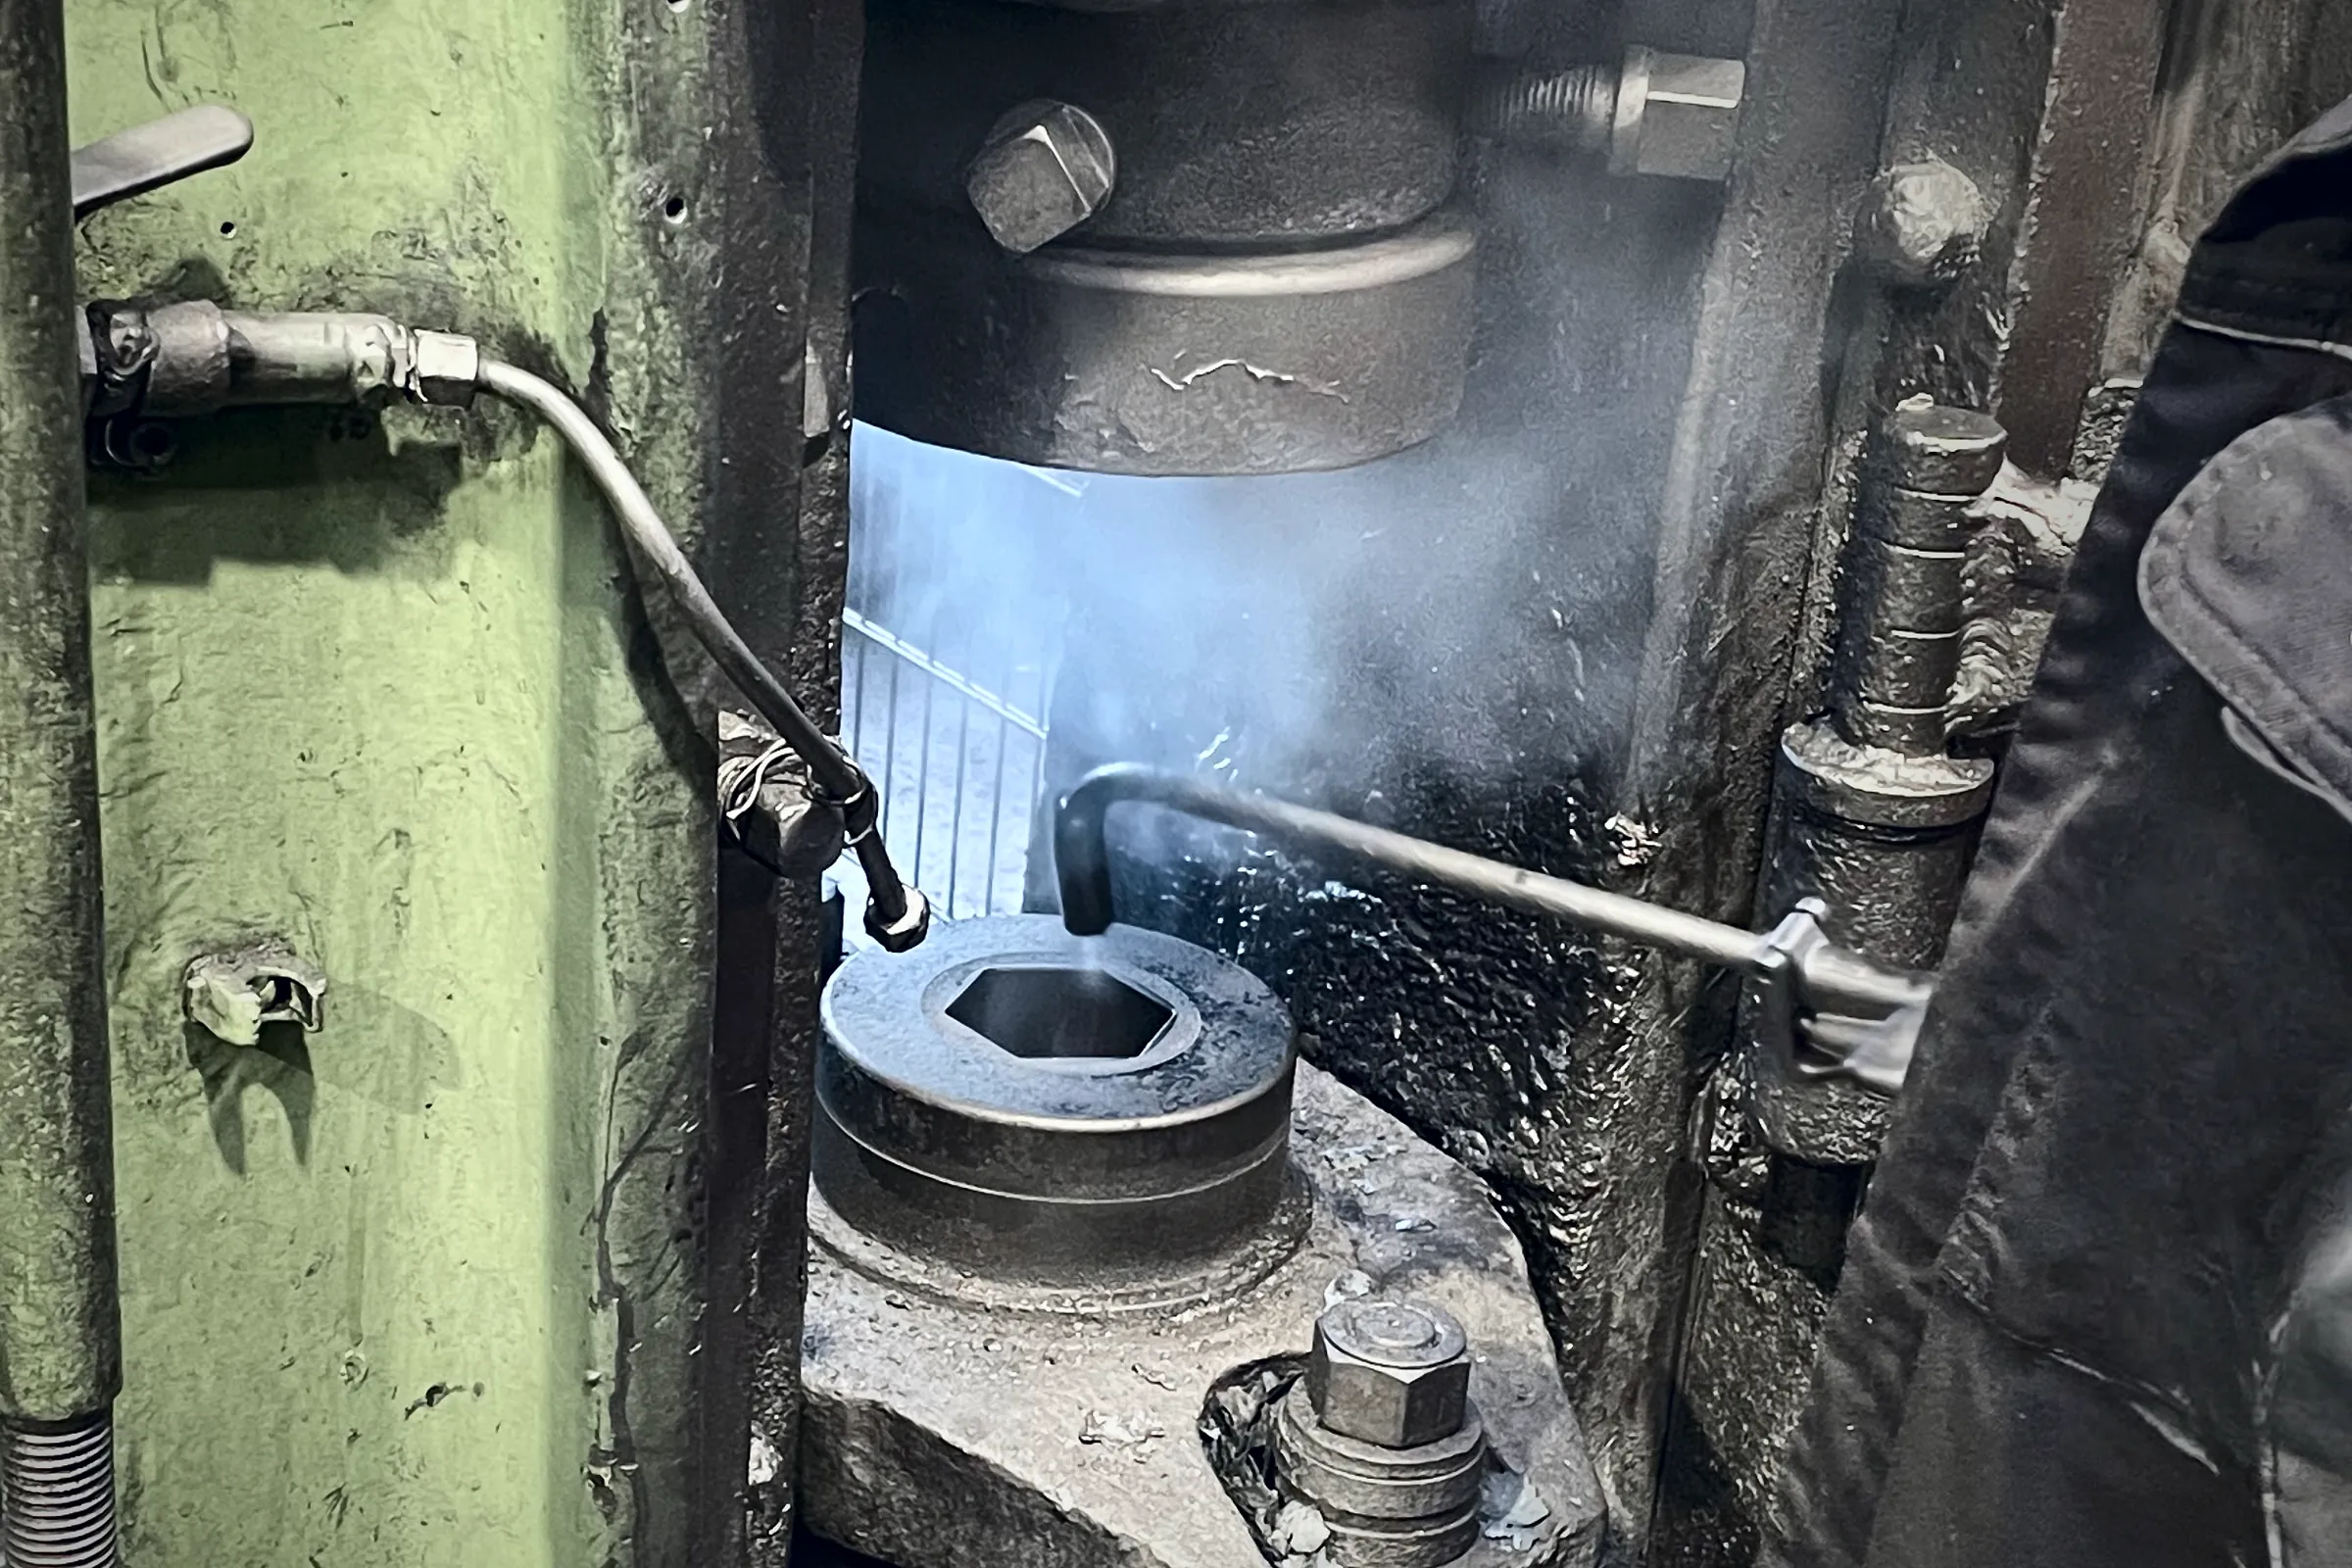
Schmiedeprobe und Zugabe
Bei einem neuen Artikel ermittelt die Schmiede mit wenigen Abschnitten verschiedener Länge die kleinste Abschnittlänge, aus der der Kopf vollständig ausgefüllt wird. Das Ergebnis, die Zugabe, wird für Folgeaufträge dokumentiert; die Säge schneidet das Los erst nach dieser Freigabe. So entsteht kein Ausschuss aus teurem Werkstoff, und Wiederholaufträge laufen ohne Probe.
Muttern aus der Schmiede
Sondermuttern werden nicht aus Sechskantstangen gebohrt, sondern aus Rundmaterial warm vorgeformt und auf der Lochpresse glühend gelocht. Das spart Werkstoff und erhält den Faserverlauf im Mutterkörper. Nach dem Schmieden kühlen Muttern langsam ab, damit sie sich gleichmäßig zerspanen lassen; die Fertigbearbeitung und das Innengewinde entstehen in der Mutterbearbeitung.
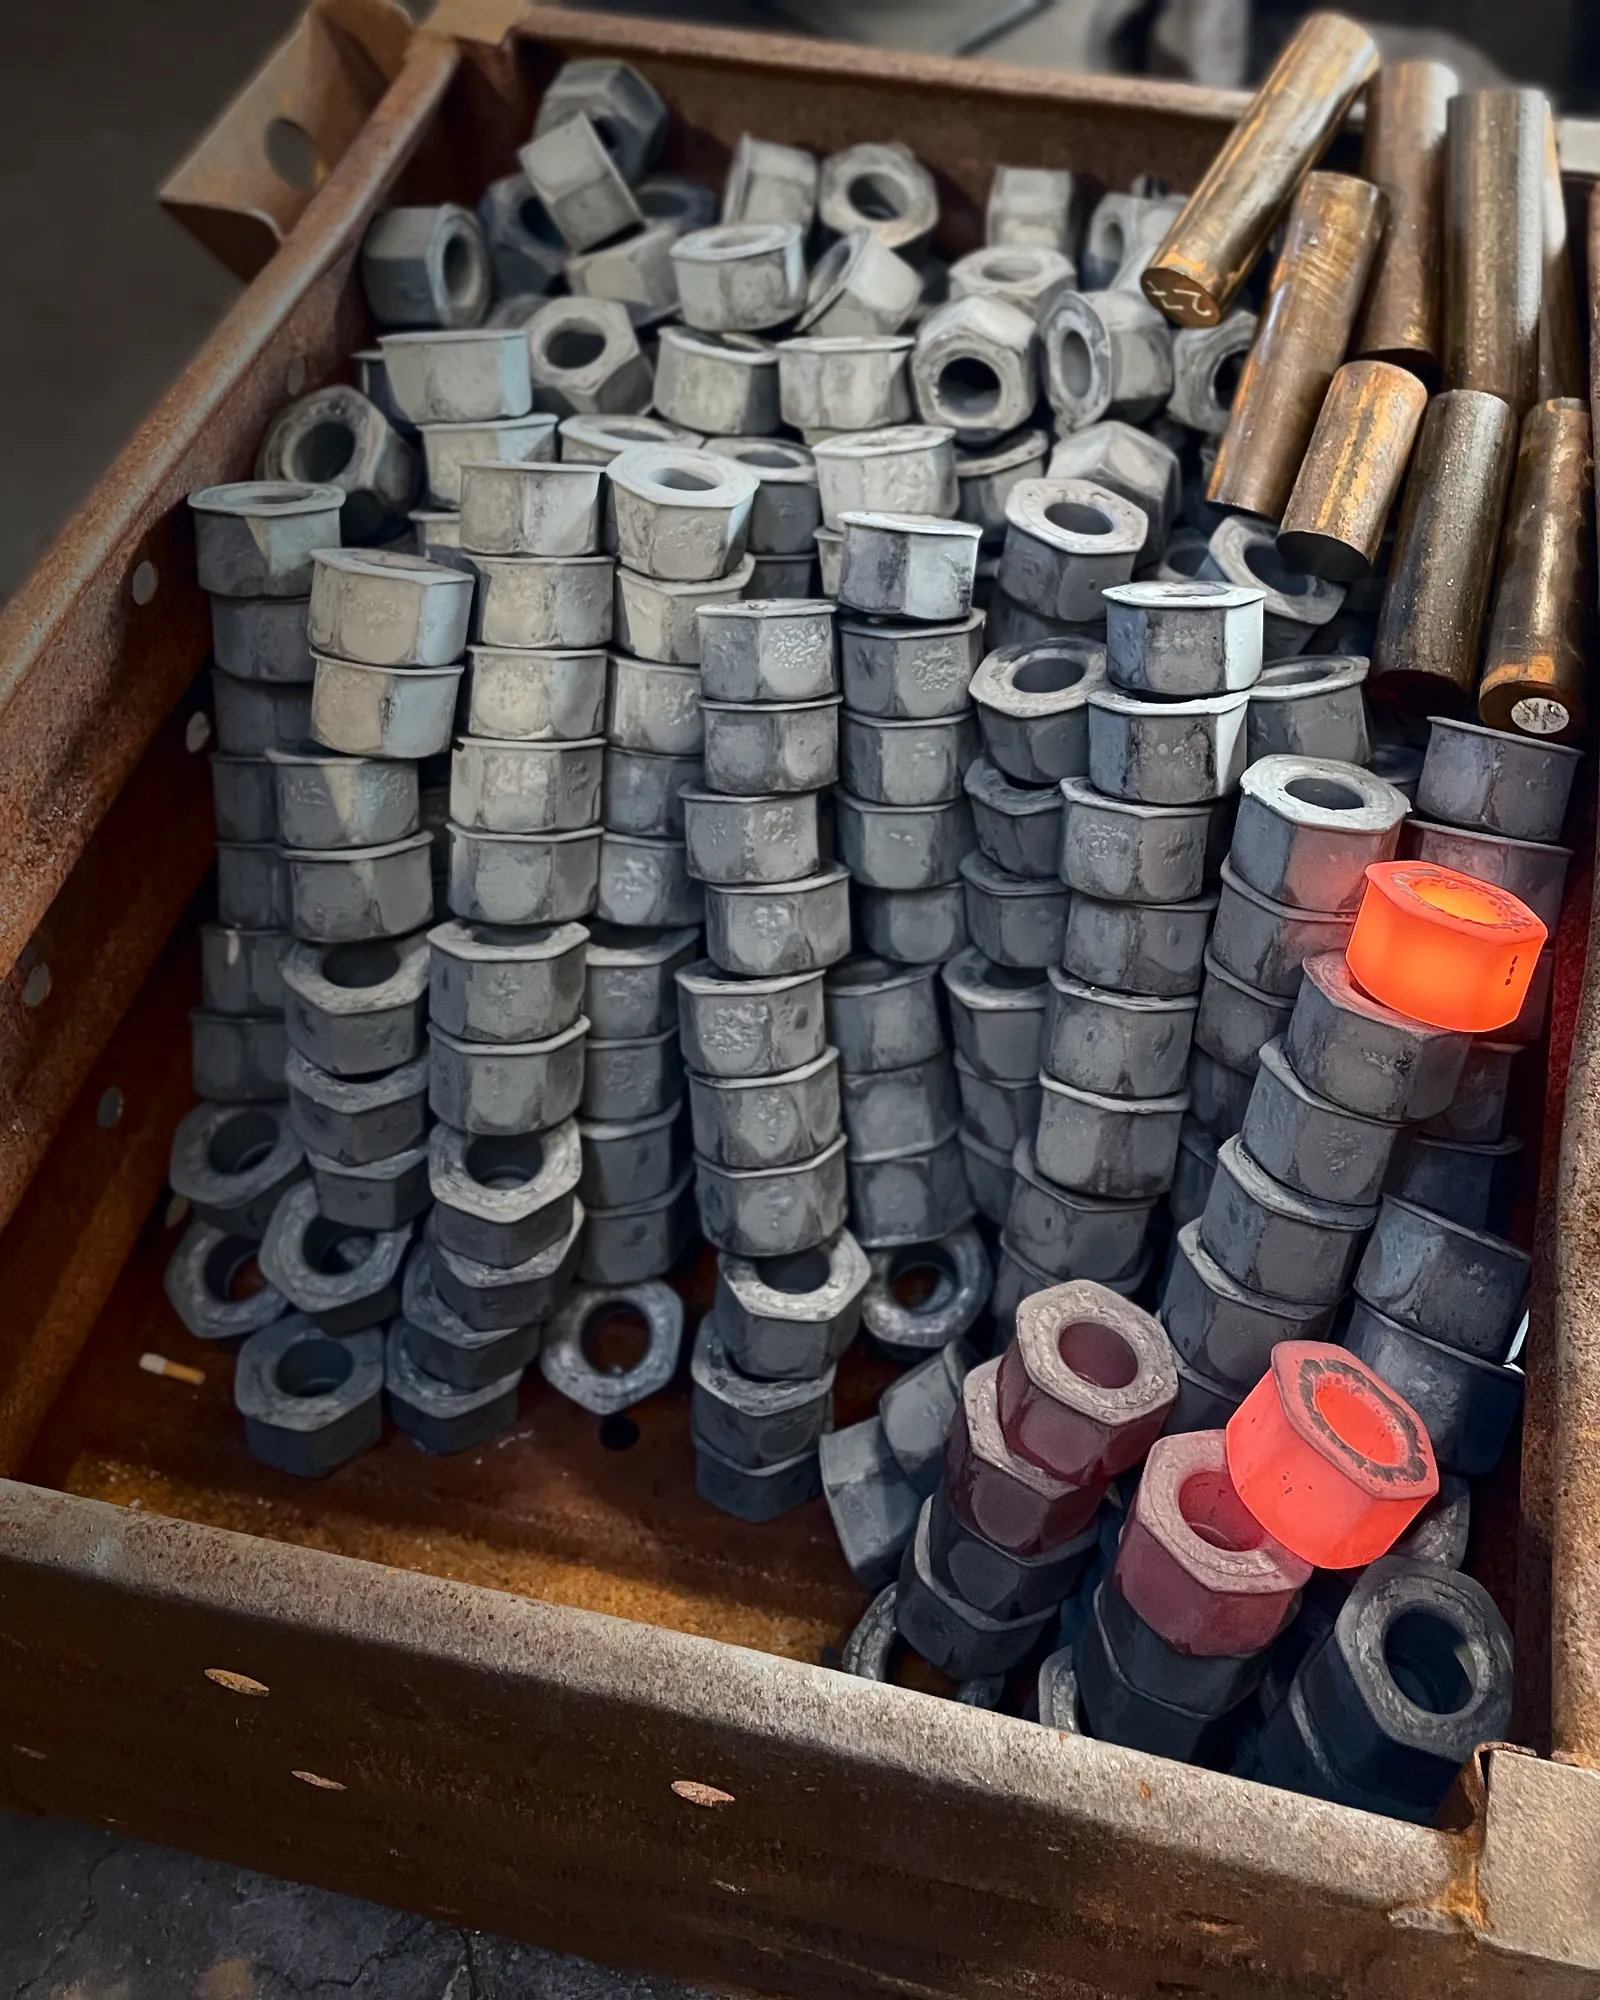
Was nach dem Schmieden folgt
Die geschmiedeten Rohlinge gehen gestrahlt zur Wärmebehandlung beim Partner, kommen zurück ins Haus, werden an einem Teil auf Härte geprüft und dann auf den CNC Drehzentren fertig bearbeitet. Das Zeugnis zur Charge begleitet jedes Los, siehe Abnahmeprüfzeugnis 3.1 und 3.2.
Häufige Fragen
Fragen und Antworten zu Schmiede
Welche Teile schmiedet RS Randack?
Sechskant-, Vierkant- und Zylinderköpfe, Hammerköpfe, Bunde und Ansätze an Schrauben und Bolzen sowie Mutternrohlinge, warm umgeformt üblich bis M64, in Losen von wenigen bis einigen tausend Stück.
Warum sind geschmiedete Schrauben belastbarer?
Weil der Faserverlauf ununterbrochen vom Schaft in den Kopf läuft. Der Kopfübergang, die kritische Stelle unter Wechsellast, ist dadurch dauerfester als bei spanend aus dem Vollen hergestellten Köpfen.
Schmiedet RS Randack auch nichtrostende Stähle?
Ja, austenitische und hitzebeständige Stähle werden nach eigener Temperaturtabelle geschmiedet und je Werkstoff abgekühlt.
Geschmiedete Sonderschrauben und Muttern nach Zeichnung anfragen
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.