Ratgeber
Tempern nach dem galvanischen Beschichten
Warum hochfeste Schrauben nach dem Verzinken erwärmt werden und was das kann und nicht kann
Begriff erklärt
Warum hochfeste Schrauben nach dem Verzinken erwärmt werden und was das kann und nicht kann
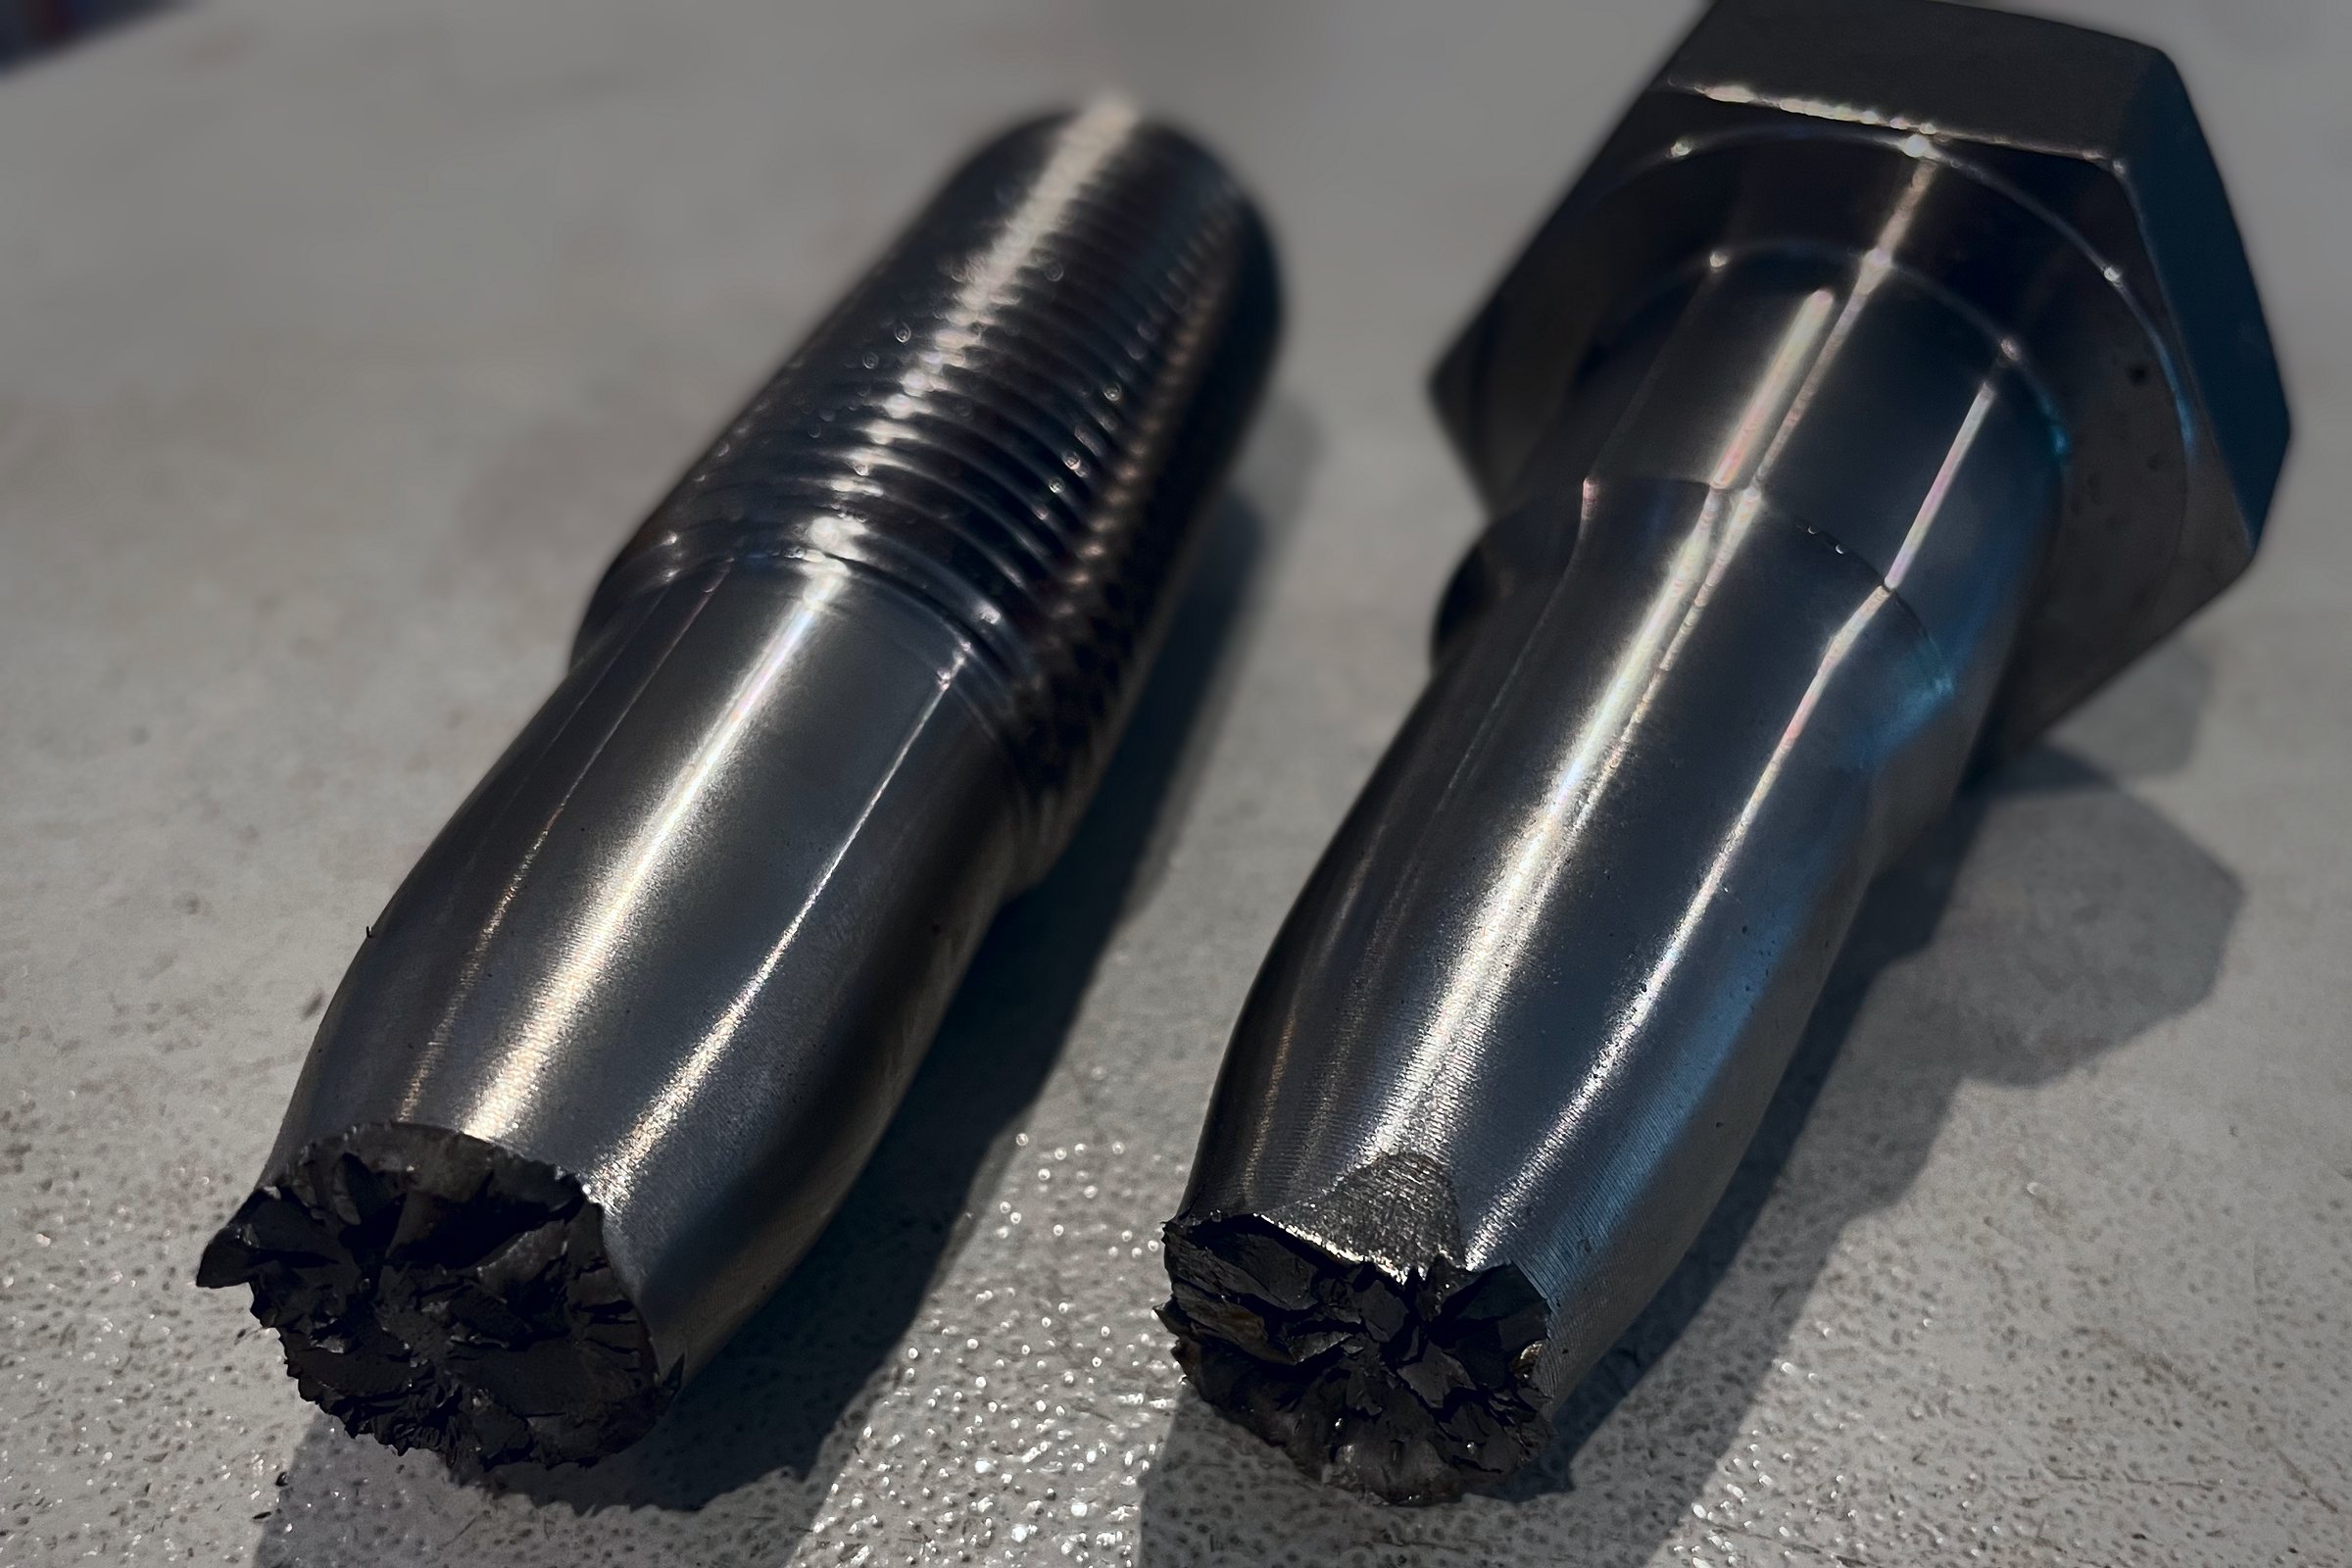
Beim galvanischen Verzinken, Vernickeln oder Beizen nimmt der Stahl atomaren Wasserstoff auf. In hochfesten Schrauben kann er sich an Kerben und Spannungsspitzen sammeln und Stunden bis Tage nach dem Anziehen einen Sprödbruch auslösen, die Wasserstoffversprödung. Tempern, auch Wasserstoffarmglühen oder Baking, ist die Gegenmaßnahme: Die Teile werden möglichst innerhalb weniger Stunden nach dem Beschichten für mehrere Stunden auf rund 200 °C erwärmt, damit der Wasserstoff aus dem Stahl ausdiffundiert. ISO 4042 beschreibt die Beschichtung und das Vorgehen, ISO 15330 den Prüfversuch auf Versprödung.
Was Tempern leistet und was nicht
Tempern senkt das Risiko deutlich, schließt es aber nicht aus, weil die Zinkschicht den Wasserstoff zugleich am Austreten hindert und weil Beizen, Schichtdicke und Zeit bis zum Tempern mitspielen. Für Schrauben ab etwa 1.000 N/mm² Zugfestigkeit, also 10.9 und 12.9, und für gehärtete Teile ab etwa 320 HV gilt deshalb bei RS Randack: Galvanische Zinküberzüge werden nur auf ausdrücklichen Wunsch und auf Risiko des Bestellers aufgebracht, und das steht so in jedem Angebot. Die Verfahren selbst führt der Beschichter aus, das Tempern eingeschlossen; RS Randack prüft die Teile nach der Rückkehr.
Die besseren Wege für hochfeste Teile
Zinklamellenbeschichtung ohne Beizen und ohne Strom, Manganphosphat mit Gleitbeschichtung, Feuerverzinken bei 8.8 oder nichtrostende Werkstoffe statt beschichtetem Stahl. Welche Beschichtung passt, hängt von Festigkeit, Umgebung, Reibungszahl und Montage ab; die Oberflächenseite und die Beiträge zu den einzelnen Beschichtungen geben einen Überblick.
Tempern und Anlassen
Im Alltag wird Tempern auch für das Anlassen nach dem Härten verwendet. Gemeint ist dann ein Schritt der Vergütung bei 450 bis 650 °C, nicht das Wasserstoffarmglühen bei 200 °C. Auf Zeichnungen und in Anfragen sollte deshalb stehen, welches Tempern gemeint ist.
Was Sie angeben sollten
Festigkeitsklasse, gewünschte Beschichtung, Einsatzumgebung, ob ein Versprödungstest nach ISO 15330 gefordert ist, und bei galvanischen Schichten auf hochfesten Teilen die ausdrückliche Freigabe.
Beschichtung für hochfeste Schrauben beraten lassen
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.