Ratgeber
Wasserstoffversprödung bei hochfesten Schrauben
Ursache, Risiko und wie sie vermieden wird
Begriff erklärt
Ursache, Risiko und wie sie vermieden wird
Wasserstoffversprödung ist ein verzögerter Sprödbruch von hochfesten Stahlteilen unter Zugspannung, ausgelöst durch atomaren Wasserstoff im Werkstoff. Der Wasserstoff dringt vor allem bei galvanischen Prozessen ein, beim Beizen und beim elektrolytischen Verzinken, sammelt sich an Spannungsspitzen wie dem Gewindegrund oder dem Kopfübergang und lässt die Schraube Stunden oder Tage nach der Montage ohne Vorwarnung brechen. Betroffen sind Stähle ab einer Zugfestigkeit von etwa 1.000 MPa, also Schrauben ab Festigkeitsklasse 10.9 und härtere Teile. Bei RS Randack ist das Thema Teil jedes Angebots für hochfeste beschichtete Teile.
Wie entsteht der Wasserstoff?
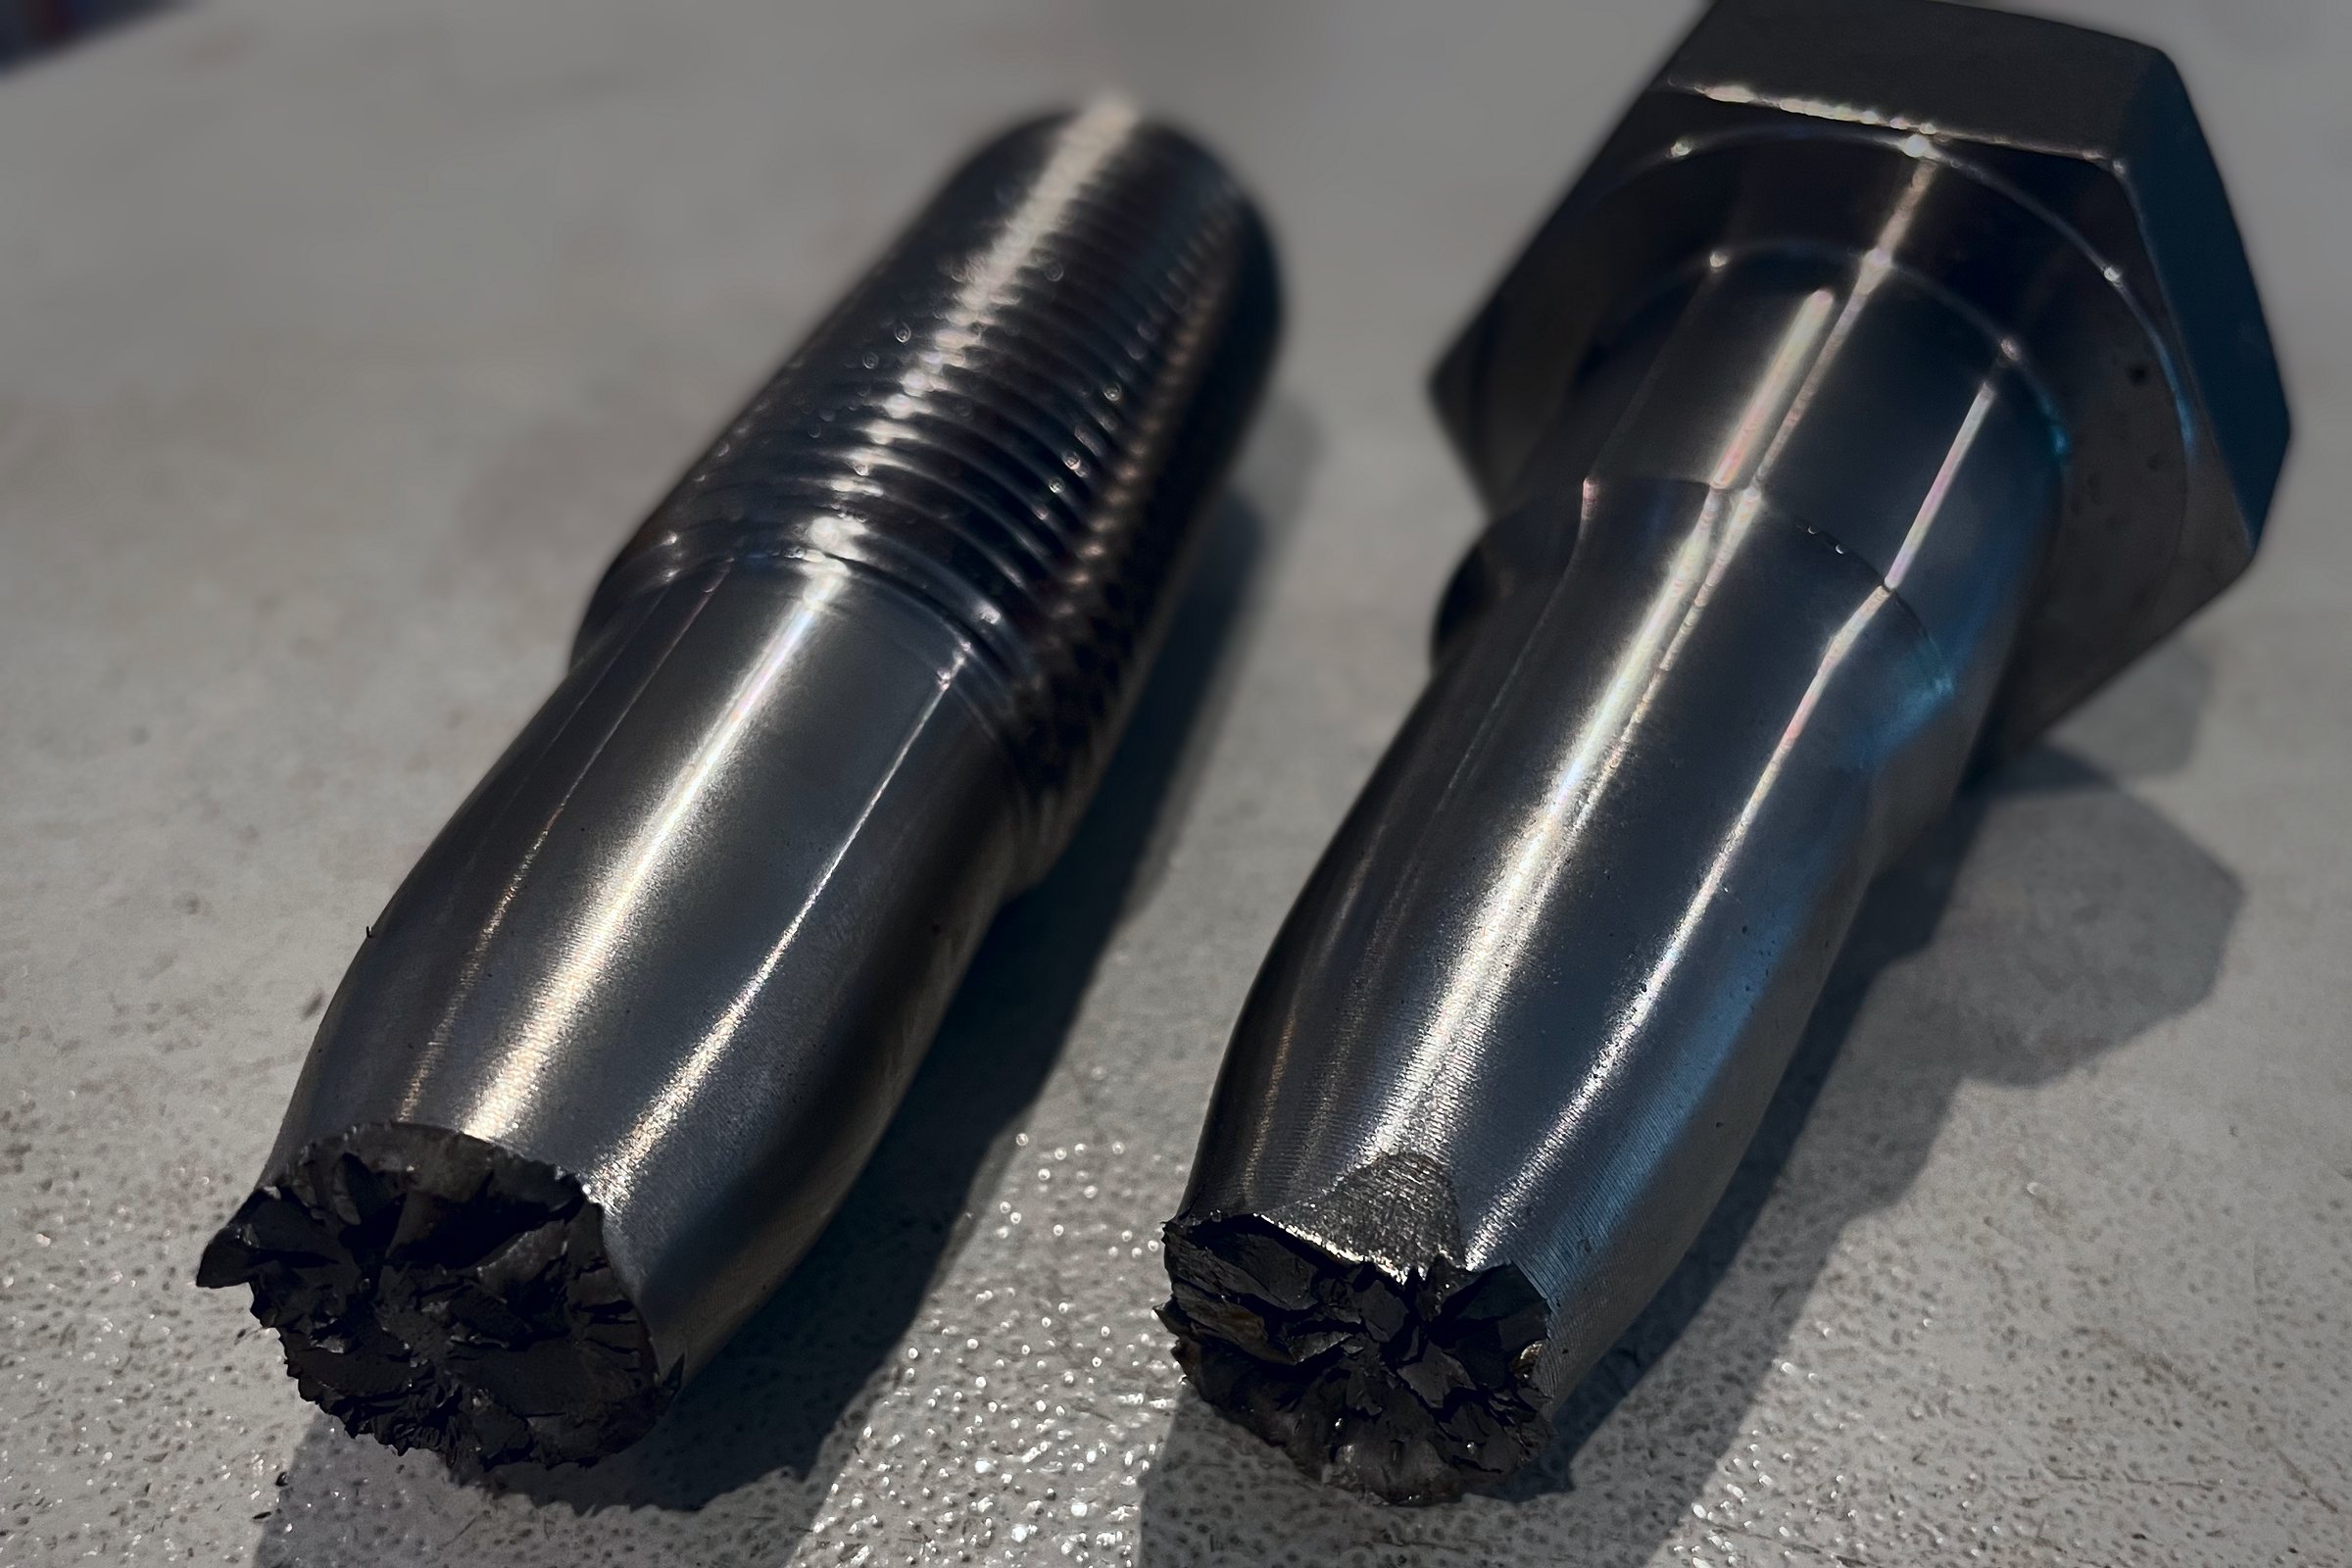
Beim Beizen in Säure und beim galvanischen Verzinken entsteht an der Werkstückoberfläche Wasserstoff, der zum Teil als Atom in das Stahlgitter wandert. Je höher die Festigkeit und Härte des Stahls, desto empfindlicher reagiert das Gefüge auf diesen Wasserstoff. Unter der Zugspannung der verspannten Schraube wandert er an Stellen mit mehrachsiger Spannung und verringert dort die Trennfestigkeit des Werkstoffs. Der Bruch sieht spröde aus, oft mit glatter Bruchfläche und kaum Einschnürung, und tritt zeitverzögert auf.
Welche Regeln gelten?
ISO 4042 für galvanische Überzüge auf Verbindungselementen weist darauf hin, dass das Risiko bei Festigkeitsklassen ab 10.9 und Härten ab etwa 320 HV nicht vollständig ausgeschlossen werden kann, auch nicht durch Wärmebehandlung nach dem Beschichten. ISO 15330 beschreibt den Prüfvorgang zum Nachweis der Wasserstoffversprödung: Die Schraube wird vorgespannt und über eine festgelegte Zeit beobachtet. In jedem Angebot von RS Randack steht deshalb die Klausel, dass galvanisches Verzinken hochfester Teile nur auf Wunsch und auf Risiko des Bestellers erfolgt.
Wie RS Randack vorbeugt
- Beschichtung wählen: Für Teile ab 10.9 empfehlen wir Zinklamellensysteme. Sie werden ohne elektrolytischen Prozess aufgetragen und eingebrannt, das Risiko des Wasserstoffeintrags ist deutlich geringer, und der Korrosionsschutz ist hoch. Alternativen sind Gleitbeschichtungen auf Manganphosphat oder mechanische Verzinkung.
- Tempern: Müssen Teile galvanisch beschichtet werden, folgt unmittelbar nach dem Beschichten das Tempern (Wasserstoffarmglühen) bei rund 200 °C über mehrere Stunden, damit der Wasserstoff ausdiffundiert, bevor die Schicht ihn einschließt. Das Tempern übernimmt der Beschichtungspartner nach Vorgabe von RS Randack.
- Keine chemische Reinigung vor der Beschichtung: Beizen wird bei hochfesten Teilen vermieden; die Vorgabe steht auf dem Werkstattauftrag und der Bestellung an den Partner.
- Gewinde und Übergänge ohne Kerben: Gerollte Gewinde und Radien an Übergängen senken die Spannungsspitzen, an denen Wasserstoff wirkt.
- Prüfung: Härteprüfung und bei Bedarf Prüfung nach ISO 15330; Kontrolle von Schichtdicke, Schliffbild und Lehrenhaltigkeit im eigenen Labor.
Woran Sie einen Wasserstoffbruch erkennen
Der Bruch liegt meist im ersten tragenden Gewindegang oder im Kopfübergang, die Bruchfläche ist glatt und körnig, ohne die Verformung eines Gewaltbruchs, und er tritt verzögert nach der Montage auf, nicht beim Anziehen. Ein zweifelsfreier Nachweis gelingt im Schliffbild und am Bruch unter dem Mikroskop; das Werkstofflabor von RS Randack untersucht solche Schadensfälle auch als Dienstleistung.
Was Sie bei der Anfrage angeben sollten
- Festigkeitsklasse und Einsatz (statisch, dynamisch, Temperatur)
- Gewünschter Korrosionsschutz: Salzsprühbeständigkeit in Stunden, Reibungszahl, Farbe
- Freigabe für Zinklamelle oder eine andere wasserstofffreie Beschichtung bei 10.9 und höher
- Prüfung nach ISO 15330, falls gefordert
Häufige Fragen
Fragen und Antworten zu Wasserstoffversprödung
Dürfen Schrauben 10.9 galvanisch verzinkt werden?
Möglich, aber mit Restrisiko, das auch Tempern nicht vollständig beseitigt. ISO 4042 weist darauf hin. RS Randack führt es nur auf ausdrücklichen Wunsch und auf Risiko des Bestellers aus und empfiehlt Zinklamellensysteme.
Was ist Tempern nach dem Verzinken?
Eine Wärmebehandlung bei rund 200 °C direkt nach dem Beschichten, bei der der im Beschichtungsprozess eingedrungene Wasserstoff aus dem Stahl ausdiffundiert. Sie muss innerhalb weniger Stunden nach dem Beschichten beginnen.
Welche Beschichtung ist für 12.9 sicher?
Zinklamellensysteme, Gleitbeschichtungen auf Phosphatgrund oder mechanisch aufgebrachte Überzüge, weil dabei deutlich weniger Wasserstoff in den Stahl gelangt. Die Auswahl richtet sich nach Korrosionsschutz, Reibungszahl und Temperatur im Einsatz.
Beschichtete hochfeste Schrauben nach Zeichnung anfragen
Bei Eile erhalten Sie innerhalb weniger Stunden eine Antwort.